
工具钢及其制备方法与流程
本申请涉及钢材制备,尤其涉及一种工具钢及其制备方法。
背景技术:
1、工具钢中的碳含量一般在0.7%以上,热处理后具有良好的强度、硬度、耐磨性及一定的韧性,可用于制造各种切削刀具、测量工具、精密五金工具和成形工具,钢带厚度越薄(最薄达到0.05mm),尺寸精度越高,市场价格越高。因此,薄规格工具钢具有良好的效益前景。目前工具钢热轧钢带的生产以窄带或传统热连轧生产为主,其中窄带尺寸精度差,化学成分和性能波动较大,不能用于高端材料,而传统热连轧卷脱碳较严重,且产品厚度较厚,一般为2.0mm以上,下游用户在制造过程中需要进行多道次的退火及冷轧,工序繁琐、制造成本高、能源消耗高。
2、有鉴于此,有必要设计一种工具钢及其制备方法,以解决上述问题。
技术实现思路
1、本申请提供了一种工具钢及其制备方法,以解决目前工具钢不能满足下游同时对薄度和强度的需求,以及目前制备工具钢工序复杂等问题。
2、第一方面,本申请提供了一种工具钢,按质量百分比计,所述工具钢的化学成分包含:c:0.7%-0.8%,si:0.2%-0.5%,mn:0.8%-1.0%,p≤0.015%,s≤0.0008%,al≤0.05%,cr≤0.6%,其余为铁及不可避免的杂质。
3、在一些实施例中,所述工具钢的屈服强度为410mpa-470mpa,所述工具钢的抗拉强度为710mpa-760mpa,所述工具钢的延伸率为19%-30%,所述工具钢的硬度为180hv-230hv。
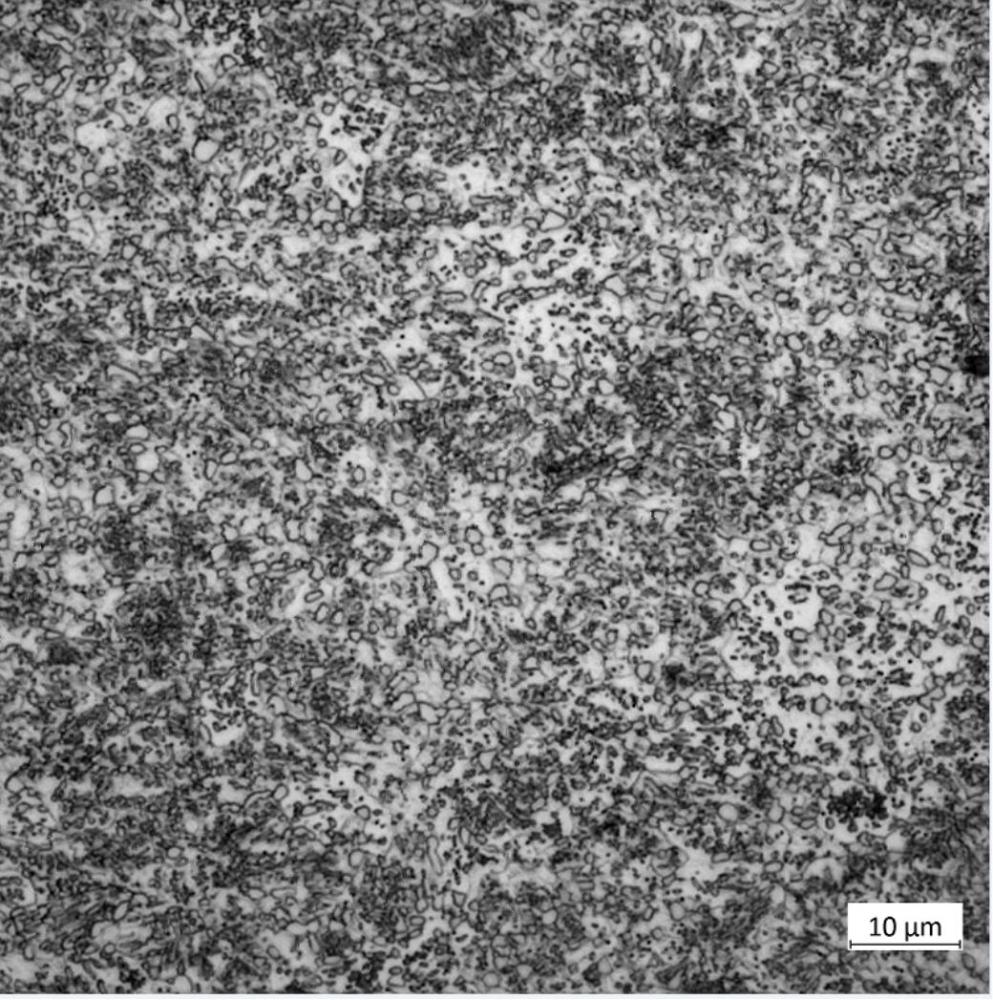
4、在一些实施例中,所述工具钢的显微组织包括:铁素体、珠光体;
5、按面积份数计,在所述工具钢中,所述铁素体的面积≤5%,所述珠光体的面积>90%。
6、在一些实施例中,所述工具钢的带状组织≤2.0级;所述工具钢的晶间氧化层厚度<5μm。
7、第二方面,本申请提供了一种上述工具钢的制备方法,包括以下步骤:
8、提供铁水,对所述铁水进行脱硫处理,得到低硫铁水;
9、对所述低硫铁水依次进行冶炼处理﹑双联精炼处理,得到钢水;
10、对所述钢水进行连铸连轧处理、卷取处理,得到热轧卷;
11、对所述热轧卷进行平整处理,得到平整热轧卷;
12、对所述平整热轧卷进行酸洗处理,得到酸洗卷;
13、对所述酸洗卷进行球化退火处理,得到工具钢;
14、其中,所述双联精炼处理包括:lf精炼、vd精炼;
15、所述工具钢的厚度为2.2mm-3.0mm。
16、在一些实施例中,所述脱硫处理包括:机械搅拌式铁水脱硫法;和/或,
17、所述脱硫处理使所述低硫铁水中的s含量≤0.002%;和/或,
18、所述冶炼处理的出炉温度为1600℃-1640℃。
19、在一些实施例中,所述lf精炼的精炼时间为50min-60min;所述lf精炼的气氛为还原性气氛;和/或,
20、所述vd精炼的精炼时间为29min-31min;所述vd精炼的软吹时间为15min。
21、在一些实施例中,所述连铸连轧处理包括对所述钢水进行连铸处理、粗轧处理、精轧处理;
22、所述连铸处理的拉速为3.8m/min-4.2m/min;所述连铸处理时,在隧道炉内的空气过剩系数为0.9-1.0;所述连铸处理时,在隧道炉内的出炉温度为1140℃-1180℃;
23、所述精轧处理的入口温度为990℃-1010℃;所述精轧处理的出口温度为840℃-880℃。
24、在一些实施例中,所述卷取处理的卷取温度为600℃-630℃;和/或,
25、所述热轧卷的厚度为2.23mm-3.03mm;和/或,
26、所述平整处理的轧制力为500t-550t;所述卷取处理的开卷张力为120kn-150kn;所述卷取处理的卷取张力为200kn-250kn。
27、在一些实施例中,所述球化退火处理的保温温度为710℃-730℃;和/或,
28、所述球化退火处理的保温时间为18h-28h;和/或,
29、所述球化退火处理的冷却过程为:对经过保温的所述酸洗卷依次进行第一冷却、第二冷却、第三冷却;
30、所述第一冷却满足如下条件:将经过保温的所述酸洗卷自然冷却至540℃~570℃;
31、所述第二冷却满足如下条件:将经过所述第一冷却的所述酸洗卷采用风冷方式冷却至320℃~370℃;
32、所述第三冷却满足如下条件:将经过所述第二冷却的所述酸洗卷采用水冷方式冷却到70℃~90℃。
33、本申请实施例提供的上述技术方案与现有技术相比具有如下优点:
34、1、本申请实施例提供的工具钢,其成分包括:c:0.7%-0.8%,si:0.2%-0.5%,mn:0.8%-1.0%,p≤0.015%,s≤0.0008%,al≤0.05%,cr≤0.6%,,其余为铁及不可避免的杂质,使得制备的工具钢能具备较高的屈服强度和抗拉强度。
35、2、本申请实施例还提供了上述工具钢的制备方法,通过对铁水进行冶炼、双联精炼、连铸连轧、卷取、酸洗、球化退火等处理,得到厚度为2.2mm~3.0mm的工具钢;其中,双联精炼处理包括lf精炼、vd精炼,如此可以提高钢水纯净度﹑精确控制成分与温度;且采用的在线连铸连轧可以保证钢卷通卷厚度控制和性能稳定;如此协同处理保证工具钢的屈服强度为410mpa-470mpa,抗拉强度为710mpa-760mpa,延伸率为19%-30%,硬度为180hv-220hv,工具钢的晶间氧化层厚度<5μm;从而解决目前对工具钢厚度和强度的需求。其中,采用双联精炼处理是进一步提高钢水纯净度,最终获得高品质钢;采用在线连铸连轧处理替代传统热连轧生产,可以完成从板坯到钢卷不间断一贯生产,使工艺时长大幅缩短,且减少离线板坯再加热导致的能耗。
1.一种工具钢,其特征在于,按质量百分比计,所述工具钢的化学成分包含:c:0.7%-0.8%,si:0.2%-0.5%,mn:0.8%-1.0%,p≤0.015%,s≤0.0008%,al≤0.05%,cr≤0.6%,其余为铁及不可避免的杂质。
2.根据权利要求1所述的工具钢,其特征在于,所述工具钢的屈服强度为410mpa-470mpa,所述工具钢的抗拉强度为710mpa-760mpa,所述工具钢的延伸率为19%-30%,所述工具钢的硬度为180hv-230hv。
3.根据权利要求2所述的工具钢,其特征在于,所述工具钢的显微组织包括:铁素体、珠光体;
4.根据权利要求3所述的工具钢,其特征在于,所述工具钢的带状组织≤2.0级;所述工具钢的晶间氧化层厚度<5μm。
5.一种如权利要求1至4任意一项所述的工具钢的制备方法,其特征在于,包括以下步骤:
6.根据权利要求5所述的工具钢的制备方法,其特征在于,所述脱硫处理包括:机械搅拌式铁水脱硫法;和/或,
7.根据权利要求5所述的工具钢的制备方法,其特征在于,所述lf精炼的精炼时间为50min-60min;所述lf精炼的气氛为还原性气氛;和/或,
8.根据权利要求7所述的工具钢的制备方法,其特征在于,所述连铸连轧处理包括对所述钢水进行连铸处理、粗轧处理、精轧处理;
9.根据权利要求5所述的工具钢的制备方法,其特征在于,所述卷取处理的卷取温度为600℃-630℃;和/或,
10.根据权利要求9所述的工具钢的制备方法,其特征在于,所述球化退火处理的保温温度为710℃-730℃;和/或,
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com