
一种改善S32050超级奥氏体不锈钢析出相的方法与流程
本发明涉及不锈钢加工,尤其涉及一种改善s32050超级奥氏体不锈钢析出相的方法。
背景技术:
1、s32050超级奥氏体不锈钢是一种含有较高的铬、镍、钼及氮元素的奥氏体不锈钢,广泛应用于核电、石油化工等行业。
2、由于s32050超级奥氏体不锈钢中的铬、钼含量较高,其在生产过程中极易产生铬-钼析出相,产生此类析出相的主要原因有:
3、第一,s32050超级奥氏体不锈钢中的铬、钼元素含量较普通奥氏体不锈钢大幅增加,增加了在板坯铸造及热轧加工阶段析出相产生的势能。
4、第二,热轧过程中产品经过析出相敏感温度区间。
5、第三,退火过程中不能充分把材料中的析出相固溶扩散掉。
6、这种铬-钼析出相会使s32050超级奥氏体不锈钢的耐腐蚀性变差,延伸率变低,导致s32050超级奥氏体不锈钢在后续加工及使用过程中极易发生折弯开裂,腐蚀穿孔等事故,严重制约了该材料的应用。
技术实现思路
1、本发明的目的是提供一种改善s32050超级奥氏体不锈钢析出相的方法,该方法能够有效改善s32050超级奥氏体不锈钢中析出相的含量,提高s32050超级奥氏体不锈钢的耐腐蚀性及延伸率。
2、为实现上述目的,本发明采用了如下技术方案:一种改善s32050超级奥氏体不锈钢析出相的方法,所述方法的步骤为:
3、s1、板坯加热:
4、利用加热炉对s32050超级奥氏体不锈钢板坯进行加热,所述加热炉中预热区、加热区及均热区的温度分别为:预热区1020℃~1100℃,加热区1285℃~1305℃,均热区1290℃~1310℃,板坯在炉时间为250~280分钟;
5、s2、热轧压延:
6、(a)粗压延:粗轧机对加热后的板坯进行粗压延,粗压延温度控制在1070℃~1120℃,得到半制品带钢;
7、(b)精压延:炉卷式精轧机对半制品带钢继续轧制,炉卷式精轧机的入口卷炉与出口卷炉的温度均控制在1065℃~1085℃,带钢终轧温度控制在920℃~970℃;
8、s3、冷却卷取:
9、(a)层流冷却:利用喷淋水对完成热轧压延的带钢进行快速冷却,在12~15秒内将带钢温度快速降至低于660℃;
10、(b)水池冷却:采用卷取机将层流冷却后的带钢卷成钢卷,再将钢卷快速浸入水池进行水冷,直至钢卷温度低于60℃;
11、s4、退火酸洗:将完成水池冷却的钢卷开卷后送入连续式退火炉进行退火,退火温度控制在1140~1160℃,钢带在连续式退火炉内的运行速度控制在7.5~8.5米/分钟,退火后进行酸洗,获得s32050超级奥氏体不锈钢成品。
12、进一步地,前述的一种改善s32050超级奥氏体不锈钢析出相的方法,其中:在步骤s2中,粗压延与精压延均采用7道次轧制。
13、进一步地,前述的一种改善s32050超级奥氏体不锈钢析出相的方法,其中:在步骤s3中的(b)步骤中,钢卷在水池中的冷却时间控制在8~10小时。
14、进一步地,前述的一种改善s32050超级奥氏体不锈钢析出相的方法,其中:在步骤s3中的(b)步骤中,卷取机的卷取速度控制在180~250米/分钟。
15、进一步地,前述的一种改善s32050超级奥氏体不锈钢析出相的方法,其中:在步骤s4中,采用由硝酸与氢氟酸混成的酸洗溶液对退火后钢带进行酸洗,以去除钢带表面氧化皮。
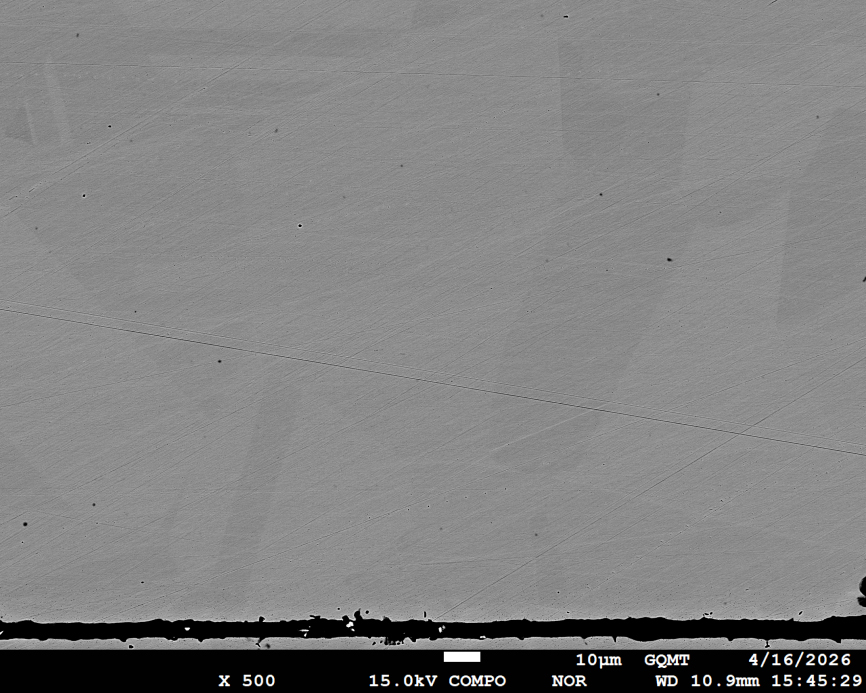
16、通过上述技术方案的实施,本发明的有益效果是:在轧制前的板坯加热阶段,通过控制加热炉各温区温度及在炉时间,对板坯在铸造阶段产生的析出相进行提前回溶,以减少板坯中的析出量;在热轧压延阶段进行控温轧制,在析出相最敏感温度区间之上完成整个粗轧与精轧过程,在轧制过程中有效减少析出相的析出;在轧后采用层流冷却加水池冷却的两段式快速冷却方式,使带钢快速通过析出相的析出温度区间,大幅缩短带钢在析出相析出温度区间的停留时间,不仅进一步有效减少析出相的析出,也大幅缩短冷却周期,提高生产效率;并且在退火阶段通过控制退火温度及速度,使带钢中残留的析出相能充分溶解消除,最终能够将带钢内部的析出相彻底去除、达到析出相完全消除的效果,从而有效改善了s32050超级奥氏体不锈钢中的析出相含量,进而显著提高了s32050超级奥氏体不锈钢的耐腐蚀性和延伸率。
1.一种改善s32050超级奥氏体不锈钢析出相的方法,其特征在于:所述方法的步骤为:
2.根据权利要求1所述的一种改善s32050超级奥氏体不锈钢析出相的方法,其特征在于:在步骤s2中,粗压延与精压延均采用7道次轧制。
3.根据权利要求1所述的一种改善s32050超级奥氏体不锈钢析出相的方法,其特征在于:在步骤s3中的(b)步骤中,钢卷在水池中的冷却时间控制在8~10小时。
4.根据权利要求1所述的一种改善s32050超级奥氏体不锈钢析出相的方法,其特征在于:在步骤s3中的(b)步骤中,卷取机的卷取速度控制在180~250米/分钟。
5.根据权利要求1所述的一种改善s32050超级奥氏体不锈钢析出相的方法,其特征在于:在步骤s4中,采用由硝酸与氢氟酸混成的酸洗溶液对退火后钢带进行酸洗,以去除钢带表面氧化皮。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com