
一种汽车车轮用钢夹杂物的控制方法与流程
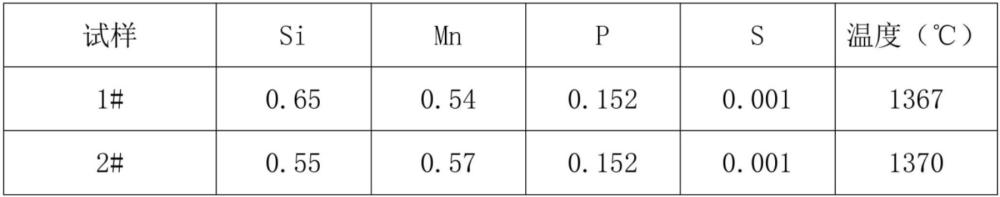
本发明属于钢铁冶金炼钢连铸,尤其涉及一种汽车车轮用钢夹杂物的控制方法。
背景技术:
1、汽车车轮用钢夹杂物控制主要在炼钢连铸工序实现,转炉终点成分的控制、炉外精炼过程控制技术,完成炼钢过程中脱氧、脱硫、降低气体、减少夹杂物、调整钢的成分和温度,获得高产、优质、低成本的洁净钢钢水。
2、在汽车车轮用钢生产前期,转炉氧含量控制不稳定,部分炉次转炉终点氧含量达到800ppm以上,精炼造白渣时间较长,影响了后期夹杂物的有效去除,造成汽车车轮用钢夹杂物超标。
3、文献“脱氧工艺对车轮钢洁净度与大型夹杂物形成的影响”公开了:通过炼钢_7-业试验,研究了高硅系列车轮钢采用不同的脱氧_7-艺对钢的洁净度与大型夹杂物产生的影响,得出如下结论:冶炼全程限制铝脱氧、采用碱度1.8--3.0精炼渣系、钢的成品al控制在0.006%--0.010%的脱氧造渣z-艺方案1,精炼炉渣氧化性较高,钢中氧含量较高,钢中内生夹杂物为cao—si02-a1,03-mgo类复合物,易因浸入式水口上夹杂物的大量聚集而产生大型夹杂物,冶炼 全程使用铝脱氧、采用碱度3.5--3.0精炼渣系、钢的成品al控制在0.013%--0.018%的x-艺方案2,精炼炉渣氧化性较低,钢中氧含量较低,钢中内生夹杂物为cao—a1:03-mgo复合物,浸入式水口上夹杂物聚集而产生大型夹杂物的风险较低。
4、文献“gcr1 5轴承钢lf精炼过程钢的洁净度变化”公开了:对gcrl5轴承钢lf精炼过程各阶段的钢中氧及夹杂物含量进行了研究。结果表明,在现有工艺条件下,lf精炼15~2()rain时钢中氧含量已降低到较低水平,lf精炼结束后软吹时间控制15 min 左右较为合理;lf精炼结束及中间包钢中大部分夹杂物尺寸在15肛m以下;应进一步加强浇铸环节的控制,减少钢水的二次污染。
5、文献“非金属夹杂物在炼钢过程中的控制方法研究”公开了:炼钢连铸过程中的非金属夹杂物严重影响钢材质量,控制与去除非金属夹杂物是提升钢材性能的关键。 文章探讨了炼钢连铸过程中非金属夹杂物的主要来源及其形成机制,通过优化冶炼工艺、精炼工艺和连铸工艺来有效控制和去除非金属夹杂物。研究表明,采用先进的冶炼技术和精炼技术,可以显著优化非金属夹杂物的数 量和尺寸。通过改进连铸结晶器结构和流场控制,可以进一步降低非金属夹杂物在铸坯中的分布和聚集。文章总结了当前非金属夹杂物控制与去除的有效方法,并提出了未来研究的方向和改进措施,以期为钢铁行业提供参考和借鉴。
技术实现思路
1、本发明的目的是提供一种汽车车轮用钢夹杂物的控制方法,通过优化炼钢连铸工艺,降低了夹杂物的尺寸和数量,改善成品的各项性能,提升了产品质量,进一步提高了成材率。通过炼钢、精炼、连铸全流程试验和跟踪,突破了汽车车轮用钢技术难题,实现了提质增效,综合效益显著提升。
2、为解决上述技术问题,本发明采用如下技术方案:
3、本发明一种汽车车轮用钢夹杂物的控制方法,具体工艺流程为:bof-lf-rh-ccm;
4、控制转炉终点氧含量在500ppm以下,减少钢中脱氧剂的加入量;
5、转炉采用挡渣出钢,防止转炉下渣;
6、通过使用预熔型精炼调渣剂降低炉渣氧化性,在lf炉快速造白渣,使炉渣中的t.fe+mno<1.0%;
7、通过rh真空处理,纯脱气时间保证在8min以上,去除钢水中的夹杂物和气体,rh真空处理后不进行钙处理,防止钢水二次污染;
8、浇铸过程采用全程保护浇注,保证铸机增氮≤5ppm。
9、进一步的,铁水采用kr深脱硫工艺处理,要求入转炉铁水硫含量均为0.002%以下,温度在1350℃以上。
10、进一步的,转炉终点碳含量控制在0.03%~0.05%,终点氧含量在479ppm以内,避免钢水过氧化,降低了炉渣氧化性,减少钢水中的al2o3夹杂物,转炉终点温度控制在1620℃~1640℃范围内。
11、进一步的,lf炉要快速造白渣,每炉加入预熔型精炼调渣剂100kg,记录从加入渣料到精炼成渣时,平均成渣时间在4.2min,去渣样化验炉渣的氧化性,控制炉渣tfe+mno<0.77%,缩短了炉渣的成渣时间,炉渣碱度r在5~8之间,钢水中的硫含量控制在0.005%以内。
12、进一步的,在真空处理结束后保证软吹6min以上。
13、进一步的,中包过热度控制在25℃~30℃。
14、进一步的,该方法检测结果:d类细系夹杂物1.0级,其余各类夹杂物均0级。
15、与现有技术相比,本发明的有益技术效果:
16、通过转炉、精炼、连铸等工序工艺的优化,降低了夹杂物的尺寸和数量,减少了夹杂物对产品的危害,提高了产品的各项性能。
1.一种汽车车轮用钢夹杂物的控制方法,其特征在于,具体工艺流程为:bof-lf-rh-ccm;
2.根据权利要求1所述的汽车车轮用钢夹杂物的控制方法,其特征在于,铁水采用kr深脱硫工艺处理,要求入转炉铁水硫含量均为0.002%以下,温度在1350℃以上。
3.根据权利要求1所述的汽车车轮用钢夹杂物的控制方法,其特征在于,转炉终点碳含量控制在0.03%~0.05%,终点氧含量在479ppm以内,避免钢水过氧化,降低了炉渣氧化性,减少钢水中的al2o3夹杂物,转炉终点温度控制在1620℃~1640℃范围内。
4.根据权利要求1所述的汽车车轮用钢夹杂物的控制方法,其特征在于,lf炉要快速造白渣,每炉加入预熔型精炼调渣剂100kg,记录从加入渣料到精炼成渣时,平均成渣时间在4.2min,去渣样化验炉渣的氧化性,控制炉渣tfe+mno<0.77%,缩短了炉渣的成渣时间,炉渣碱度r在5~8之间,钢水中的硫含量控制在0.005%以内。
5.根据权利要求1所述的汽车车轮用钢夹杂物的控制方法,其特征在于,在真空处理结束后保证软吹6min以上。
6.根据权利要求1所述的汽车车轮用钢夹杂物的控制方法,其特征在于,中包过热度控制在25℃~30℃。
7.根据权利要求1所述的汽车车轮用钢夹杂物的控制方法,其特征在于,该方法检测结果:d类细系夹杂物1.0级,其余各类夹杂物均0级。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com