
一种高韧性热作模具的热处理工艺的制作方法
本发明涉及金属材料热处理工艺,具体涉及一种高韧性热作模具的热处理工艺。
背景技术:
1、热作模具服役工况恶劣,同时承受高温熔融金属热冲击、循环冷热交变产生的热应力、锻压/压铸过程高频冲击载荷,模具失效主要分为两类:一是韧性不足导致模具棱角崩裂、边角掉块;二是热疲劳裂纹持续扩展造成模具型腔报废。h13(4cr5mosiv1)是应用最广泛的通用热作模具钢,常规热处理工艺为单一高温淬火+两次高温回火,组织存在奥氏体晶粒粗大、马氏体板条宽、碳化物沿晶界聚集粗大等缺陷,材料冲击韧性偏低,长期服役易出现崩角、早期热裂,大幅缩短模具使用寿命。
2、现有提升热作模具韧性的技术路线主要分为两类:一是调整钢液合金成分,添加w、nb、ti等贵重合金元素,大幅提升原材料成本,不适合大批量低成本模具生产;二是采用等温淬火、深冷处理等特种工艺,需要盐浴炉、深冷低温设备,设备投入大、工艺管控复杂,难以普及。
3、当前制造业降本增效需求下,亟需一种依托常规热处理设备、无需调整钢材成分、仅通过热处理分段控温即可同步大幅提升模具冲击韧性与抗热疲劳性能的工艺方案。
技术实现思路
1、有鉴于此,本申请的目的在于提供一种高韧性热作模具的热处理工艺,以解决现有的处理工艺复杂,成本高的问题。
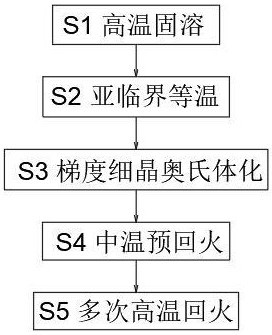
2、一种高韧性热作模具的热处理工艺,包含五步核心工序:
3、s1高温均质固溶:将均质退火后的h13模具置于箱式电阻炉,80~180℃/min快速升温至ac3线上190~240℃(1050~1100℃),保温10~15min;高温下cr、mo、v合金碳化物充分溶入奥氏体,消除铸锻带状碳化物偏析,为后续细晶处理提供均匀基体;
4、s2亚临界等温预析碳化物:固溶后机油冷却至100~200℃,以10~30℃/min慢速升温至ac1线下20~70℃(730~780℃)保温30~60min;该温度区间处于铁素体+碳化物两相区,基体中过饱和c、cr、v元素析出纳米级弥散碳化物,均匀分布在基体内部与原奥氏体晶界;细小碳化物作为后续奥氏体化形核质点,大幅提升奥氏体形核率,抑制晶粒长大,实现奥氏体超细化;
5、s3梯度细晶奥氏体化:亚临界等温完成后空冷至40~100℃,80~180℃/min快速升温至ac3线上70~120℃(930~980℃)保温20~40min;以步骤s2析出的弥散碳化物为形核核心,生成大量细小均匀奥氏体晶粒,避免常规高温淬火带来的晶粒粗化问题;
6、s4油冷+中温预回火:奥氏体化后机油冷却至100~200℃,快速形成马氏体组织;随后10~30℃/min升温至400~450℃预回火保温30~60min;预回火阶段碳原子在马氏体与残余奥氏体界面配分,细化马氏体板条,降低淬火内应力,减少微裂纹萌生源头;
7、s5多次高温回火稳定组织:预回火后升温至560~600℃保温120~240min,空冷至40~100℃,重复回火2~3次;多次回火过程中均匀析出二次强化型细小碳化物,消除残余奥氏体、释放热处理残余应力,同步保证模具高硬度与超高冲击韧性,抑制热疲劳裂纹沿晶界扩展。
8、优选方案:所述h13模具钢组分(质量分数):c0.32%~0.45%,si0.80%~1.20%,mn0.20%~0.50%,cr4.75%~5.50%,mo1.10%~1.75%,v0.80%~1.20%,p≤0.03%,s≤0.03%,其余为铁和微量杂质;模具原料预先经过完全球化退火,原始组织均匀无粗大网状碳化物。
9、冷却介质限定:步骤(2)、步骤s4淬火冷却采用普通工业淬火机油;步骤s3冷却直接采用空气自然冷却,无需盐浴、高压气淬等特殊冷却介质,降低设备投入。
10、本发明相对现有常规热处理工艺的有益效果:
11、冲击韧性大幅提升:相同硬度区间下,模具室温冲击功达到250~290j,较常规单淬火双回火工艺提升80~100j,模具抗冲击崩角、抗锻打开裂能力显著提升,杜绝压铸/热锻模具边角掉块失效;
12、晶粒与马氏体双重细化:亚临界等温预析出碳化物诱导奥氏体超细化,配合预回火调控马氏体板条宽度,晶界无粗大连续碳化物,热疲劳裂纹难以沿晶界快速扩展;热疲劳循环1000次后,主裂纹长度较常规工艺缩短250~260μm,裂纹宽度降低7~24μm;
13、高温服役硬度保持性好:冷热循环1000次后模具表面硬度36~45hrc,相比常规热处理模具硬度提升5~10hrc,红硬性、回火稳定性优异,长期高温服役不易软化塌陷;
14、工艺工业化适配性强:全程仅使用普通箱式电阻炉、淬火机油,无需深冷设备、盐浴炉、真空高压气淬装置,工艺升温/冷却速率区间宽,批量生产管控难度低,原材料无需特殊改型,生产成本无明显增加;
15、组织均匀稳定:碳化物呈纳米弥散分布于基体,无晶界粗大碳化物聚集,残余应力充分释放,模具热处理变形量小,后续精加工余量可控,成品合格率提升。
16、上述说明仅是本申请技术方案的概述,为了能够更清楚了解本申请的技术手段,从而可依照说明书的内容予以实施,并且为了让本申请的上述和其他目的、特征和优点能够更明显易懂,以下以本申请的较佳实施例并配合附图详细说明如后。
17、根据下文结合附图对本申请具体实施例的详细描述,本领域技术人员将会更加明了本申请的上述及其他目的、优点和特征。
1.一种高韧性热作模具的热处理工艺,其特征在于,包括如下连续步骤:
2.根据权利要求1所述一种高韧性热作模具的热处理工艺,其特征在于,所述h13热作模具钢化学成分按质量百分比计:c:0.32%~0.45%,si:0.80%~1.20%,mn:0.20%~0.50%,cr:4.75%~5.50%,mo:1.10%~1.75%,v:0.80%~1.20%,杂质p≤0.03%、s≤0.03%,余量为fe及不可避免微量杂质。
3.根据权利要求1所述一种高韧性热作模具的热处理工艺,其特征在于,步骤s2、步骤s4冷却介质为工业淬火机油;步骤s3冷却介质为常压空气。
4.根据权利要求1所述一种高韧性热作模具的热处理工艺,其特征在于,步骤s1高温固溶温度区间为1050~1100℃;步骤s2亚临界等温温度区间730~780℃;步骤s3奥氏体化温度区间930~980℃;步骤s4预回火400~450℃;步骤s5)回火温度560~600℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com