
金属陶瓷制切削工具的制作方法
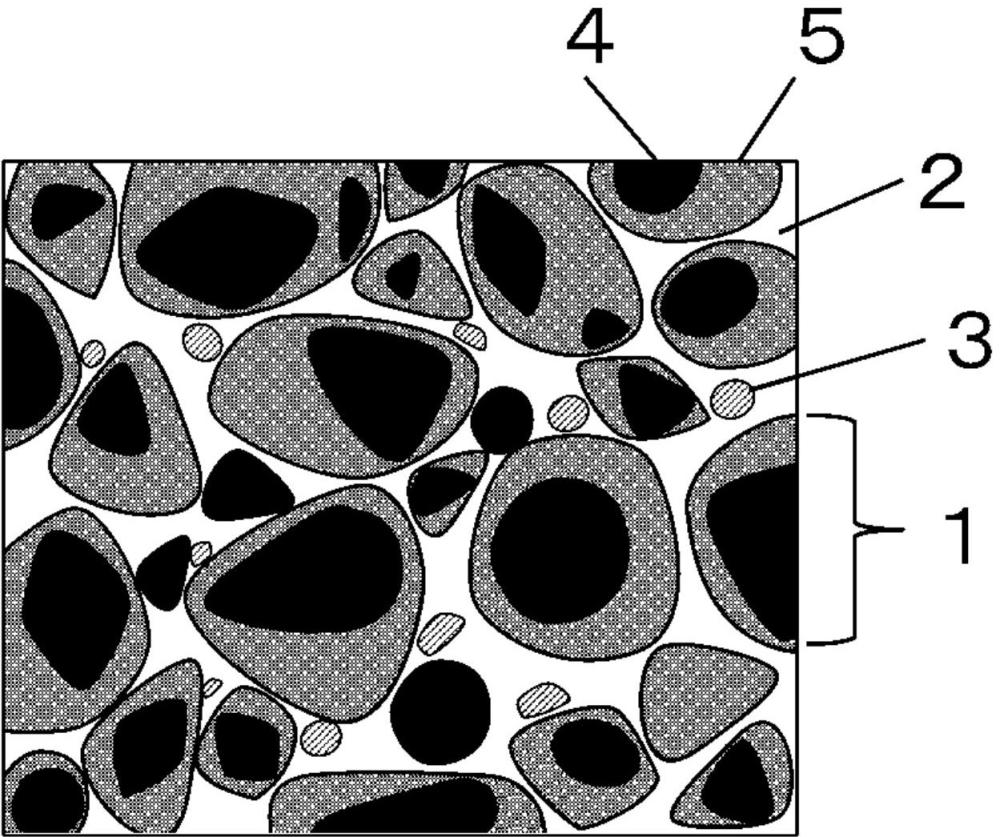
本发明涉及金属陶瓷制切削工具。本申请基于2024年3月28日申请的日本专利申请特愿2024-54387号要求优先权。该日本专利申请中记载的所有记载内容通过参照被引用到本说明书中。
背景技术:
1、金属陶瓷制切削工具虽然与使用硬质合金的切削工具相比耐磨性不充分,但具有难以与工件发生熔敷的性质,因此被用于最终切削加工。
2、并且,为了提高金属陶瓷制切削工具的耐磨性等,提出了各种方案。
3、例如,在专利文献1中记载了一种金属陶瓷制切削工具,其在将以ticn为必须成分,以ti的碳化物、氮化物、碳氮化物和元素周期表第4~6族的碳化物、氮化物或碳氮化物中的一种以上为主体的硬质相设为50~95质量%,将剩余部分设为铁族金属的结合相,并且将所述ticn的最大x射线衍射强度设为100的情况下,具备最大x射线衍射强度在2~30的范围内的η相的碳化物,该金属陶瓷制切削工具能够在以往无法适用金属陶瓷制切削工具的湿式切削区域中实现切削。
4、另外,例如,在专利文献2中记载了一种金属陶瓷制切削工具,其在以co为主体的结合相中分别以规定比例存在具有六方晶结构和立方晶结构的w与co的复合碳化物相,该金属陶瓷制切削工具即使在用于高速切削加工的情况下,也能够发挥优异的耐塑性变形性、耐热冲击性、耐缺损性和耐磨性。
5、专利文献1:日本专利公开2000-135606号公报
6、专利文献2:日本专利公开2009-154224号公报
技术实现思路
1、本发明是鉴于上述情况和上述方案而完成的,其目的是提供一种在低合金钢等的高速切削加工中具有优异的耐磨性的金属陶瓷制切削工具。
2、关于本发明的实施方式所涉及的金属陶瓷制切削工具,
3、包含硬质相、结合相和碳氮化物相,
4、所述硬质相以ticn和timcn(m为选自zr、hf、v、nb、ta、cr、mo和w中的至少一种元素)为主要成分,
5、所述结合相包含co作为主要成分,
6、所述碳氮化物相散布在所述结合相内,包含所述元素m的碳氮化物作为主要成分。
7、另外,前述实施方式所涉及的金属陶瓷制切削工具可以满足以下(1)~(3)中的任意一项以上。
8、(1)所述碳氮化物相的面积为所述结合相与所述碳氮化物相的面积之和的0.2~10.0%。
9、(2)在将所述切削工具整体的n含量设为[n]原子%、c含量设为[c]原子%时,[n]/([c]+[n])为0.30~0.70。
10、(3)所述碳氮化物相具有50~120nm的平均圆当量直径(d50)。
11、所述金属陶瓷制切削工具即使提供于低合金钢等的高速切削加工也具有优异的耐磨性。
1.一种金属陶瓷制切削工具,其特征在于,
2.根据权利要求1所述的金属陶瓷制切削工具,其特征在于,
3.根据权利要求1或2所述的金属陶瓷制切削工具,其特征在于,
4.根据权利要求1或2所述的金属陶瓷制切削工具,其特征在于,
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com