
一种用于直穿管的904L超级奥氏体不锈钢连铸圆管坯生产工艺的制作方法
本发明涉及生产工艺,具体为一种用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺。
背景技术:
1、随着化工、核电、海洋工程等领域的产业升级,高端耐腐蚀不锈钢管材的市场需求持续增长,904l超级奥氏体不锈钢凭借优异的耐点蚀、耐应力腐蚀性能,成为高端无缝管的核心用材之一。
2、目前904l无缝钢管坯的主流生产工艺路线为:模铸或普通连铸制坯后,经初轧开坯、轧制成圆棒状管坯,再加热进行穿孔加工。该工艺路线流程冗长,需配套完整的轧制产线,设备投入、能源消耗与人工成本均较高;且轧制过程存在切头切尾、表面氧化烧损等金属损耗,材料整体收得率偏低。
3、同时,904l钢种合金元素含量高,凝固过程中脆性温度区间更宽,常规连铸生产的铸坯易出现表面裂纹、中心疏松、成分偏析等内部及表面缺陷,质量无法满足直接穿孔的加工要求,因此行业普遍需通过轧制工序压实内部缺陷、改善组织状态,难以省去中间轧制环节实现连铸坯直接穿管。
技术实现思路
1、本发明的目的是为了提供一种用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,通过成分、精炼、连铸全流程精细化管控,可直接产出满足穿孔要求的904l连铸圆管坯,省去中间轧制工序,降低生产成本与能耗,提升材料收得率与生产效率,保障穿管成品率,适配规模化工业生产。
2、为了实现上述目的,本发明采用了以下技术方案:
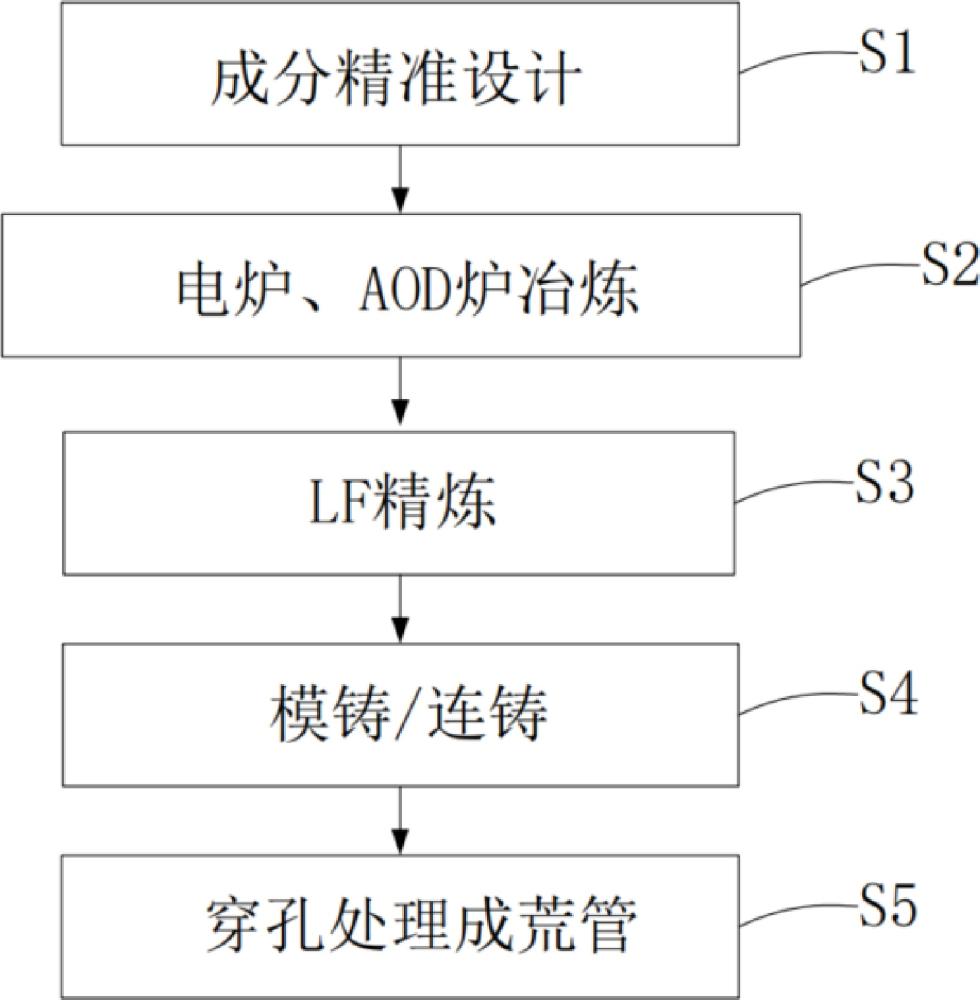
3、一种用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,所述工艺基于904l不锈钢冶炼连铸生产相关设备,所述设备包括电炉、aod精炼炉、lf精炼炉、连铸机及穿孔设备,各设备按生产流程协同配合使用;所述电炉用于初炼钢水,所述aod精炼炉用于双渣法精炼脱硫脱氧,所述lf精炼炉用于底吹氩净化钢液与精准控温,所述连铸机配备电磁搅拌装置与专用保护渣系统用于浇铸圆管坯,所述穿孔设备用于连铸坯直接穿管;所述工艺包括成分精准设计、双渣精炼、氩气净化、控温连铸、直接穿孔的连续生产流程,具体包括以下步骤:
4、s1:成分设计,采用904l超级奥氏体不锈钢成分体系,添加硼微量元素;
5、s2:电炉初炼后送入aod精炼炉,采用双渣法进行脱硫与复合脱氧处理;
6、s3:钢水转入lf精炼炉,采用钢包底吹氩工艺处理并调控钢水温度;
7、s4:将合格钢水送入连铸机,采用专用保护渣、低过热度浇铸,配合首端与末端双电磁搅拌,经动态二冷配水浇铸得到连铸圆管坯;
8、s5:将连铸圆管坯直接加热后进行穿孔处理,制成荒管。
9、与现有技术相比,采用了上述技术方案的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,具有如下有益效果:
10、采用本发明的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,通过配套电炉、aod精炼炉、lf精炼炉、连铸机及穿孔设备协同作业,采用成分设计-双渣精炼-氩气净化-控温连铸-直接穿孔的全流程连续工艺,可省去中间轧制工序,直接产出适配直穿管要求的连铸圆管坯,缩短整体生产流程,适配工业化批量生产需求。
11、优选的,所述s1的成分体系中,按重量百分比计,各元素含量为:c≤0.02%,si≤1.00%,mn≤2.00%,p≤0.040%,s≤0.030%,cr19.00-23.00%,ni23.00-28.00%,mo4.00-5.00%,cu1.00-2.00%,n≤0.10%,b0.0005-0.001%。限定904l标准成分体系与微量硼元素的添加范围,可在保证材料原有耐蚀性能的基础上,调控铸坯高温热塑性,适配直接穿孔的加工要求,同时避免硼元素过量在晶界生成低熔点相。
12、优选的,所述s2的双渣法精炼中,经两次造渣扒渣处理,控制出钢时钢水中硫含量<0.001%;采用硅铝复合脱氧剂进行沉淀脱氧,控制钢水中氧含量<0.0020%。采用双渣法两次造渣扒渣配合硅铝复合脱氧工艺,可深度脱除钢水中的硫、氧杂质,减少晶界脆性硫化物与氧化物夹杂,提升钢液洁净度,改善铸坯热加工性能,降低穿孔过程的开裂风险。
13、优选的,所述s3的lf精炼中,钢包底吹氩软吹时间为15-20min,钢液镇静时间为10-15min。限定lf精炼阶段的底吹氩软吹时长与钢液镇静时长范围,可促进钢液中微细夹杂物充分上浮进入渣层,进一步净化钢水,同时稳定钢水温度,为后续连铸工序提供优质、温度均匀的钢液条件。
14、优选的,所述s4的专用保护渣为适配904l高合金成分的连铸保护渣,保护渣厚度为2-4cm,液渣层厚度为6-8mm。采用适配904l高合金体系的专用连铸保护渣,并限定保护渣总厚度与液渣层厚度范围,可改善高合金钢的化渣效果与坯壳润滑效果,减少铸坯表面裂纹、夹渣缺陷,提升铸坯表面质量。
15、优选的,所述s4的连铸过程中,钢水过热度控制为20-35℃,连铸拉速为0.8-1.0m/min,二冷比水量为0.20-0.30l/kg。限定连铸过程的钢水过热度、拉速与二冷比水量范围,可细化铸态组织,减轻中心成分偏析,精准控制铸坯冷却速率,避开材料脆性温度区间,减少矫直裂纹与中心裂纹的产生。
16、优选的,所述s4的双电磁搅拌包括结晶器首端电磁搅拌m-ems与二冷区末端电磁搅拌f-ems;所述m-ems的工作电流为400-460a,频率为2-4hz;所述f-ems的工作电流为480-560a,频率为5-7hz。在连铸工艺参数的基础上,配置结晶器首端与二冷区末端双电磁搅拌并限定工作参数,可分别优化表层初始凝固组织、改善中心疏松与缩孔,均化中心成分,全面提升大规格铸坯的内部质量。
17、优选的,所述s5的穿孔前加热采用分段升温工艺:预热段温度不超过850℃,保温1.5-2h;加热一段温度为950-1050℃,保温1-1.5h;加热二段温度为1180-1230℃,保温0.8-1.2h;均热段温度为1170-1200℃,保温时间≥40min。穿孔前采用四段式分段升温工艺,可逐步均衡坯料内外温度,避免快速升温引发的热应力裂纹,保障坯料整体烧透均匀,为后续穿孔工序提供稳定均匀的温度条件。
18、优选的,所述s5的穿孔温度为1060-1100℃,穿孔前检查并打磨或更换轧辊与导板,穿孔过程保持稳定的穿孔速度。在分段加热工艺的基础上,限定穿孔温度范围与穿孔前设备检查要求,可充分利用材料热塑性区间,保障穿孔变形均匀,提升穿管表面质量与成品率,稳定生产节奏。
19、优选的,所述s4的二冷区末端电磁搅拌f-ems为可移动式。采用可移动式末端电磁搅拌,可根据浇铸断面尺寸与拉速动态调整搅拌器位置,适配不同规格铸坯的凝固特性,更精准地消除中心缺陷、均化成分,提升不同规格铸坯的质量适配性。
1.一种用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述工艺基于904l不锈钢冶炼连铸生产相关设备,所述设备包括电炉、aod精炼炉、lf精炼炉、连铸机及穿孔设备,各设备按生产流程协同配合使用;所述电炉用于初炼钢水,所述aod精炼炉用于双渣法精炼脱硫脱氧,所述lf精炼炉用于底吹氩净化钢液与精准控温,所述连铸机配备电磁搅拌装置与专用保护渣系统用于浇铸圆管坯,所述穿孔设备用于连铸坯直接穿管;所述工艺包括成分精准设计、双渣精炼、氩气净化、控温连铸、直接穿孔的连续生产流程,具体包括以下步骤:
2.根据权利要求1所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s1的成分体系中,按重量百分比计,各元素含量为:c≤0.02%,si≤1.00%,mn≤2.00%,p≤0.040%,s≤0.030%,cr19.00-23.00%,ni23.00-28.00%,mo4.00-5.00%,cu1.00-2.00%,n≤0.10%,b0.0005-0.001%。
3.根据权利要求1所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s2的双渣法精炼中,经两次造渣扒渣处理,控制出钢时钢水中硫含量<0.001%;采用硅铝复合脱氧剂进行沉淀脱氧,控制钢水中氧含量<0.0020%。
4.根据权利要求1所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s3的lf精炼中,钢包底吹氩软吹时间为15-20min,钢液镇静时间为10-15min。
5.根据权利要求1所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s4的专用保护渣为适配904l高合金成分的连铸保护渣,保护渣厚度为2-4cm,液渣层厚度为6-8mm。
6.根据权利要求1所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s4的连铸过程中,钢水过热度控制为20-35℃,连铸拉速为0.8-1.0m/min,二冷比水量为0.20-0.30l/kg。
7.根据权利要求6所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s4的双电磁搅拌包括结晶器首端电磁搅拌m-ems与二冷区末端电磁搅拌f-ems;所述m-ems的工作电流为400-460a,频率为2-4hz;所述f-ems的工作电流为480-560a,频率为5-7hz。
8.根据权利要求1所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s5的穿孔前加热采用分段升温工艺:预热段温度不超过850℃,保温1.5-2h;加热一段温度为950-1050℃,保温1-1.5h;加热二段温度为1180-1230℃,保温0.8-1.2h;均热段温度为1170-1200℃,保温时间≥40min。
9.根据权利要求8所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s5的穿孔温度为1060-1100℃,穿孔前检查并打磨或更换轧辊与导板,穿孔过程保持稳定的穿孔速度。
10.根据权利要求7所述的用于直穿管的904l超级奥氏体不锈钢连铸圆管坯生产工艺,其特征在于:所述s4的二冷区末端电磁搅拌f-ems为可移动式。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com