
一种控制化学镀镍磷含量的方法与流程
本发明属于金属镀覆,尤其涉及一种控制化学镀镍磷含量的方法。
背景技术:
1、化学镀镍磷合金具有镀层厚度均匀、防护能力好广泛应用在航空、航天和电子等领域。根据镀层含磷量,化学镀镍磷分为超低磷镀层(1%~3%)、低磷镀层(2%~4%)、中磷镀层(5%~9%)、和高磷镀层,磷含量的不同镀层的性能差异较大。如超低磷镀层焊接性能优异,镀层具有导磁性能,多用在电子行业;高磷化学镍属非晶态结构,镀层抗盐雾能力优越,镀层不导磁,多用在海上防护和要求隔磁的条件。因此化学镀镍磷中磷含量的控制至关重要,因此,需要一种通过调整工艺参数,降低磷化学镀镍体系镀层磷含量的方法。
2、公开号为cn119243132a的专利申请文件公开了一种镀速和磷含量可控型化学镀镍液及其制备方法。该方法通过调节胺类络合剂浓度并匹配施镀参数,使同一镀液可制备低、中、高磷镍层,同时控制沉积速率在0.10–0.36μm/min范围内,显著降低生产复杂度和成本。但其通过改变不同种类络合物种类的方法来调整化学镀镍磷含量。
技术实现思路
1、为解决上述技术问题,本发明提供了一种控制化学镀镍磷含量的方法。
2、本发明通过以下技术方案得以实现。
3、本发明提供的一种控制化学镀镍磷含量的方法,包括以下步骤:
4、s1:配置镀镍液;
5、s2:对零件依次进行除油、抛光处理后,再经清洗和活化步骤后浸入镀镍液;
6、s3:零件在82-90℃的镀镍液中进行镀覆,镀覆40-60min,取出零件完成镀镍。
7、优选地,所述镀镍液包括硫酸镍、次亚磷酸钠、络合剂和含碘光亮剂混合而成。
8、优选地,所述含碘光亮剂为碘酸钾,所述络合剂为乙二胺。
9、优选地,所述硫酸镍含量为25-30g/l,次亚磷酸钠含量为20-32g/l,乙二胺含量为15-25ml/l,碘酸钾为10-30mg/l。
10、优选地,所述s3中镀覆时,将镀镍液的ph值调节到5.6-6.0。
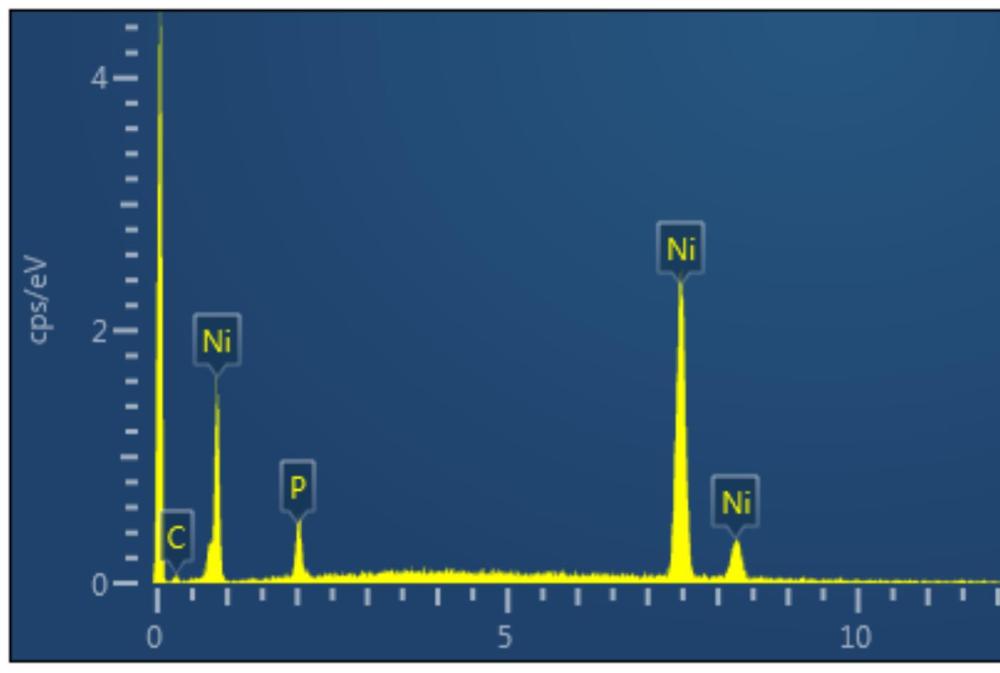
11、优选地,所述镀覆过程中通过氨水调节镀镍液的ph值。
12、优选地,所述s2中除油步骤使用碱性化学除油溶液进行除油,步骤包括:使碱性化学除油溶液升温至60-80℃后将零件放入浸泡3-8min,取出使用30-60℃的热水清洗干净。
13、优选地,所述碱性化学除油溶液包括氢氧化钠、碳酸钠、磷酸三钠和op乳化剂,其中氢氧化钠浓度20-30g/l,碳酸钠浓度15-25g/l,磷酸三钠40-60g/l,op乳化剂3-8g/l。
14、优选地,所述活化步骤包括:将零件浸入浓度为30%-50%的分析纯盐酸中1-3分钟。
15、本发明的有益效果在于:
16、本发明通过改变镀镍液中组分的含量、镀镍液的ph及温度,即可在保证镀速稳定的情况下,对镀层中的磷含量进行调控,无需更换络合剂种类、增加其他镀镍液组分或大幅度调整其他工艺参数,可得到磷含量在2.7%的超低磷化学镀镍。本发的方法操作简单便捷,控制精度高,能够满足不同应用场景对镀层磷含量的需求,适配工业化批量生产的要求,解决了现有调控方法操作复杂、需要调整体系配方的问题。
1.一种控制化学镀镍磷含量的方法,其特征在于,包括以下步骤:
2.如权利要求1所述的一种控制化学镀镍磷含量的方法,其特征在于:所述镀镍液包括硫酸镍、次亚磷酸钠、络合剂和含碘光亮剂混合而成。
3.如权利要求2所述的一种控制化学镀镍磷含量的方法,其特征在于:所述含碘光亮剂为碘酸钾,所述络合剂为乙二胺。
4.如权利要求2所述的一种控制化学镀镍磷含量的方法,其特征在于:所述硫酸镍含量为25-30g/l,次亚磷酸钠含量为20-32g/l,乙二胺含量为15-25ml/l,碘酸钾为10-30mg/l。
5.如权利要求1所述的一种控制化学镀镍磷含量的方法,其特征在于:所述s3中镀覆时,将镀镍液的ph值调节到5.6-6.0。
6.如权利要求5所述的一种控制化学镀镍磷含量的方法,其特征在于:所述镀覆过程中通过氨水调节镀镍液的ph值。
7.如权利要求1所述的一种控制化学镀镍磷含量的方法,其特征在于:所述s2中除油步骤使用碱性化学除油溶液进行除油,步骤包括:使碱性化学除油溶液升温至60-80℃后将零件放入浸泡3-8min,取出使用30-60℃的热水清洗干净。
8.如权利要求1所述的一种控制化学镀镍磷含量的方法,其特征在于:所述碱性化学除油溶液包括氢氧化钠、碳酸钠、磷酸三钠和op乳化剂,其中氢氧化钠浓度20-30g/l,碳酸钠浓度15-25g/l,磷酸三钠40-60g/l,op乳化剂3-8g/l。
9.如权利要求1所述的一种控制化学镀镍磷含量的方法,其特征在于:所述活化步骤包括:将零件浸入浓度为30%-50%的分析纯盐酸中1-3分钟。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com