
一种高硬度钨铜复合合金及其制备方法与流程
本发明涉及钨铜合金材料领域,尤其涉及一种高硬度钨铜复合合金及其制备方法。
背景技术:
1、钨铜复合合金是以钨相作为硬质承载相、以铜相作为导电导热相形成的复合金属材料,兼具较高的硬度、耐磨性、耐高温性能以及良好的导热导电性能,通常应用于电触头、电极材料、耐磨部件及高温功能部件等领域。
2、现有技术中,钨铜复合合金通常采用钨粉与铜粉混合烧结或先制备钨坯再进行熔渗的方式制得,由于铜本身硬度较低,铜相在合金内部集中分布时容易形成硬度较低的区域,使钨铜复合合金在受力过程中容易出现局部变形,整体硬度及耐磨性能一般;同时,为了提高钨铜复合合金的硬度,现有工艺通常会增加钨的含量或直接加入碳化钨等硬质颗粒,但硬质颗粒容易发生团聚,难以均匀分布于钨相与铜相之间,并且硬质颗粒与铜相之间的结合程度不足,容易形成孔隙缺陷;此外,硬质相含量增加后,还会影响铜相在合金内部的均匀分布,难以同时兼顾钨铜复合合金的硬度、致密度及组织均匀性。
3、因此,现有技术存在缺陷,需要改进。
技术实现思路
1、本发明所要解决的技术问题是:提供一种硬质相分布均匀、致密度高且钨铜界面结合稳定的高硬度钨铜复合合金及其制备方法。
2、为达此目的,本发明采用以下技术方案:
3、一种高硬度钨铜复合合金的制备方法,包括以下步骤:
4、s1、分别称取粗钨粉和细钨粉,将所述粗钨粉与细钨粉按照质量比70:30-85:15进行配料,分别对粗钨粉和细钨粉进行清洗、干燥及氢气还原处理,备用;
5、s2、将所述细钨粉置于碳化炉内,在含碳气氛中进行表面碳化处理,使细钨粉的表面形成碳化钨层,将其进行除油、酸洗及活化处理后,再置于化学镀铜液中进行化学镀铜,使碳化钨层的外表面形成铜包覆层,经过滤、洗涤及真空干燥后,得到包铜细钨粉;
6、s3、以所述粗钨粉和包铜细钨粉的总质量为基准,加入0.30-1.00wt%的粘结剂以及0.05-0.30wt%的润滑剂,将粗钨粉、包铜细钨粉、粘结剂及润滑剂进行混合,使包铜细钨粉分散于粗钨粉之间,经干燥、过筛造粒及压制成型后,得到钨坯;
7、s4、将所述钨坯进行分阶段脱脂处理,脱脂完成后,于氢气气氛中进行还原处理,再于真空环境中进行预烧结,得到多孔钨坯;
8、s5、按照如下质量百分比称取铜粉、铬粉和锆粉:铬粉0.40-1.20wt%、锆粉0.05-0.30wt%以及余量铜粉,将铜粉、铬粉和锆粉混合后进行真空熔炼,得到铜铬锆合金块;
9、按照所述多孔钨坯与铜铬锆合金块的质量比为75:25-85:15,将铜铬锆合金块放置于多孔钨坯的上方,加热使铜铬锆合金块熔化,并交替进行真空抽气和惰性气体加压,使熔化后的铜铬锆合金进入多孔钨坯的孔隙内,经保温熔渗及冷却后,得到钨铜复合坯;
10、s6、将所述钨铜复合坯依次进行热等静压处理、固溶处理、快速冷却及分段时效处理,冷却后得到高硬度钨铜复合合金。
11、采用上述技术方案,所述粗钨粉的中位粒径为5-12μm,所述细钨粉的中位粒径为0.3-1.5μm,所述粗钨粉和细钨粉的纯度均不低于99.90%;
12、所述粗钨粉和细钨粉的清洗及干燥处理过程为:分别将粗钨粉和细钨粉加入无水乙醇中进行超声清洗,超声清洗时间为15-40min,清洗完成后,在50-80℃下真空干燥3-8h;
13、所述粗钨粉和细钨粉的氢气还原处理过程为:将干燥后的粗钨粉和细钨粉分别置于还原炉内,通入露点不高于-40℃的氢气,以3-8℃/min的升温速率升温至650-850℃并保温40-120min,随后在氢气气氛中冷却至150℃以下,再转移至惰性气体环境中冷却至室温。
14、采用上述技术方案,在步骤s2中,细钨粉的碳化处理过程为:将细钨粉置于碳化炉内,向碳化炉内通入由甲烷和氢气组成的含碳气氛,所述甲烷与氢气的体积比为1:4-1:12;以5-15℃/min的升温速率将细钨粉升温至900-1100℃并保温1-4h,再于氢气气氛中冷却至室温,使细钨粉的表面形成厚度为0.01-0.05μm的碳化钨层。
15、采用上述技术方案,在步骤s2中,除油及酸洗过程为:将经过表面碳化处理的细钨粉加入无水乙醇中超声处理10-30min,过滤后浸入质量浓度为5-15%的盐酸溶液中酸洗5-20min,再使用去离子水洗涤至中性;
16、活化处理过程为:将酸洗后的细钨粉浸入敏化液中处理5-15min,使用去离子水洗涤1-2次后,再浸入活化液中处理3-10min,并再次使用去离子水洗涤1-2次;
17、所述敏化液包括氯化亚锡、盐酸及去离子水,其中,氯化亚锡的浓度为10-20g/l,质量浓度为36-38%的盐酸的加入量为30-60ml/l,余量为去离子水;所述敏化液的制备包括先将氯化亚锡加入盐酸中搅拌溶解,再加入去离子水定容并搅拌均匀;
18、所述活化液包括氯化钯、盐酸及去离子水,其中,氯化钯的浓度为0.10-0.50g/l,质量浓度为36-38%的盐酸的加入量为5-20ml/l,余量为去离子水;所述活化液的制备包括先将氯化钯加入盐酸中,在40-60℃下搅拌至氯化钯溶解,再加入去离子水定容并搅拌均匀。
19、采用上述技术方案,在步骤s2中,化学镀铜处理过程为:
20、按照固液比1g:8-20ml将经过活化处理的细钨粉加入化学镀铜液中,在40-65℃及150-400r/min的条件下进行化学镀铜30-120min,使碳化钨层的外表面形成厚度为0.02-0.08μm的铜包覆层,化学镀铜完成后,依次使用去离子水和无水乙醇进行洗涤,再在50-80℃及真空度不高于500pa的条件下干燥4-10h,得到包铜细钨粉;
21、其中,按照如下浓度配制化学镀铜液:硫酸铜8-20g/l、乙二胺四乙酸二钠15-40g/l、乙醛酸5-20g/l以及余量去离子水,并加入氢氧化钠将化学镀铜液的ph值调节至11.5-13.0;
22、所述化学镀铜液的配制包括先将硫酸铜和乙二胺四乙酸二钠分别加入去离子水中搅拌溶解,再将硫酸铜溶液缓慢加入乙二胺四乙酸二钠溶液中进行混合,随后加入乙醛酸并搅拌均匀,再加入氢氧化钠溶液调节ph值,最后加入去离子水定容,得到化学镀铜液。
23、采用上述技术方案,在步骤s3中,所述粗钨粉、包铜细钨粉、粘结剂及润滑剂的混合过程为:先将粗钨粉和包铜细钨粉在100-250r/min的转速下混合2-6h,再将粘结剂配制成质量浓度为3-8%的粘结剂溶液,将所述粘结剂溶液喷入混合后的粗钨粉和包铜细钨粉中,同时加入润滑剂并继续混合1-3h,混合完成后,将所得混合料在40-70℃下干燥,并通过40-80目筛网进行过筛造粒;
24、其中,所述粘结剂为聚乙烯醇或聚乙烯醇缩丁醛,当所述粘结剂为聚乙烯醇时,采用去离子水作为溶剂,当所述粘结剂为聚乙烯醇缩丁醛时,采用无水乙醇作为溶剂;所述润滑剂为硬脂酸或硬脂酸锌。
25、采用上述技术方案,在步骤s4中,分阶段脱脂处理及预烧结过程为:将钨坯置于真空脱脂炉内,以0.5-2℃/min的升温速率升温至250-350℃并保温60-120min,再以0.5-1.5℃/min的升温速率升温至450-550℃并保温90-180min;脱脂完成后通入氢气,以3-8℃/min的升温速率升温至700-900℃并保温30-90min,再抽真空至不高于5×10⁻²pa,并升温至1100-1250℃保温40-120min,得到孔隙率为25-40%的多孔钨坯。
26、采用上述技术方案,在步骤s5中,所述铜铬锆合金块的制备过程为:选取中位粒径为5-20μm的铜粉、中位粒径为1-5μm的铬粉以及中位粒径为1-5μm的锆粉,将铜粉、铬粉和锆粉在惰性气体保护下混合2-6h,再于150-300mpa下压制成块,并在真空度不高于10pa、温度为1200-1320℃的条件下进行真空熔炼,熔炼过程中对熔体进行电磁搅拌,保温5-20min后进行浇注,得到铜铬锆合金块;
27、所述多孔钨坯与铜铬锆合金块的保温熔渗过程为:将多孔钨坯和铜铬锆合金块装入熔渗炉内,抽真空至1-10pa,以5-15℃/min的升温速率升温至1150-1230℃并保温10-30min;先保持真空状态30-120s,再通入氩气加压至0.30-0.80mpa并保持30-120s,将一次真空抽气和一次氩气加压作为一个循环加压熔渗周期,共进行3-8个循环加压熔渗周期;随后在0.30-0.80mpa下继续保温5-20min,再以8-25℃/min的冷却速率冷却至850-950℃,最后随炉冷却至室温,得到钨铜复合坯。
28、采用上述技术方案,在步骤s6中,所述钨铜复合坯的热等静压处理、固溶处理及分段时效处理过程为:
29、将钨铜复合坯置于热等静压设备中,在850-950℃及100-180mpa的条件下保温1-3h,随后以不高于5℃/min的速率冷却至500℃以下;再将热等静压处理后的钨铜复合坯在950-1020℃下进行固溶处理20-70min,并在15-60s内转移至冷却介质中快速冷却至80℃以下;
30、然后在350-400℃下进行第一阶段时效处理30-90min,随后在450-500℃下进行第二阶段时效处理1-3h,第二阶段时效处理结束后随炉冷却至室温。
31、本技术方案还提供一种高硬度钨铜复合合金,该高硬度钨铜复合合金采用上述任一种高硬度钨铜复合合金的制备方法制备而成;
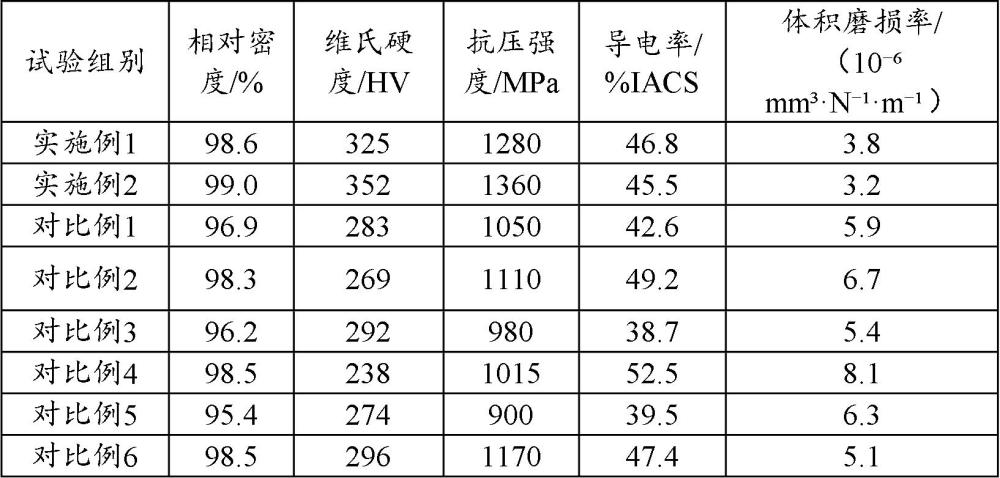
32、所述高硬度钨铜复合合金的相对密度不低于98%,维氏硬度不低于300hv。
33、与现有技术相比,本发明具有以下有益效果:
34、本发明采用粗钨粉与细钨粉进行复配,使细钨粉均匀分散于粗钨粉之间,有效改善钨粉的堆积状态及钨坯内部钨相的分布均匀性;经脱脂和预烧结后,可形成具有相互连通孔隙的多孔钨坯,为后续铜铬锆合金熔体进入钨坯内部提供通道;同时,本发明在细钨粉表面依次形成碳化钨层和铜包覆层,碳化钨层可提高细钨粉的表面硬度和耐磨性能,铜包覆层能够改善细钨粉与铜铬锆合金熔体之间的润湿性,增强钨相与铜相之间的界面结合,使碳化钨层的硬质强化作用与铜包覆层的界面过渡作用相互配合,从而在提高复合合金硬度和强度的同时,保持较好的导电性能;此外,本发明采用真空抽气与氩气加压交替进行的循环加压熔渗方式,真空抽气能够排出多孔钨坯孔隙中的气体,氩气加压能够推动熔化后的铜铬锆合金进入多孔钨坯内部的细小孔隙;通过多个循环加压熔渗周期,可提高铜铬锆合金熔体的渗入深度和分布均匀性;熔渗完成后,通过热等静压处理提高钨铜复合坯的致密程度及结合紧密性,再经固溶、快速冷却和分段时效处理,使铬、锆元素先固溶于铜相中,随后逐步形成细小的强化相,以提高铜相的硬度和承载能力,减小软质铜相对钨铜合金硬度及耐磨性能的影响。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com