
一种提高铁镍基合金中厚板耐磨性的生产方法与流程
本发明属于冶金,具体涉及一种提高铁镍基合金中厚板耐磨性的生产方法。
背景技术:
1、目前,光伏已成为我国新能源支柱产业和国家战略,光电转换关键材料多晶硅的需求急速增长。多晶硅生产过程最关键的工序为四氯化硅的冷氢化反应,介质环境特点为高温高压同时具有腐蚀性,其核心装备冷氢化反应器关键材料采用n08810或n08120等铁镍基合金固溶态中厚板。
2、长期实践结果表明,多晶硅工业生产目前普遍采用的改良西门子法在冷氢化过程中,反应器内存在大量未反应的硅粉及催化剂粉尘等固态颗粒,其中硅粉的莫氏硬度高达6.5-7(接近石英石),且密度大,属于典型的高磨蚀性粉体物料。在冷氢化流化床中,气体夹带大量硅粉高速流动,气体分布板、旋风分离器等构件极易因硅粉冲刷发生冲蚀磨损失效。工程经验表明,构件壁磨损率与气体流速的三次方成正比,高速流动的硅粉等颗粒介质对冷氢化装置的使用寿命影响很大,严重缩短反应器的检修周期,成为行业痛点。
3、目前,通常通过结构优化来一定程度上减轻硅粉对系统部件的冲蚀磨损等,但实际使用效果并不理想,有待改进。
技术实现思路
1、为了解决上述全部或部分问题,本发明目的在于提供一种提高铁镍基合金中厚板耐磨性的生产方法,通过对完成固溶处理后的铁镍基合金中厚板进行表面喷砂处理,使其表面层一定厚度内的晶粒适度细化而提高硬度,进而提高耐磨性。
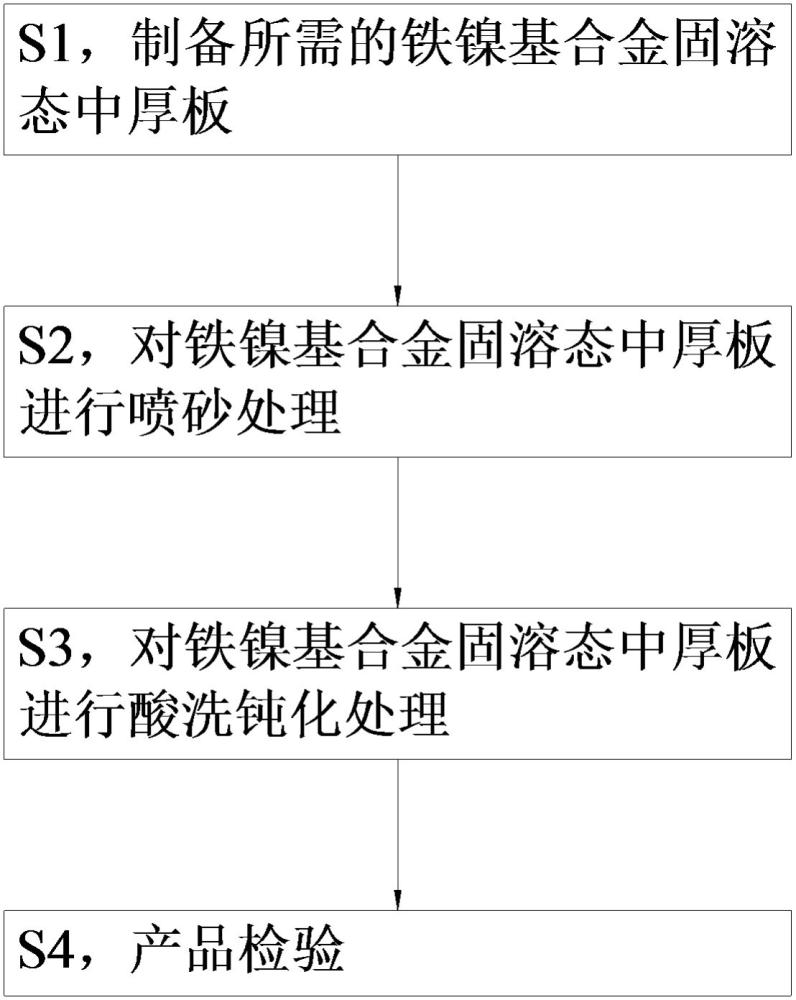
2、本发明提供了一种提高铁镍基合金中厚板耐磨性的生产方法,包括如下步骤:
3、s1,制备所需的铁镍基合金固溶态中厚板;
4、s2,对铁镍基合金固溶态中厚板进行喷砂处理;
5、s3,对铁镍基合金固溶态中厚板进行酸洗钝化处理;
6、s4,产品检验;
7、其中,在s2中,喷砂处理选用的磨料材质包括但不限于钢砂、石英砂或玻璃珠。
8、可选地,在s2中,喷砂处理的磨料粒度为40-240目。
9、可选地,在s2中,喷砂处理的磨料喷射压力为0.5-1.2mpa。
10、可选地,在s2中,喷砂处理的喷射角度为15-80°。
11、可选地,在s2中,喷砂处理的喷射距离为70-350mm。
12、可选地,在s2中,喷砂处理的喷枪移动速度为0.3-1.2m/min。
13、可选地,在s2中,喷砂处理的磨料流量为5-20kg/min。
14、可选地,在s2中,喷砂处理的环境湿度≤70%,钢板表面温度至少高于露点3℃。
15、可选地,在s1中,铁镍基合金固溶态中厚板的厚度为6-120mm。
16、由上述技术方案可知,本发明提供的提高铁镍基合金中厚板耐磨性的生产方法,具有以下优点:
17、该生产方法通过对完成固溶处理后的铁镍基合金中厚板进行表面喷砂处理,使其表面层一定厚度内的晶粒适度细化而提高硬度,进而提高耐磨性,以延长使用寿命。
18、本发明的其它特征和优点将在随后的说明书中阐述。
1.一种提高铁镍基合金中厚板耐磨性的生产方法,其特征在于,包括如下步骤:
2.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的磨料粒度为40-240目。
3.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的磨料喷射压力为0.5-1.2mpa。
4.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的喷射角度为15-80°。
5.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的喷射距离为70-350mm。
6.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的喷枪移动速度为0.3-1.2m/min。
7.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的磨料流量为5-20kg/min。
8.根据权利要求1所述的生产方法,其特征在于,在s2中,喷砂处理的环境湿度≤70%,钢板表面温度至少高于露点3℃。
9.根据权利要求1所述的生产方法,其特征在于,在s1中,铁镍基合金固溶态中厚板的厚度为6-120mm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com