
不锈钢复合材料及其制备方法与流程
本发明涉及不锈钢,具体而言,涉及一种不锈钢复合材料及其制备方法。
背景技术:
1、316l不锈钢作为典型的奥氏体不锈钢,凭借优异的耐腐蚀性能与良好的力学性能,广泛应用于能源电力、海洋船舶及医疗器械等关键领域。同时,316l不锈钢也是增材制造中应用最为成熟的材料之一。随着高端装备对复杂结构一体化构件需求的日益增长,传统制造技术因成型难度大、加工工序繁琐等瓶颈,逐渐难以满足需求。选区激光熔化(slm)技术凭借近净成形及实现复杂异形结构一体化成型的优势,成为突破上述局限的重要手段。然而,奥氏体不锈钢在slm逐层熔凝及往复热循环的工艺特性影响下,中大型构件成形过程中的热积聚效应显著。在高温度梯度与结构约束应力的耦合作用下,材料易出现局部晶粒异常长大,甚至诱发凝固热裂纹;此外,晶界处cr23c6碳化物的析出会引发晶间贫铬现象,导致材料耐蚀性能显著下降。
2、为改善上述问题,现有技术主要通过改进扫描策略、调整合金元素成分或引入氮化物、氟化物等陶瓷增强相来制备钢基复合材料。然而,现有方案仍存在诸多局限:
3、中国专利申请cn120243903b采用slm技术制备tin增强双相不锈钢复合材料。虽然其在3.5% nacl溶液中的自腐蚀电位可达-0.03v~-0.13v,但存在明显缺陷:一是双相不锈钢(奥氏体和马氏体混合)在增材制造中的两相组织调控难度极高,受工件形状、扫描策略及基板状态等多因素影响,难以通过固定工艺参数实现精准调控;二是该材料易因热应力与相变应力耦合产生裂纹,且易析出fe-cr-mo σ相脆性相;三是其原料供应体系不如316l不锈钢完备,产业化推广阻力较大。
4、中国专利申请cn119457124a采用slm工艺制备了vn强化gcr15轴承钢基复合材料,但其基体gcr15为高碳马氏体钢,该类材料碳含量高,极易析出cr23c6碳化物导致晶界贫铬,耐蚀性能较差,无法满足海洋、化工及酸碱潮湿等腐蚀环境下的长期服役要求,工程应用受限。
5、综上所述,现有vn强化钢基复合材料多基于gcr15等高碳铬钢(马氏体钢),因易形成晶间贫铬区而导致耐蚀性差,且不适用于slm打印。双相钢的综合性能较好,但在增材制造的非平衡凝固及复杂热循环条件下,其两相组织取决于局部的热循环历程,难以通过固定工艺参数来调控,组织均匀性与工艺可重复性差。slm打印过程中反复热循环产生的热应力与相变应力相互耦合,会加剧开裂倾向,难以稳定控制成形质量。目前,尚缺乏一种既能兼顾高强度又能显著提升耐蚀性能的316l不锈钢增材制造方法。
技术实现思路
1、本发明的主要目的在于提供一种不锈钢复合材料及其制备方法,以解决现有技术中增材制造316l不锈钢的耐蚀性能不佳的问题。
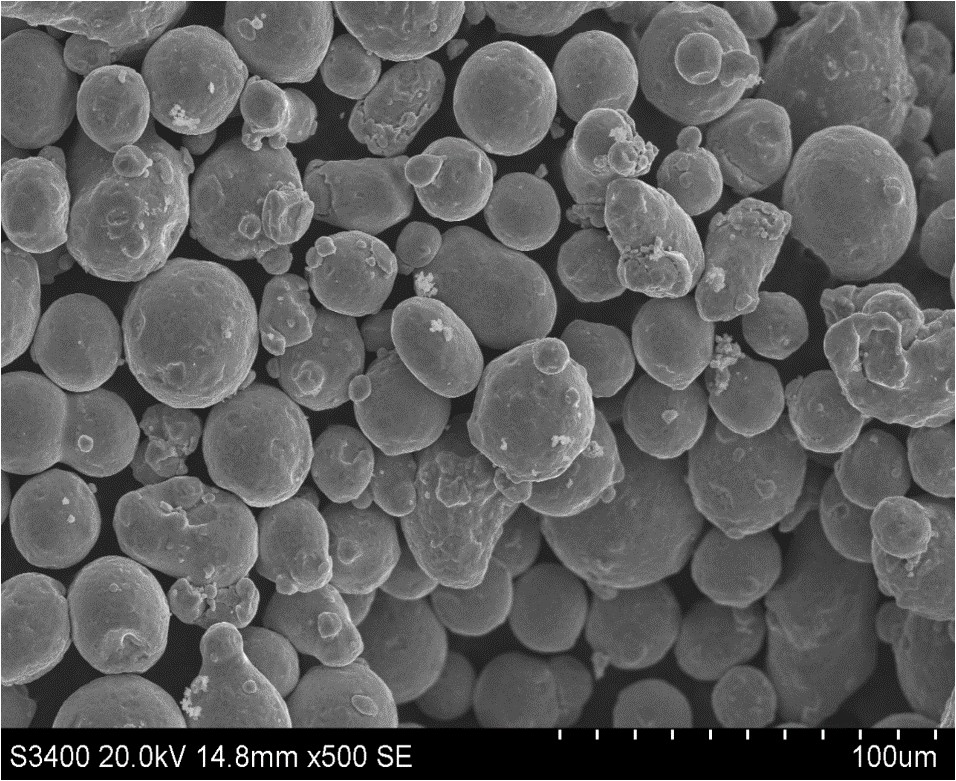
2、为了实现上述目的,根据本发明的一个方面,提供了一种不锈钢复合材料的制备方法,包括以下步骤:步骤s1,将316l不锈钢粉末与氮化钒粉末混合,通过真空球磨,得到复合粉末;步骤s2,将复合粉末真空烘干后过筛,得到烘干粉末;步骤s3,将烘干粉末进行slm打印,得到不锈钢复合材料;复合粉末中,氮化钒粉末的重量百分含量≤3.5wt.%,氮化钒粉末的粒径范围为1~30μm,slm打印的扫描间距为70~110μm。
3、进一步地,步骤s1中,氮化钒粉末包括氮化钒细粉和氮化钒粗粉,氮化钒细粉的粒径范围大于等于1μm且小于10μm,氮化钒粗粉的粒径范围为10~30μm;优选地,氮化钒细粉与氮化钒粗粉的质量比为(10~20):(80~90);和/或316l不锈钢粉末的粒径范围为15~53μm。
4、进一步地,步骤s1中,复合粉末中,氮化钒粉末的重量百分含量为2~3.5wt.%。
5、进一步地,步骤s1中,真空球磨的转速为180~220r/min,时间为2~4h;和/或真空球磨的自转公转比为(2~4):1,球料比为(3.5~4.5):1;和/或真空球磨的磨球包括大球和小球,大球的直径为0.8~1.2cm,小球的直径为0.2~0.4cm,大球和小球的重量比为(2.5~3.5):1。
6、进一步地,步骤s2中,真空烘干的温度为70~80℃,保温时间为6~10h;和/或过筛的筛网为200目。
7、进一步地,步骤s3中,slm打印的扫描间距为90~110μm;和/或slm打印的扫描速度为500~700mm/s。
8、进一步地,步骤s3中,slm打印的激光功率为250~350w。
9、进一步地,步骤s3中,slm打印的基板预热温度为100~150℃;和/或slm打印的层厚为30~50μm;和/或slm打印的体能量密度为75.76~166.67j/mm3。
10、根据本发明的另一方面,提供了一种不锈钢复合材料,使用上述的不锈钢复合材料的制备方法得到。
11、进一步地,不锈钢复合材料的致密度为98.11~99.81%,自腐蚀电位为-0.238~-0.044v,自腐蚀电流密度为3.2×10⁻⁹~9.4×10⁻⁸a/cm2。
12、应用本发明的技术方案,利用选区激光熔化制备耐蚀氮化钒(vn)/316l不锈钢复合材料,在316l不锈钢粉末中引入vn陶瓷颗粒作为增强相,通过球磨混粉的方式制备vn/316l不锈钢复合粉末,通过特定粒径vn颗粒的晶界钉扎作用,抑制slm成形过程中的晶粒异常长大,并通过vn颗粒的弥散强化作用阻碍裂纹扩展;vn的碳亲和力比铬更高,可优先与基体中的游离碳结合,抑制晶间贫铬现象。同时,通过slm技术制备不锈钢复合材料,并优化slm成形工艺参数,可以提升vn/316l不锈钢复合材料的耐蚀性。综上,本发明利用氮化钒作为第二相增强相并配合优化的slm工艺参数,能够有效抑制成形过程中的热积聚效应,从而避免局部晶粒异常长大、碳化物析出引发的晶界贫铬以及凝固热裂纹的产生,显著提升材料的耐蚀性能,且制备成本可控。
1.一种不锈钢复合材料的制备方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s1中,
3.根据权利要求1或2所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s1中,所述复合粉末中,所述氮化钒粉末的重量百分含量为2~3.5wt.%。
4.根据权利要求1至3中任一项所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s1中,
5.根据权利要求1至4中任一项所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s2中,
6.根据权利要求1至5中任一项所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s3中,
7.根据权利要求1至6中任一项所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s3中,所述slm打印的激光功率为250~350w。
8.根据权利要求1至7中任一项所述的不锈钢复合材料的制备方法,其特征在于,所述步骤s3中,
9.一种不锈钢复合材料,其特征在于,使用权利要求1至8中任一项所述的不锈钢复合材料的制备方法得到。
10.根据权利要求9所述的不锈钢复合材料,其特征在于,所述不锈钢复合材料的致密度为 98.11~99.81%,自腐蚀电位为-0.238~-0.044v,自腐蚀电流密度为3.2×10⁻⁹~9.4×10⁻⁸a/cm2。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com