
钢板、包含它的部件及钢板的制造方法与流程
本发明涉及钢板、包含它的部件及钢板的制造方法。
背景技术:
1、近年来,从地球环境保护的观点出发,在诸多领域中致力于二氧化碳气体排放量的削减。在汽车制造商中也在积极地进行以低油耗化为目的的车身轻量化的技术开发。但是,为了确保乘客的安全,还将重点放在耐碰撞特性的提高上,因此车身轻量化并不容易。
2、为了兼顾车身轻量化和耐碰撞特性,正在研究使用高强度钢板来将构件进行薄壁化。因此,强烈期望兼具高强度和优异的成形性的钢板。为了应对这些要求,以往提出了几个技术。由于对汽车构件存在各种加工样式,因此所要求的成形性因所应用的构件而异,但其中,延展性被定位为成形性的重要指标。
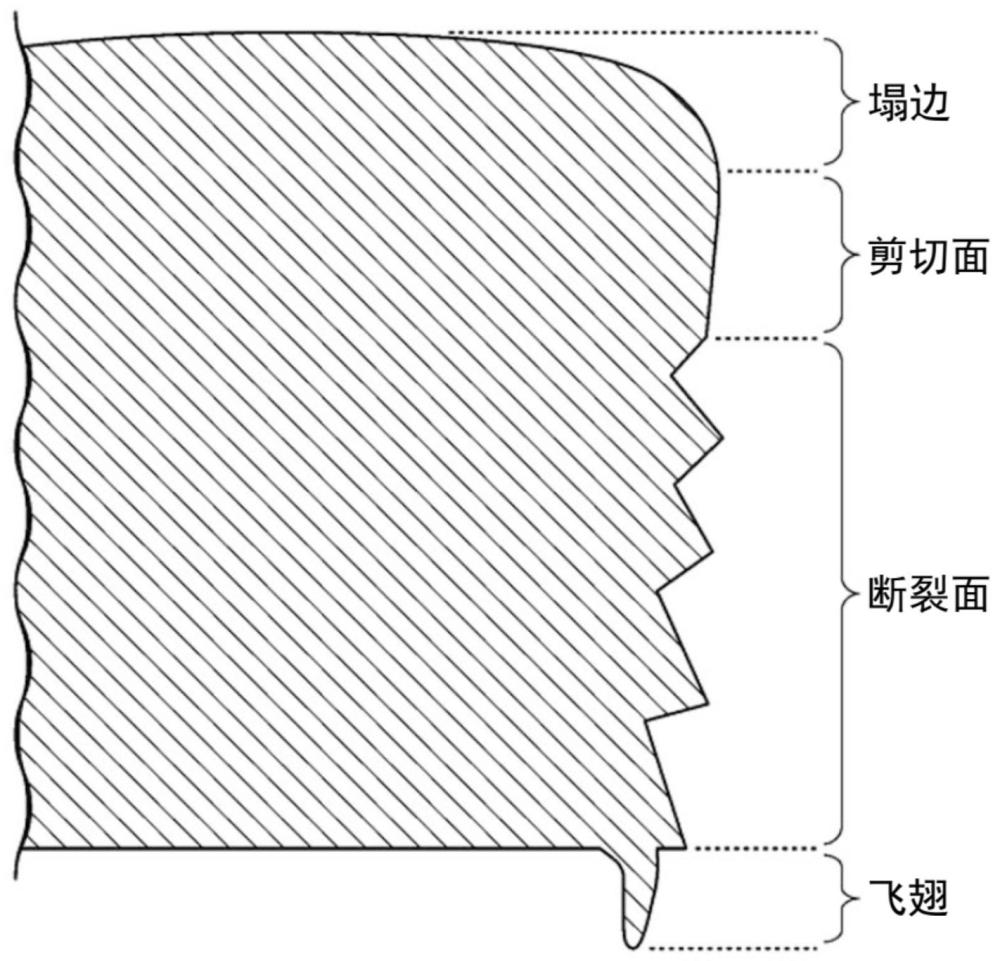
3、另外,汽车构件通过压制成形来被成形,但该压制成形的坯料板大多通过生产率高的剪切加工来制造。就通过剪切加工而制造的坯料板而言,需要剪切加工后的端面精度优异。例如,如果产生剪切加工后的端面(剪切端面)的样子如图2中所示的那样成为剪切面-断裂面-剪切面的2次剪切面,则剪切端面的精度显著恶化。
4、与此相关联,在专利文献1中记载了一种热轧钢板,其特征在于,具有规定的化学组成,金属组织以面积%计,残留奥氏体低于3.0%,铁素体为15.0%以上且低于60.0%,珠光体低于5.0%,上述铁素体中的合金碳化物的平均当量球半径为0.5nm以上且低于5.0nm,平均个数密度为3.5×10¹⁶个/cm3以上,表示上述金属组织的周期性的e值为10.7以上,表示上述金属组织的均匀性的i值为1.020以上,mn浓度的标准偏差为0.60质量%以下,所述热轧钢板的抗拉强度为980mpa以上。另外,在专利文献1中教导了:根据上述的构成,能够得到具有高强度并且具有优异的延展性、疲劳特性及剪切加工性的热轧钢板。
5、现有技术文献
6、专利文献
7、专利文献1:国际公开第2023/149374号
技术实现思路
1、发明所要解决的课题
2、已知:如果将钢板进行高强度化,则一般而言韧性会降低。因此,在高强度钢板的开发中,除了专利文献1中记载的那样的延展性、剪切加工性等特性以外,还对改善韧性存在需求。
3、另外,为了将钢板进行高强度化,有时使钢板中含有比较大量的si。然而,如果使钢板中含有比较大量的si,则有可能在钢板表面引起si氧化皮的生成,因此还对具有比较低的si含量的高强度钢板存在需求。
4、因此,本发明的目的是提供尽管为比较低的si含量、但为高强度且改善了延展性、剪切加工性及韧性的钢板、包含它的部件及钢板的制造方法。
5、用于解决课题的手段
6、本发明的发明者们为了达成上述目的,着眼于钢板、特别是热轧钢板的化学组成及金属组织而进行了研究。其结果是,本发明的发明者们发现:通过将钢板中的si及sol.al含量的合计控制在规定的范围内来实现比较低的si含量,另一方面,通过使钢板的金属组织的组织分率适当化来改善强度、延展性及剪切加工性,并且通过将金属组织中的mn浓度的标准偏差、以及分别表示金属组织的周期性及均匀性的e值及i值控制在规定的范围内,能够进一步提高剪切加工性,除此之外,通过适当地控制铁素体中存在的合金碳化物的尺寸及个数,能够显著地提高强度及韧性,从而完成了本发明。
7、能够达成上述目的的本发明如下所述。
8、(1)一种钢板,其特征在于,具有下述化学组成:以质量%计为:
9、c:0.030~0.150%、
10、si:0.010%以上且低于0.320%、
11、mn:0.50~3.00%、
12、ti:0.050~0.200%、
13、sol.al:0.010~0.400%、
14、p:0.100%以下、
15、s:0.0100%以下、
16、n:0.0100%以下、
17、o:0.0100%以下、
18、nb:0~0.150%、
19、v:0~1.000%、
20、cr:0~2.00%、
21、ni:0~2.00%、
22、cu:0~2.00%、
23、mo:0~1.00%、
24、b:0~0.0100%、
25、sn:0~1.00%、
26、sb:0~1.00%、
27、ca:0~0.0100%、
28、mg:0~0.0100%、
29、hf:0~0.0100%、
30、bi:0~0.010%、
31、rem:0~0.0100%、
32、as:0~0.010%、
33、zr:0~0.010%、
34、co:0~2.00%、
35、zn:0~0.010%、
36、w:0~1.00%、以及
37、剩余部分:由fe及杂质构成,
38、满足0.100≤[si]+[sol.al]<0.720,式中,[si]及[sol.al]为各元素的含量(质量%),
39、具有下述金属组织:以面积%计,包含:
40、残留奥氏体:低于3.0%、
41、铁素体:15.0%以上且低于60.0%、及
42、珠光体:低于5.0%,
43、所述铁素体中的合金碳化物的平均当量球半径为0.5nm以上且低于5.0nm,平均个数密度为3.5×10¹⁶个/cm3以上,
44、e值为10.7以上,
45、i值为1.020以上,
46、mn浓度的标准偏差为0.60质量%以下。
47、(2)根据上述(1)所述的钢板,其特征在于,所述化学组成以质量%计包含si:0.010%以上且低于0.050%。
48、(3)根据上述(1)或(2)所述的钢板,其特征在于,所述化学组成以质量%计包含sol.al:0.200~0.400%。
49、(4)根据上述(1)~(3)中任一项所述的钢板,其特征在于,所述化学组成以质量%计包含下述元素中的至少1种:
50、nb:0.001~0.150%、
51、v:0.001~1.000%、
52、cr:0.001~2.00%、
53、ni:0.001~2.00%、
54、cu:0.001~2.00%、
55、mo:0.001~1.00%、
56、b:0.0001~0.0100%、
57、sn:0.001~1.00%、
58、sb:0.001~1.00%、
59、ca:0.0001~0.0100%、
60、mg:0.0001~0.0100%、
61、hf:0.0001~0.0100%、
62、bi:0.001~0.010%、
63、rem:0.0001~0.0100%、
64、as:0.001~0.010%、
65、zr:0.001~0.010%、
66、co:0.001~2.00%、
67、zn:0.001~0.010%、及
68、w:0.001~1.00%。
69、(5)根据上述(1)~(4)中任一项所述的钢板,其特征在于,具有780mpa以上的抗拉强度。
70、(6)根据上述(1)~(5)中任一项所述的钢板,其特征在于,具有低于980mpa的抗拉强度。
71、(7)根据上述(1)~(6)中任一项所述的钢板,其特征在于,具有1.0~8.0mm的板厚。
72、(8)一种部件,其特征在于,包含上述(1)~(7)中任一项所述的钢板。
73、(9)一种钢板的制造方法,其特征在于,包含下述工序:
74、加热工序,其将具有上述(1)~(4)中任一项所述的化学组成的板坯进行加热并在700℃~850℃的温度区域中保持900秒以上,接着进一步进行加热并在1100℃以上的温度区域中保持6000秒以上;
75、热轧工序,其包含将所述板坯进行热轧,其满足下述(a)~(c)的条件:
76、(a)按照热轧在850℃~1100℃的温度区域中板厚减少合计成为90%以上的方式来进行、
77、(b)在900℃以上且低于1010℃下进行自最终段起前1段的轧制,接着在最终段的轧制前对钢板负荷170kpa以上的应力、及
78、(c)最终段中的压下率为8%以上,且热轧的完成温度tf为900℃以上且低于1010℃;
79、轻压下工序,其包含将热轧后的钢板按照在840℃以上且低于900℃的温度区域中板厚减少合计成为5%以上且低于8%的方式进行轻压下,其中,对热轧工序中的最终段的轧制后且轻压下中的第1段的轧制前的钢板所负荷的应力、以及对轻压下中的最终段的轧制后且被冷却至800℃的钢板所负荷的应力低于200kpa;
80、1次冷却工序,其将轻压下后的钢板以50℃/秒以上的平均冷却速度加速冷却至680℃以上且低于720℃的温度区域,接着在680℃以上且低于720℃的温度区域中以低于5℃/秒的平均冷却速度慢冷却2.0秒以上;
81、2次冷却工序,其将所述钢板以50℃/秒以上的平均冷却速度2次冷却至350℃以下的温度区域,接着在350℃以下的温度区域中进行卷取。
82、发明效果
83、根据本发明,能够提供尽管为比较低的si含量、但为高强度且改善了延展性、剪切加工性及韧性的钢板、特别是热轧钢板、包含它的部件及钢板的制造方法。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com