
钢板、部件及其制造方法与流程
本发明涉及一种拉伸强度、屈服比、拉伸凸缘性、耐应力腐蚀裂纹特性和材质稳定性优异的钢板、部件及其制造方法。本发明的钢板可适合用作汽车用构件等的结构部件。
背景技术:
1、为了兼顾通过车辆轻量化减少co2排放量与通过车身轻量化提高耐碰撞性能,汽车用薄钢板的高强度化正在推进,新的法律法规也相继出台。因此,以增加车身强度为目的,在形成汽车的主要结构构件中,拉伸强度ts为1320mpa级以上的高强度钢板的应用事例正在增加。
2、用于汽车的高强度钢板要求具有优异的屈服比、优异的拉伸凸缘性和优异的耐应力腐蚀裂纹特性。例如,在汽车的地板横梁等骨架构件中,从成型性的观点出发,适合使用拉伸凸缘性优异的钢板。另外,从构件的性能的观点出发,要求优异的屈服比和优异的耐应力腐蚀裂纹特性。此外,作为将高强度钢板用于部件时的课题,存在因钢板的高强度化导致钢板的回弹增大,从而引起冲压成型时形状冻结性显著降低的问题。因此,在冲压技术领域,为了确保形状冻结性,在冲压成型时,预先预测脱模后的形状变化量,并考虑形状变化量来设计冲压模具形状的做法被广泛采用。然而,如果作为冲压材料的钢板的ts变动增多,则回弹的变动也增多,即使使用相同的模具进行冲压成型也难以获得相同形状的部件,冲压成型后逐个进行钣金加工等修整变得不可或缺,显著降低量产效率。因此,要求尽可能减小ts的变动量,即提高材质稳定性。
3、专利文献1公开了一种屈服比、板宽方向的平坦度和耐加工脆化特性优异的1180mpa以上的高强度钢板及其制造方法。然而,专利文献1记载的技术未考虑拉伸凸缘性、耐应力腐蚀裂纹特性和材质稳定性优异的高强度钢板。
4、专利文献2公开了一种屈服比和拉伸凸缘性优异的1180mpa以上的高强度钢板及其制造方法。然而,专利文献2记载的技术未考虑耐应力腐蚀裂纹特性和材质稳定性优异的高强度钢板。
5、专利文献3公开了一种延性、拉伸凸缘性和机械特性稳定性优异的980mpa以上的高强度钢板的制造方法。然而,专利文献3记载的技术未考虑屈服比和耐应力腐蚀裂纹特性优异的高强度钢板。
6、现有技术文献
7、专利文献
8、专利文献1:日本专利第7323093号公报
9、专利文献2:日本专利第6879441号公报
10、专利文献3:日本专利第5333298号公报
技术实现思路
1、本发明是鉴于上述情况而开发的,其目的在于提供一种拉伸强度ts为1320mpa以上、屈服比yr为75%以上、且拉伸凸缘性、耐应力腐蚀裂纹特性和材质稳定性优异的钢板、部件及其制造方法。
2、这里,拉伸强度ts(以下也简称为ts)和屈服比yr(以下也简称为yr)可按照jis z2241(2022)测定。
3、拉伸凸缘性优异是指,通过依据jis z 2256(2020)的扩孔试验求出的极限扩孔率:λ(%)为30%以上。
4、耐应力腐蚀裂纹特性优异是指,对由钢板得到的试验片,按照astm(g39-99)进行4点弯曲,在试验片的弯曲顶点部施加相当于ys和ts的应力,将施加了应力的状态的试验片在25℃、1质量%硫酸中浸渍100小时,在施加了相当于ys的应力的试验片中无裂纹。
5、材质稳定性优异是指,在板宽方向相距50mm以上的位置调查10处以上的ts,在调查的ts中,将最大ts与最小ts之差作为ts变动(δts=最大ts-最小ts)求出,δts小于60mpa。
6、本发明人等为了达成上述课题,反复进行了深入研究,结果发现了以下事项。
7、(1)通过将回火马氏体量设为95%以上,能够实现1320mpa以上的ts。
8、(2)通过将铁素体量和贝氏体铁素体量的合计设为小于5%,能够实现优异的拉伸凸缘性。
9、(3)通过将残余奥氏体量设为小于3%,能够实现75%以上的yr。
10、(4)在回火马氏体中,通过将在由15°以上的晶界包围的晶粒内含有5个以上粒径为0.1μm~1.0μm的碳化物的回火马氏体设为5%~50%,能够实现优异的耐应力腐蚀裂纹特性和材质稳定性。
11、本发明基于上述见解而完成。即,本发明的要旨构成如下。
12、[1]一种钢板,具有如下成分组成:
13、以质量%计含有c:0.030%~0.450%、si:0.010%~2.500%、mn:0.10%~5.00%、p:0.100%以下、s:0.0200%以下、al:1.000%以下、n:0.0100%以下、以及o:0.0100%以下,剩余部分由fe和不可避免的杂质构成,
14、上述钢板在板厚1/4位置,具有满足如下条件的组织:
15、回火马氏体的面积分率为95%以上,
16、残余奥氏体的体积分率为小于3%,
17、铁素体和贝氏体铁素体的合计的面积分率小于5%,
18、上述回火马氏体中,在由15°以上的晶界包围的晶粒内,含有5个以上粒径为0.1μm~1.0μm的碳化物的回火马氏体的面积分率为5%~50%。
19、[2]根据上述[1]所述的钢板,其中,上述成分组成以质量%计还含有选自ti:0.200%以下、nb:0.200%以下、v:0.200%以下、ta:0.10%以下、w:0.10%以下、b:0.0100%以下、cr:1.00%以下、mo:1.00%以下、ni:1.00%以下、co:0.010%以下、cu:1.00%以下、sn:0.200%以下、sb:0.200%以下、ca:0.0100%以下、mg:0.0100%以下、rem:0.0100%以下、zr:0.100%以下、te:0.100%以下、hf:0.10%以下、bi:0.200%以下中的至少一种元素。
20、[3]根据上述[1]或[2]所述的钢板,其中,在钢板表面具有镀层。
21、[4]一种部件,是使用上述[1]~[3]中任一项所述的钢板而成的。
22、[5]一种钢板的制造方法,对具有上述[1]或[2]所述的成分组成的钢实施热轧、酸洗和冷轧而制作冷轧板,
23、将上述冷轧板进行如下的退火工序:
24、在退火温度t1为800℃以上、退火温度t1下的保持时间t1为10秒以上的条件下进行加热,
25、进行冷却处理,上述冷却处理包含700~500℃的平均冷却速度cr1设为5℃/s以上的冷却和从(ms-80℃)以上且ms以下的骤冷开始温度t2至80℃的平均冷却速度cr2设为300℃/s以上的利用水淬的冷却,
26、在回火温度t3为100℃以上且小于250℃、回火温度t3下的保持时间t3为10秒~10000秒的条件下进行加热;
27、在上述退火工序中的上述冷却处理中,将钢板在250℃以上且ms以下的温度区域保持的时间t2设为1.0秒~10.0秒,
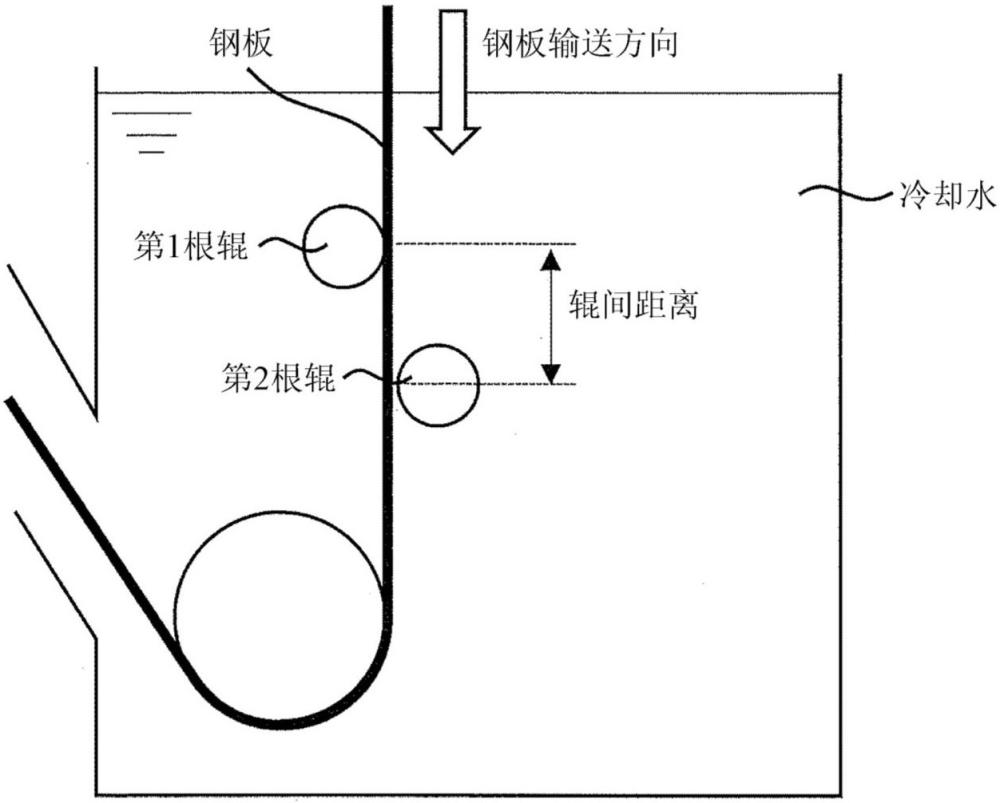
28、在上述退火工序中的上述水淬的冷却中,通过夹持钢板而设置的两个辊从钢板的表面和背面进行加压,在上述两个辊在钢板输送方向的辊间距离为20mm~250mm、加压力为196n以上的条件下进行该加压。
29、[6]根据上述[5]所述的钢板的制造方法,其中,实施镀覆处理。
30、[7]一种部件的制造方法,包括对上述[1]~[3]中任一项所述的钢板实施成型加工、接合加工中的至少一方来制成部件的工序。
31、根据本发明,能够得到ts为1320mpa以上、yr为75%以上、且拉伸凸缘性、耐应力腐蚀裂纹特性和材质稳定性优异的钢板。另外,通过将本发明的钢板例如应用于汽车结构部件,能够实现车身轻量化带来的燃油效率提高。因此,产业上的利用价值极大。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com