
一种铬镍锰氮耐热钢壳体铸件的热处理工装及热处理方法与流程
本发明属于汽车零部件热处理,具体是涉及一种铬镍锰氮耐热钢壳体铸件的热处理工装及热处理方法。
背景技术:
1、qy24n耐热钢是一种高抗蠕变、耐高温废气腐蚀性的不锈钢材料,其含铬量约23~25%、含镍量约6~9%,同时含有铌、氮等合金元素,具有优异的高温力学性能和耐蚀性,应用于汽车发动机涡轮增压器蜗壳等关键零部件。蜗壳作为涡轮增压器的核心部件,工作时承受高温、高压及高速气流的冲刷,对表面抗废气腐蚀性及蠕变持久强度要求极高。
2、现有蜗壳生产企业的技术重点集中于蜗壳铸造与铸模优化,解决铸造气孔、缩松缺陷,提升铸件毛坯合格率,但在热处理环节缺乏专用技术方案,导致服役过程中流道氧化皮聚集剥落,降低发动机寿命。
3、真空离子氮化是一种先进的表面强化技术,通过在真空环境中利用离子轰击使氮原子渗入工件表面,形成致密的氮化层,可显著提升工件的表面性能。现有企业通过引进、消化、吸收、再创新实现在真空离子氮化装备设计、制造和精密耐磨工件的生产应用等方面。但现有的真空离子氮化装备仍存在一些技术难题:
4、工装方面:目前企业在蜗壳离子氮化的工装采用盘环支撑和固定式定位夹具,通过刚性支撑结构对蜗壳进行固定,定位块为简易弧形结构,表面无专用耐高温涂层;离子轰击装置与进口类似,采用整体式发射电极,未对蜗壳进气口、排气孔等异形部位区分设计。
5、工艺方面:现有技术中,进口离子氮化工艺遵循“真空抽排-单阶段氮化-炉内自然冷却”的简化流程,未充分考虑qy24n的高温组织敏感性,高温氮化易析出sigma相,导致组织脆化,使得蜗壳在1000℃30mpa载荷工况的抗蠕变寿命提升仅20%~30%,局部结构耐高温废气腐蚀性改善有限。因此需要一种铬镍锰氮耐热钢壳体铸件的热处理工装及热处理方法。以解决现有的真空离子氮化工艺处理qy24n铬镍锰氮耐热钢蜗壳时,存在氮化层不均,组织性能差、铸件成品表面质量差和使用寿命低的问题。
技术实现思路
1、本发明的目的在于提供一种铬镍锰氮耐热钢壳体铸件的热处理工装及热处理方法,以解决上述背景技术中提出的问题。
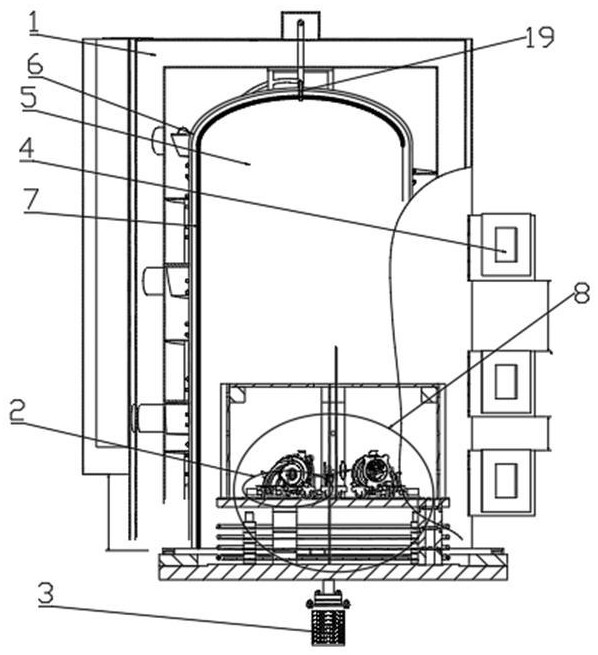
2、为实现上述目的,本发明提供如下技术方案:一种铬镍锰氮耐热钢壳体铸件的热处理工装,包括真空氮化炉体、定位组件、离子轰击组件和冷却系统,真空氮化炉体内部设有密封式氮化腔,定位组件包括安装架和定位件;定位件安装于安装架,且其表面设有耐高温层,构成壳体的安装端;离子轰击组件包括整体轰击组件和定向轰击组件,整体轰击组件设有发射电极,用于对壳体外表面进行轰击氮化,定向轰击组件设有分区式离子枪,用于可壳体曲面部位进行轰击氮化;冷却系统包括第一冷却组件和第二冷却组件,第一冷却组件安装于炉体,以控制炉体内部温度,第二冷却组件安装于安装架,其冷却端朝向铸件,以控制组件表面温度。
3、作为优选,安装架包括底座和架体;架体安装于底座,其沿径向设有若干个安装层,安装层上沿圆周间隔均布有若干个安装工位;定位件一一对应的安装于安装工位。
4、作为优选,真空氮化炉体的内部腔壁采用耐高温不锈钢材质制成,腔壁内侧铺设有保温层;真空氮化炉体外侧设有抽真空设备,其真空管路延伸至炉体内侧;真空氮化炉体内部设有加热组件,以对氮化腔进行加热。
5、作为优选,整体轰击组件包括发射电极和气体导入组件;发射电极包括正极发射电极和负极发射电极,正极发射电极安装于真空氮化炉体,其一端延伸至氮化腔,另一端延伸至氮化炉体外侧,构成电源正极连接端;负极发射电极安装于安装架的安装工位,其一端延伸至氮化炉体外侧,构成电源负极连接端;气体导入组件包括气泵、氮气管和氢气管;氮气管和氢气管的一端分别延伸至氮化腔,另一端通过气泵与外接气源相连接。
6、作为优选,定向轰击组件包括离子轰击装置,离子轰击装置安装于真空氮化炉体外侧,其内部设有离子源和轰击控制器,离子轰击装置的离子枪延伸至真空氮化炉体内,其包括若干组离子枪,离子枪一一对应的安装于安装架的安装工位处;离子枪的发射端包括壳体排气通道发射端、进气口发射端和排气口发射端;离子枪的发射端的形状与壳体曲面部位形状相适配,且发射端采用栅网式结构。
7、作为优选,定位件包括定位块和位置调节组件,位置调节组件包括若干个球铰和调节气缸;若干个球铰通过球座固定安装于安装工位,且球铰与壳体安装法兰的安装孔一一对应设置;球铰的球体通过连接螺栓与壳体的安装孔相固连;定位块包括定放置块和动放置块,定放置块固定安装于安装工位,动放置块通过滚珠滑动安装于安装工位,且定放置块和动放置块之间连接有弹簧;定放置块和动放置块上分别安装有圆柱型安装块,以构成壳体的放置端;调节气缸固定安装于安装工位,其伸缩式动力端的端部固连有调节块,调节块抵止于壳体排气通道内侧壁;定位块的安装块表面设有耐高温层,且安装块内部设有压力传感器。
8、作为优选,第一冷却组件包括水泵、散热器和冷却水管;冷却水管为螺旋型环状结构,其套设于真空氮化炉体的氮化腔的外侧,散热器安装于真空氮化炉体外侧,冷却水管通过水泵与散热器相连通;第二冷却组件包括若干个惰性气体储存罐和导流管;若干个惰性气体储存罐一一对应的安装于安装层所在的真空氮化炉体外侧,且每个惰性气体储存罐的出气口连接有若干个导流管,若干导流管的出气口一一对应的延伸至安装工位处,且导流管的出气口呈喇叭状结构。
9、作为优选,铬镍锰氮耐热钢壳体铸件的热处理工装还包括控制组件,其包括控制器和感应组件,感应组件包括真空传感器和温度传感器;真空传感器安装于抽真空设备,温度传感器安装于定位件;真空传感器、温度传感器和离子轰击组件分别与控制器电性连接。
10、另外,本发明还提供一种铬镍锰氮耐热钢壳体铸件的热处理工装的热处理方法,包括以下步骤:
11、s1、壳体铸件预处理:利用清洗设备对壳体铸件进行清洗,去除表面油污后烘干;
12、s2、放置壳体铸件:将s1中烘干后的壳体放入真空氮化炉体的氮化腔内,将壳体铸件安装于球铰,并将壳体与定位块相贴合,通过调节调节气缸,以调节安装贴合度,最后关闭炉门并密封;
13、s3、真空抽排:启动抽真空设备,将氮化腔内的真空抽至设定真空度;
14、s4、对壳体铸件进行预热:采用分段升温方式,将炉内温度升至700-750℃,并保温30-60min;预热过程中,通过温度传感器检测温度;
15、s5、离子氮化处理:向氮化腔内通入氮气与氢气的混合气体,气体流量为5~7l/min,维持腔内真空度为5×10-3pa~1×10-2pa,启动离子轰击组件,电流密度为20~25ma/cm²;炉内温度维持在800~850℃,氮化时间为2~3h。期间,通过压力传感器实时调节定位块与壳体的贴合压力;
16、s6、扩散保温:保持炉内真空度及气体比例不变,将温度降至730~760℃,保温2~3h;
17、s7、强制炉冷:关闭离子轰击组件,开启炉体的第一冷却组件,通入冷却水,水温20~30℃,控制冷却速率为12~18℃/min,将炉内温度降至300℃;
18、s8、气氛缓冷:关闭第一冷却组件,开启第二冷却组件,向氮化腔内通入惰性气体,流量为12~18l/min,保持腔内真空度为0.2~1.0pa,进行风冷处理,直至炉内温度降至室温20-30℃;
19、s9、关闭所有设备,打开炉门,取出蜗壳,完成真空离子氮化热处理。
20、作为优选,各步骤包括以下具体操作:
21、s1中,采用高压热水清洗机,在50-60℃下对壳体铸件清洗10-15min,去除表面油污后,在140℃下烘干10min;
22、s2中,通过调节气缸,调节壳体与定位块之间的贴合力为0.1-0.25 mpa;
23、s3中,抽真空设备包括罗茨泵与扩散泵,抽真空时,将氮化腔内的真空度抽至5×10⁻³pa~1×10⁻²pa;
24、s4中,升温时,以6~9℃/min的速率进行升温;
25、s5中,氮气和氢气的混合比例控制为4:1~5:1。
26、有益效果:1、本发明的铬镍锰氮耐热钢壳体铸件的热处理工装,采用分区定向氮化设计:离子轰击装置包括整体轰击组件和定向轰击组件,整体轰击组件用于对蜗壳外表面进行氮化,而针对蜗壳的进气通道、进气口、排气口等曲面部位,布置独立可控的分区式定向轰击组件,可差异化调节轰击电压与电流密度,实现复杂结构件各区域氮化层厚度均匀一致,突破传统整体氮化的均匀性瓶颈。
27、2、在前述的基础上,本发明的铬镍锰氮耐热钢壳体铸件的热处理工装的定位组件采用球铰+适配形状且设有耐高温涂层的定位块,定位块内置压力传感器的闭环反馈控制,既适配蜗壳复杂曲面的精准贴合,又能实时抵消高温下的热变形,解决传统定位工装适配性差、工件易变形的痛点,进一步提高蜗壳整体氮化层均匀性。
28、3、在前述的基础上,本发明的安装架包括底座和架体;架体安装于底座,其沿径向设有若干个安装层,安装层上沿圆周间隔均布有若干个安装工位;定位件一一对应的安装于安装工位,以提高真空氮化炉体的空间利用率,增加单位时间内的蜗壳氮化处理数量,提高氮化处理效率。
29、4、在前述的基础上,本发明的定位组件的位置调节组件包括球铰和调节气缸,其中蜗壳的安装法兰上的安装孔通过球铰可调节式的安装于安装工位。蜗壳安装时,通过蜗壳的进气口侧的曲面壳体抵止于定位块上。本发明的定位块包括定放置块和动放置块,两者之间连接有弹簧,以实现蜗壳的曲面壳体抵止于放置块时,壳体能自适应式的抵止于放置块,实现放置稳定,可调式定位组件可适配不同规格尺寸的蜗壳铸件,使得本发明的铬镍锰氮耐热钢壳体铸件的热处理工装产品适用性好。
30、5、在前述的基础上,本发明的铬镍锰氮耐热钢壳体铸件的热处理工装的热处理方法采用铬锰镍氮耐热钢适配型四段工艺:创新“预热-氮化-扩散保温-分级冷却”工艺体系,精准匹配qy24n耐热钢的组织特性,通过阶段温度低温氮化控制,在避免组织脆化的同时,形成抗废气腐蚀、高结合力的氮化层。实现提高铸件成品表面质量和使用寿命。
31、6、在前述的基础上,本发明的铬镍锰氮耐热钢壳体铸件的热处理工装的热处理方法采用“水冷快速降温+惰性气体风冷收尾”的分级冷却模式,精准控制冷却速率(10~15℃/min降至300℃后缓冷),结合惰性气体保护氛围,既抑制氮化层氧化,又预防晶间敏化,兼顾氮化层致密性与基体组织稳定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com