
一种高强度球墨铸铁及其制备方法与流程
本发明涉及球墨铸铁制备,具体是一种高强度球墨铸铁及其制备方法。
背景技术:
1、球墨铸铁因其优异的减震性、耐磨性和切削加工性能,被广泛用于制造重型商用车制动盘等关键零部件。在长下坡或频繁制动工况下,制动盘面温度急剧攀升至400~600℃,制动结束后又快速冷却,这种反复的热循环使材料内部产生极大的交变热应力,最终导致热疲劳裂纹的萌生与扩展。
2、对于制动盘而言,热疲劳裂纹的萌生与材料的强度水平密切相关——高温下材料强度越低,热应力作用下越容易发生局部塑性变形累积,进而加速裂纹萌生。因此,提升球墨铸铁的高温强度是抑制热疲劳开裂的关键前提。向球墨铸铁中添加纳米陶瓷颗粒是提升其强度的途径之一。申请号为cn201911086023.8的中国专利文献公开了一种利用纳米sio2颗粒增强球墨铸铁材料的方法,通过对纳米sio2颗粒进行表面镀铜后制备sio2/fe中间合金加入铁液中,以细化晶粒、提高球铁材料的强度及塑性。申请号为cn202110406625.8的中国专利文献公开了一种利用纳米ti2o3陶瓷颗粒增强球墨铸铁材料的方法,通过对纳米ti2o3陶瓷颗粒进行表面镀镍后加入铁液中,以提高球墨铸铁材料的强度。
3、上述现有技术虽然通过表面镀层改性在一定程度上改善了纳米颗粒在铁液中的分散与上浮问题,但镀层金属(cu或ni)与铁液之间仅发生有限的物理润湿或互溶,未能在增强相与铁基体之间建立高温稳定的冶金结合界面。在400~600℃交变热应力作用下,增强相/fe界面结合强度不足,载荷无法有效传递,界面易脱粘成为疲劳裂纹源,导致纳米颗粒的增强作用未能充分发挥,材料的高温强度与抗热疲劳性能仍无法满足服役要求。
技术实现思路
1、(1)要解决的技术问题
2、本发明的目的在于提供一种高强度球墨铸铁及其制备方法,针对现有技术中球墨铸铁制动盘在400~600℃交变热应力工况下,纳米增强相与铁基体之间因缺乏高温稳定的冶金结合界面,导致增强相/fe界面在热循环中率先脱粘成为疲劳裂纹源,进而造成高温强度不足与热疲劳寿命下降的缺陷。
3、(2)技术方案
4、为实现上述目的,一方面,本发明提供了一种高强度球墨铸铁,由以下重量百分比的元素成分组成:c 3.4~3.8%、si 2.2~2.8%、mn 0.3~0.6%、mg 0.03~0.06%、ce 0.0058~0.0174%、la 0.0027~0.0081%、pr 0.0015~0.0045%、p ≤0.05%、s ≤0.03%、余量为铁及不可避免的杂质;
5、以上述元素成分总质量为基准,还包括聚多巴胺改性vc@zrc核壳颗粒0.05%~0.50%,以及ba-ca-si@al2o3缓释型孕育剂0.01%~0.10%。
6、进一步地,所述聚多巴胺改性vc@zrc核壳颗粒的制备方法包括以下步骤:
7、a1.将vc纳米颗粒分散于去离子水中,得到vc悬浮液;另将氯氧化锆溶于去离子水中,得到锆盐溶液;然后将锆盐溶液加入vc悬浮液中;再滴加氨水调节ph,搅拌陈化,得到前驱体悬浮液a;将葡萄糖加入前驱体悬浮液a中,蒸发浓缩后,干燥,得到前驱体粉末a;
8、a2.将前驱体粉末a置于管式炉中,惰性气氛下升温反应,随炉冷却后得到烧结产物;将烧结产物球磨;然后空气气氛中氧化处理;再用去离子水和无水乙醇洗涤,干燥得到纯化后的vc@zrc核壳颗粒;
9、a3.将纯化后的vc@zrc核壳颗粒分散于三羟甲基氨基甲烷-盐酸缓冲液中;再加入盐酸多巴胺,搅拌反应;离心,去离子水洗涤,最后干燥得到聚多巴胺改性vc@zrc核壳颗粒。
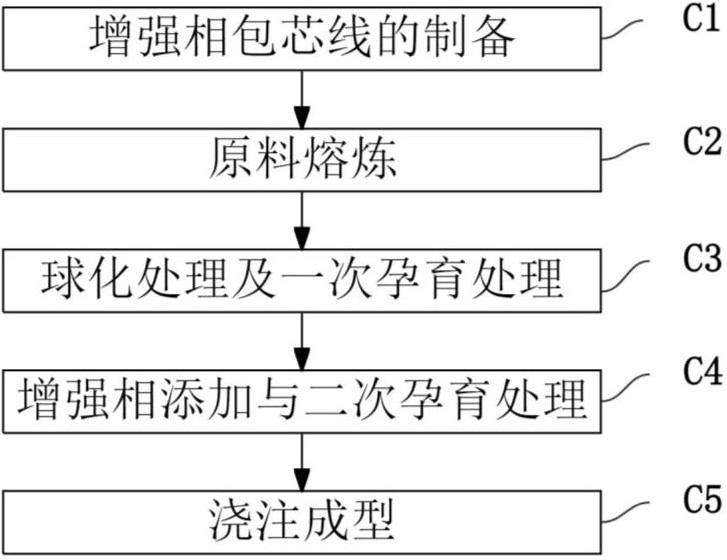
10、进一步地,所述vc纳米颗粒的平均粒径为50~200nm;所述氯氧化锆与vc纳米颗粒的质量比为0.6:1;所述葡萄糖与vc纳米颗粒的质量比为0.55:1;所述纯化后的vc@zrc核壳颗粒与三羟甲基氨基甲烷-盐酸缓冲溶液的固液比为1g:200ml;所述盐酸多巴胺与vc@zrc核壳颗粒的质量比为0.1:1。
11、进一步地,所述ba-ca-si@al2o3缓释型孕育剂的制备方法包括以下步骤:
12、b1.将ba-ca-si孕育剂颗粒分散于无水乙醇中,得到ba-ca-si悬浮液;另将异丙醇铝溶于无水异丙醇中,得到铝醇盐溶液;然后将铝醇盐溶液加入ba-ca-si悬浮液中;再滴加去离子水,陈化,得到前驱体悬浮液b;
13、b2.将前驱体悬浮液b抽滤,滤饼用去离子水洗涤,干燥得到前驱体粉末b;
14、b3.将前驱体粉末b进行煅烧,随炉冷却得到ba-ca-si@al2o3缓释型孕育剂。
15、进一步地,所述ba-ca-si孕育剂颗粒由以下重量百分比组成:si 60~70%、ba 4~8%、ca 1~3%、al 0.5~1.5%,余量为fe;所述ba-ca-si孕育剂颗粒的平均粒径为0.2~1mm;所述异丙醇铝与ba-ca-si孕育剂颗粒的质量比为0.1:1。
16、进一步地,所述一种高强度球墨铸铁的制备方法,包括以下步骤:
17、c1.增强相包芯线的制备:将聚多巴胺改性vc@zrc核壳颗粒铺展于低碳钢箔表面,卷压成型,得到条状增强相包芯线;
18、c2.原料熔炼:将生铁、废钢、硅铁、锰铁按目标成分进行配料后加入中频感应电炉中熔炼,扒渣处理,得到原铁液;
19、c3.球化处理及一次孕育处理:将原铁液转入球化包中,采用盖包法;加入球化剂和孕育剂a装料,冲入铁液完成球化和一次孕育处理,得到球化孕育处理后的铁液;
20、c4.增强相添加与二次孕育处理:将球化孕育处理后的铁液转入浇包中,加热升温至1450~1460℃,再加入条状增强相包芯线和ba-ca-si@al2o3缓释型孕育剂,搅拌,静置得到铁液;
21、c5.浇注成型:将铁液浇注到砂型中,经冷却、清理,得到高强度球墨铸铁。
22、进一步地,所述低碳钢箔的厚度为0.1~0.3mm;所述低碳钢箔与聚多巴胺改性vc@zrc核壳颗粒的质量比为5:1。
23、进一步地,所述球化剂由5~10% mg、1.0%~2.8% ce、0.5%~1.3% la、0.25%~0.7%pr、1~3% ca、35~50% si以及余量fe组成;所述球化剂的加入量为原铁液总质量的1.2%;所述孕育剂a由65~75% si、1.0~3.0% ca、0.5~1.5% al以及余量fe组成;所述孕育剂a的加入量为原铁液总质量0.5%。
24、综上所述,由于采用了上述技术方案,本发明的有益效果是:
25、(1)本发明中聚多巴胺改性vc@zrc核壳颗粒表面在铁液中热解生成的碳质界面层,改善了增强相与铁基体的润湿性,降低了颗粒/基体界面的脱粘倾向,从而提高了球墨铸铁的高温强度与抗热疲劳性能。
26、(2)本发明中ba-ca-si@al2o3缓释型孕育剂不仅延缓了活性孕育组分的释放速率,配合二次孕育有效抑制孕育衰退,其释放的ca等活性组分还充当石墨异质形核核心,促进石墨球细化与球化率提升,使石墨组织更加细小弥散,进一步改善材料力学性能。
27、(3)ba-ca-si@al2o3缓释型孕育剂和聚多巴胺改性vc@zrc核壳颗粒通过“基体组织保障→载荷有效传递→高温变形抑制”的作用链条形成协同,使本发明材料能够满足重型商用车制动盘在反复热循环工况下的服役要求。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com