
钢板的制造方法与流程
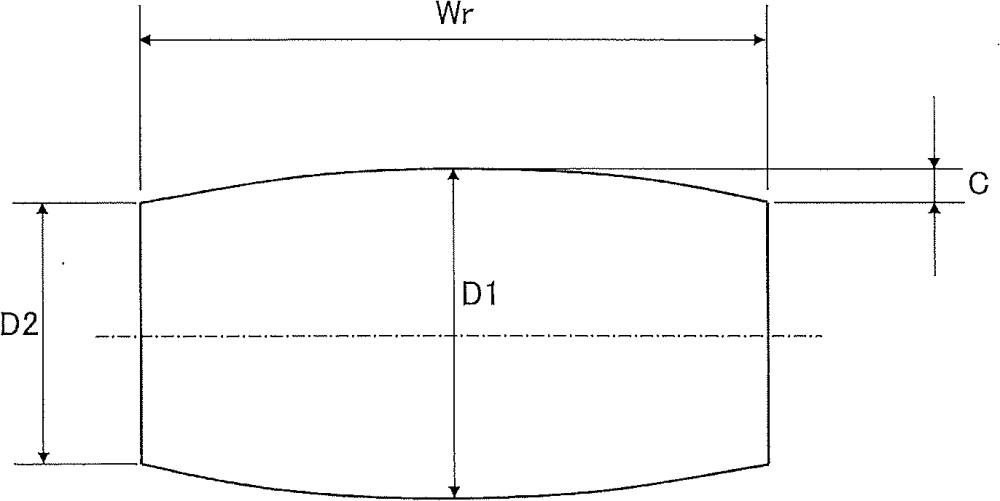
本发明涉及在冷轧后实施连续退火的钢板的制造方法,特别是涉及用于制造板宽大于1600mm的钢板的方法。
背景技术:
1、通常,汽车外板用钢板是通过在冷轧后进行连续退火来制造的,对汽车外板用钢板要求优良的表面外观质量。然而,在连续退火炉中,有时会随着钢板与炉底辊的接触面压力的变动(钢板卷材内或钢板卷材间的变动)等而产生粘着(ピックアップ)。粘着是指钢板中所含的mn、si等易氧化元素在退火过程中富集于钢板表面而形成氧化物,这些氧化物附着于炉底辊表面的现象。由于该粘着,有时会在钢板上产生划伤。该划伤基于如下理由,容易在板宽大于1600mm这样的宽幅钢板上产生,而且其中尤其容易在呈现所谓四分之一浪形的钢板上显现。通常,四分之一浪形的钢板是指在板宽方向左右两侧的1/4位置附近冷轧时的伸长较大、并在该位置呈波浪形状的钢板(狭义的四分之一浪形的钢板)。与此相对,在本技术中,不仅指该狭义的四分之一浪形的钢板,还将在板宽方向左右任一侧的1/4位置附近伸长较大、呈波浪形状的钢板也包括在内,称为四分之一浪形的钢板。即,将在板宽方向左右两侧或左右任一侧的1/4位置附近伸长较大、呈波浪形状的钢板称为四分之一浪形的钢板。
2、在钢板的连续退火中,存在防止钢板的蛇行这一大课题,通常,为了对钢板施加定心力以谋求防止蛇行,对炉底辊赋予辊凸度(凸型凸度) (例如,专利文献1)。对于板宽大于1600mm这样的宽幅钢板而言,因钢板与炉底辊的接触、摩擦而产生的定心力会变大,会部分产生钢板与炉底辊的接触面压力较高的区域,从而容易发生粘着。尤其是在钢板呈现四分之一浪形的情况下,特别容易部分产生钢板与炉底辊的接触面压力较高的区域,因此更容易发生粘着。因此,如上所述的划伤容易在板宽大于1600mm这样的宽幅钢板上产生,其中尤其是在四分之一浪形的钢板上容易产生。另外,当钢板的通板速度达到90mpm以上时,钢板与炉底辊的接触面压力会进一步增大,因此伴随粘着的发生,特别容易产生划伤。
3、作为为了减少粘着而降低钢板与炉底辊的接触面压力的对策,可考虑(i)降低钢板张力、(ii)降低炉底辊凸度量、(iii)降低辊粗糙度等。
4、然而,上述(i)的降低钢板张力(单位张力)会增大钢板蛇行的风险,导致生产率降低。此外,根据本发明人的研究结果可知,对于板宽大于1600mm这样的宽幅钢板,即使降低单位张力,由粘着引起的划伤也难以消除。因此,通过上述(i)的对策,难以兼顾抑制划伤的产生和抑制蛇行。
5、另外,对炉底辊赋予辊凸度是以防止蛇行为目的的。因此,若遵循以往的技术常识,可以认为,上述(ii)的降低炉底辊凸度量与降低钢板张力同样,会因定心力的降低而导致蛇行矫正能力下降,增大蛇行的风险。
6、此外,如专利文献2所示,为了防止蛇行,需要对炉底辊赋予粗糙度,因此,上述(iii)的降低辊的粗糙度会降低辊表面的摩擦,导致定心力下降,因此会增大蛇行的风险。另外,根据本发明人的研究结果确认到,即使降低辊粗糙度,划伤的产生也不会充分减轻。
7、现有技术文献
8、专利文献
9、专利文献1:日本特开平7-138656号公报
10、专利文献2:日本特开昭63-65028号公报
技术实现思路
1、发明所要解决的问题
2、如上所述,在通过连续退火制造板宽大于1600mm这样的宽幅钢板的情况下,以往技术难以兼顾抑制划伤的产生和抑制蛇行。
3、此外,特别是四分之一浪形的宽幅材料(钢板),由于在板宽方向的一部分存在钢板与炉底辊的接触面压力较大的部位,在辊上容易产生粘着,因此划伤的产生特别显著。并且,四分之一浪形的宽幅材料由于板宽方向上的定心力的差异变大,因此蛇行的风险特别大。因此,对于四分之一浪形的钢板,一直被认为兼顾抑制划伤的产生和抑制蛇行更加困难。
4、因此,本发明的目的在于提供一种钢板的制造方法,其在为了制造板宽大于1600mm的钢板而对冷轧后的钢板进行连续退火时,能够兼顾抑制因钢板与炉底辊的接触、摩擦而产生的粘着所引起的划伤、以及抑制钢板的蛇行。
5、另外,在板宽大于1600mm的钢板中,特别是四分之一浪形的钢板是容易同时产生划伤和蛇行的钢板,此外,当生产线内的钢板的通板速度达到90mpm以上时,容易产生划伤。
6、因此,本发明提供即使对象为四分之一浪形的钢板、并且即使生产线内的通板速度为90mpm以上也能够兼顾抑制划伤的产生和抑制蛇行的钢板的制造方法。
7、用于解决问题的方法
8、本发明人为了解决上述课题,关于能够在钢板的连续退火中兼顾抑制划伤的产生和抑制蛇行的方法进行了锐意研究,结果得到了如下见解。
9、首先,本发明人对板宽1800mm的钢板实施了蛇行的模拟,调查了炉底辊的凸度量与蛇行的关系。在该模拟中,关于作为对象的这种宽幅钢板,得到了与预想不同的结果:即使炉底辊的凸度量在一定程度上较小,对蛇行的影响也较小。
10、进一步,对模拟了四分之一浪形的板宽1800mm的钢板(从边缘起400mm的范围内板浮起、不产生定心力的形状)实施了蛇行的模拟,进行了同样的调查。在该模拟中,与以往的技术常识相反,通过将炉底辊的凸度量比以往通常的凸度量减少30%左右,得到了与设为以往通常的凸度量的情况相比蛇行减轻的结果。认为这是由于从边缘起400mm的范围内不产生定心力,因此凸度量越低,板宽方向上的定心力的差异就越减轻,结果蛇行的产生得到抑制。
11、如上所述,根据关于板宽1800mm的钢板的蛇行模拟,得到了与以往的技术常识不同的以下结果。
12、(i)对于宽幅的钢板而言,即使炉底辊的凸度量在一定程度上较小,对蛇行的影响也较小。
13、(ii)特别是对于具有四分之一浪形的宽幅钢板而言,通过降低凸度量,反倒改善蛇行。
14、另一方面,关于连续退火炉内划伤的产生,特别调查了在连续退火炉内的哪个部位产生划伤。其结果可知,成为划伤原因的炉底辊是设置于钢板温度为100~400℃范围内的炉底辊。
15、于是,对于各种板宽(1000~1850mm)的钢板,针对设置于钢板温度达到100~400℃的炉内的炉底辊,对能够同时抑制划伤和蛇行的辊凸度量与单位张力的平衡进行了调查。其结果可知,关于板宽大于1600mm的宽幅钢板,通过设为以往因存在蛇行的担忧而被认为不恰当的小的辊凸度量并将单位张力控制在规定范围内,划伤的产生和蛇行这两者均得到抑制。此外,尤其是在具有四分之一浪形的钢板的情况下,由于原本就是容易产生划伤和蛇行的钢板,其效果显著,特别是关于蛇行,可知与设为以往通常使用的凸度量的情况相比反倒减轻。进一步可知:存在能够更高水平地抑制划伤的产生和蛇行的最佳辊凸度量,通过该辊凸度量的最佳化,能够提高钢板的通板速度。
16、本发明基于这样的见解而完成,其主旨如下。
17、[1]一种钢板的制造方法,其是板宽大于1600mm的钢板的制造方法,其中,
18、在对冷轧后的钢板进行连续退火时,在其加热工序中钢板温度达到100~400℃范围的炉内区域,将所设置的炉底辊的凸度量c(mm)与辊宽wr(mm)的比[c/wr]设为0.00025以上且0.00082以下,并将对钢板赋予的单位张力设为0.80kgf/mm2以上且1.35kgf/mm2以下。
19、[2]根据上述[1]的制造方法,其中,待连续退火的钢板的形状模式系数λ1为-0.8以上且0.8以下(但不包括大于-0.05且小于0.05)、或者形状模式系数λ2为-1.2以上且1.2以下(但不包括大于-0.05且小于0.05)。
20、[3]根据上述[1]或[2]的制造方法,其中,所述炉底辊的凸度量c(mm)与辊宽wr(mm)的比[c/wr]为0.00045以上且0.00075以下。
21、发明效果
22、根据本发明,在为了制造板宽大于1600mm的钢板而对冷轧后的钢板进行连续退火时,能够兼顾抑制因钢板与炉底辊的接触、摩擦而产生的粘着所引起的划伤、以及抑制钢板的蛇行。另外,即使是特别容易产生划伤和蛇行的四分之一浪形的钢板,也能够兼顾抑制划伤的产生和抑制蛇行,尤其可获得能够显著改善蛇行的效果。因此,根据本发明,能够在不发生由蛇行引起的通板故障的情况下,高效地制造高品质的钢板。
23、另外,根据本发明,通过对炉底辊的凸度量进行最佳化,即使生产线内的通板速度为90mpm以上,也能够兼顾抑制划伤的产生和抑制蛇行。因此,能够在不发生由蛇行引起的通板故障的情况下,高速制造高品质的钢板。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com