
一种QCr0.8铜合金的热处理方法与流程
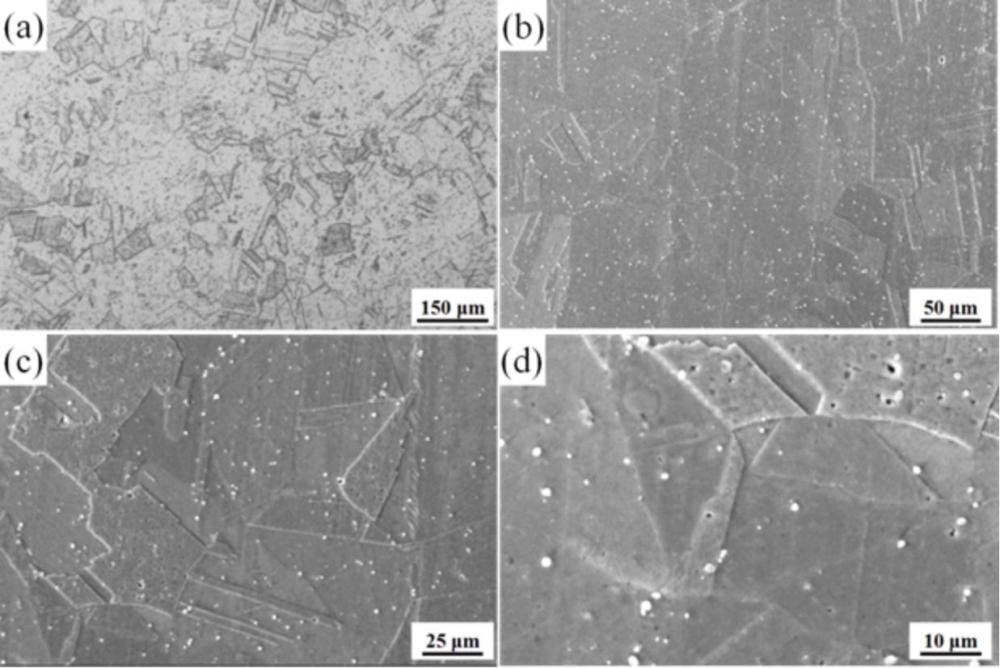
本发明属于铜合金热处理,具体涉及一种铜基合金qcr0.8的热处理方法,可以提高铜基合金qcr0.8的综合力学性能。
背景技术:
1、铜及铜合金由于具有良好的导电、导热、耐蚀等性能,在电力、电子、通讯、化工、机械、交通运输、海洋工程、航空航天、石油化工等领域应用十分广泛,是当今应用仅次于铁、铝而居第三位的金属。
2、其中铬青铜qcr0.8是一种以铬为主要强化元素的铜基合金,因其导电导热性能优良,塑性、高温力学、焊接及疲劳性能好,耐腐蚀等特点,广泛用于电力电气、航空航天等领域。目前工程化应用中qcr0.8热处理进行退火处理较多,但退火后的qcr0.8经常存在力学性能较低,不满足使用要求的问题,因此需要一种针对提高qcr0.8合金力学性能的热处理技术。
技术实现思路
1、本发明的目的在于克服上述缺陷,提供一种qcr0.8铜合金的热处理方法,解决了现有退火后的qcr0.8经常存在力学性能较低,不满足使用要求的技术问题。本发明采用热处理方法,使得qcr0.8合金得以到达所需性能,与之前工艺相比,有效提高了生产效率,满足了生产需求,具有重要经济效益。
2、为实现上述发明目的,本发明提供如下技术方案:
3、一种qcr0.8铜合金的热处理方法,包括:
4、对qcr0.8铜合金进行固溶、冷处理和时效处理;
5、冷处理制度为-70~-80℃保温90~100h后空冷。
6、进一步的,固溶热处理制度为90~100 min内升温至900~915℃,并在900~915℃下保温60~180 min后气冷。
7、进一步的,固溶热处理制度在真空热处理炉中进行,真空环境中真空度≤1.33×10⁻²pa。
8、进一步的,固溶热处理制度中,气冷充气压力为1~2bar。
9、进一步的,时效热处理制度为50~60 min 内升温至400~418℃,并在400~418℃下保温120~180 min后气冷。
10、进一步的,时效热处理在真空热处理炉中进行,真空环境中真空度≤1.33×10⁻²pa。
11、进一步的,时效热处理时,气冷压力为1~2 bar。
12、本申请公开了一种qcr0.8铜合金的热处理方法,涉及热处理领域,热处理方法包括:将qcr0.8合金通过固溶、冷处理及时效热处理来提高综合力学性能。具体方法包括:首先进行固溶热处理,使用真空热处理炉,在真空度≤1.33×10⁻²pa的真空环境中进行固溶,90~100 min升温至900~915℃,保温60~180 min后充气冷却,充气压力1~2bar;固溶后进行冷处理,其中冷处理制度为在-70~-80℃下保温90~100 h后空冷至室温;冷处理后进行时效热处理,使用真空热处理炉,在真空度≤1.33×10⁻²pa的真空环境中进行时效,50~60 min升温至400~418℃,保温120~180 min后充气冷却,充气压力1~2 bar。本发明可有效提高qcr0.8合金的力学性能。
13、本发明与现有技术相比具有如下至少一种有益效果:
14、(1)本发明提供了一种qcr0.8铜合金的热处理方法,通过固溶热处理,能够使合金中的cr元素溶解度升高,在铜基体中形成过饱和固溶体,之后通过快速冷却可使过饱和固溶体稳定在室温状态;
15、(2)本发明通过时效热处理,把材料加热至cr均匀析出温度,产生时效脱溶,强化溶质原子cr析出的弥散、细小形态均匀分布与基体之中,通过阻碍位错运动可使材料强度显著提高;
16、(3)本发明通过冷处理,可以诱发qcr0.8晶粒转动、位错运动、应力集中等现象,可促进晶界和晶粒破碎,从而细化晶粒,提高强度;
17、(4)本发明中的真空热处理及冷处理不影响qcr0.8表面质量,可以针对qcr0.8成品零件使用。
1.一种qcr0.8铜合金的热处理方法,其特征在于,包括:
2.根据权利要求1所述的一种qcr0.8铜合金的热处理方法,其特征在于,固溶热处理制度为90~100 min内升温至900~915℃,并在900~915℃下保温60~180 min后气冷。
3.根据权利要求1所述的一种qcr0.8铜合金的热处理方法,其特征在于,固溶热处理制度在真空热处理炉中进行,真空环境中真空度≤1.33×10⁻²pa。
4.根据权利要求2所述的一种qcr0.8铜合金的热处理方法,其特征在于,固溶热处理制度中,气冷充气压力为1~2bar。
5.根据权利要求1所述的一种qcr0.8铜合金的热处理方法,其特征在于,时效热处理制度为50~60 min 内升温至400~418℃,并在400~418℃下保温120~180 min后气冷。
6.根据权利要求1所述的一种qcr0.8铜合金的热处理方法,其特征在于,时效热处理在真空热处理炉中进行,真空环境中真空度≤1.33×10⁻²pa。
7.根据权利要求5所述的一种qcr0.8铜合金的热处理方法,其特征在于,时效热处理时,气冷压力为1~2 bar。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com