
一种软磁合金1J50材料零件的热处理工艺方法与流程
本发明属于热处理,尤其涉及一种软磁合金1j50材料零件的热处理工艺方法。
背景技术:
1、某定子冲片和转子冲片所用材料为1j50,属于高磁导率较高饱和磁感应强度软磁合金,它们的某些磁学功能是通过严格的热处理工艺来实现的。热处理后的质量无法直接在零件上检测,通过检测试件的磁性能来判断是否满足设计要求的,所以零件性能的优劣与热处理工艺过程的控制密切相关。
2、某定子冲片使用此种软磁合金材料,几次试制,试件热处理后的磁性能测试均不合格,影响着产品的性能以及产品的交付。在产品零件生产的试制阶段,通过热处理工艺试验,确定磁性退火温度,保温时间,以及升温速度和降温的冷却速度,热处理生产全过程的控制,来保证产品零件的磁性要求。为后续新品试制,新材料应用奠定基础。
技术实现思路
1、本发明提供了一种软磁合金1j50材料零件的热处理工艺方法,解决1j50材料零件,热处理后的磁性能测试不合格,影响着产品的性能以及产品的交付的问题。软磁合金要求的是磁通密度高,矫顽力小,磁导率高,有的还有要求某些物理功能,如恒磁导,矩磁比,小铁损及耐磨硬度等,须经过不同的热处理工艺才能达到,因此软磁合金热处理成为制造工程的重要环节。
2、本发明的技术方案:一种软磁合金1j50材料零件的热处理工艺方法,所述方法包括:
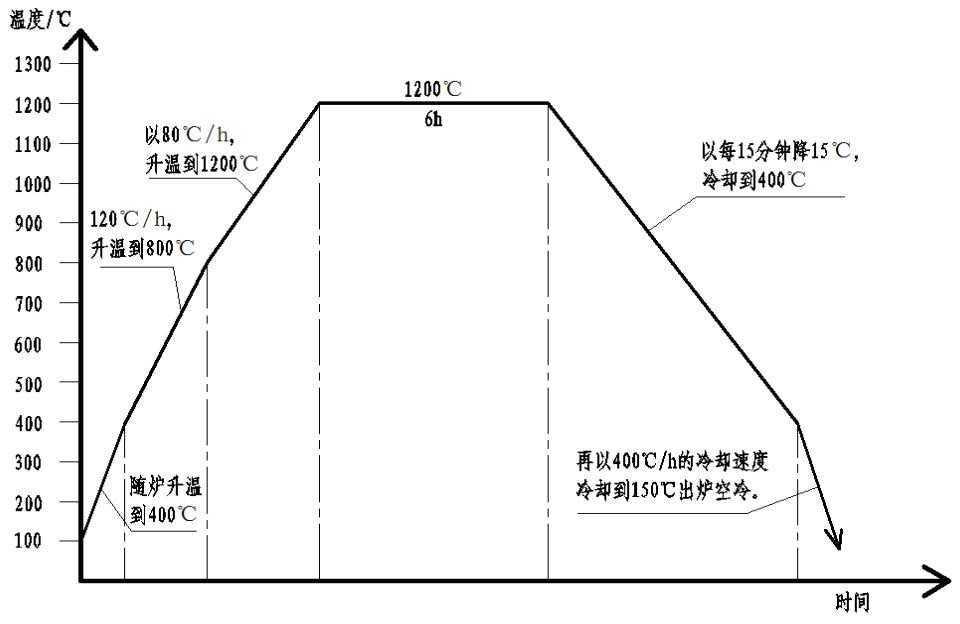
3、将软磁合金1j50材料零件随炉升温到400℃,在400℃-800℃升温阶段,升温速度控制在120℃/h以内,在800℃-1200℃升温阶段,升温速度控制在80℃/h以内;
4、在1190±10℃,保温6小时,然后以每15分钟降15℃的冷却速度,冷却到400℃,再以大于400℃/h的冷却速度,冷却到150℃出炉空冷。
5、进一步的,热处理后零件磁性能检测结果为:最大磁导率μm≥90.6mh/m,矫顽力hc≤4.611c/m,在0.4a/m磁场强度中的磁导率μ0.4≥7.61mh/m,饱和磁感应强度bs≥1.54t。
6、进一步的,采用氢气炉,净化干氢,高纯氢气,露点≤-40℃,用于去除合金表层有害杂质c、n、o、s;高温下氢气对非金属氧化物、氮化物起还原作用,消除化合物中的o、n、s。
7、进一步的,所述方法还包括:
8、清洗零件、试件表面存在的油脂、水分、或其他污物,清洗后吹干、晾干;零件排列整齐穿串在芯轴上;装炉。
9、进一步的,装炉炉前在零件上撒氧化铝粉或者氧化镁粉,所使用的氧化铝粉或者氧化镁粉经过高温焙烧保持干燥。
10、进一步的,氧化铝粉或者氧化镁粉的厚度在0.1mm。
11、进一步的,所述软磁合金1j50材料零件的厚度为0.2mm。
12、本发明提供的1j50材料零件热处理工艺方法,已在航空电机产品上应用,解决产品磁性能不足的问题,促使产品正常工作。
1.一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,所述方法包括:
2.根据权利要求1所述的一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,
3.根据权利要求1所述的一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,采用氢气炉,净化干氢,高纯氢气,露点≤-40℃,用于去除合金表层有害杂质c、n、o、s;高温下氢气对非金属氧化物、氮化物起还原作用,消除化合物中的o、n、s。
4.根据权利要求1所述的一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,所述方法还包括:
5.根据权利要求4所述的一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,装炉炉前在零件上撒氧化铝粉或者氧化镁粉,所使用的氧化铝粉或者氧化镁粉经过高温焙烧保持干燥。
6.根据权利要求5所述的一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,氧化铝粉或者氧化镁粉的厚度在0.1mm。
7.根据权利要求5所述的一种软磁合金1j50材料零件的热处理工艺方法,其特征在于,所述软磁合金1j50材料零件的厚度为0.2mm。
8.一种软磁合金1j50材料零件,其特征在于,所述零件采用如权利要求1-7中任一项所述的热处理工艺方法进行处理。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com