
线路板的盲孔加工方法、系统和线路板与流程
本申请属于激光加工,尤其涉及一种线路板的盲孔加工方法、系统和线路板。
背景技术:
1、随着5g通信技术、汽车智能化的迅速发展以及数据中心、云计算ai需求的快速增长,数据传输带宽及容量呈几何级数增加,对各类电子产品的信号传输速率和传输损耗的要求显著提高,驱动线路板向高频板、高速板和高频高速板演进。然而,这类具有极高传输性能的线路板的基材层(即介质层)中含有大量激光透射率高、光吸收系数极低的高损伤阈值材料,如聚四氟乙烯、石英纤维布或陶瓷填料等,这些材料对常规加工激光(如co2激光)的吸收效率远低于普通环氧树脂玻璃纤维布,导致激光能量难以有效耦合至待加工区域;同时,上述材料具有极高的化学键能或物理硬度,进一步增大了激光烧蚀去除的难度,极易产生碳化残留、孔壁粗糙等缺陷。
2、超快激光(如皮秒激光、飞秒激光)的脉冲宽度极短,脉冲能量在极短时间内释放,产生极高的峰值功率,这种能量足以引发非线性吸收等效应,使得包括石英纤维布在内的几乎任何材料都能有效吸收激光能量,从原理上解决了高损伤阈值材料吸收率低的问题。相关技术中采用超快激光对这类具有极高传输性能的线路板进行微盲孔加工,然而,超快激光的高峰值功率既能有效加工含有高损伤阈值的基材层,也可以直接作用于铜箔层,极易在微盲孔加工过程中对底铜层造成损伤甚至击穿。
技术实现思路
1、本申请实施例提供一种线路板的盲孔加工方法、系统和线路板,能够提升孔加工质量并有效保护底铜层。
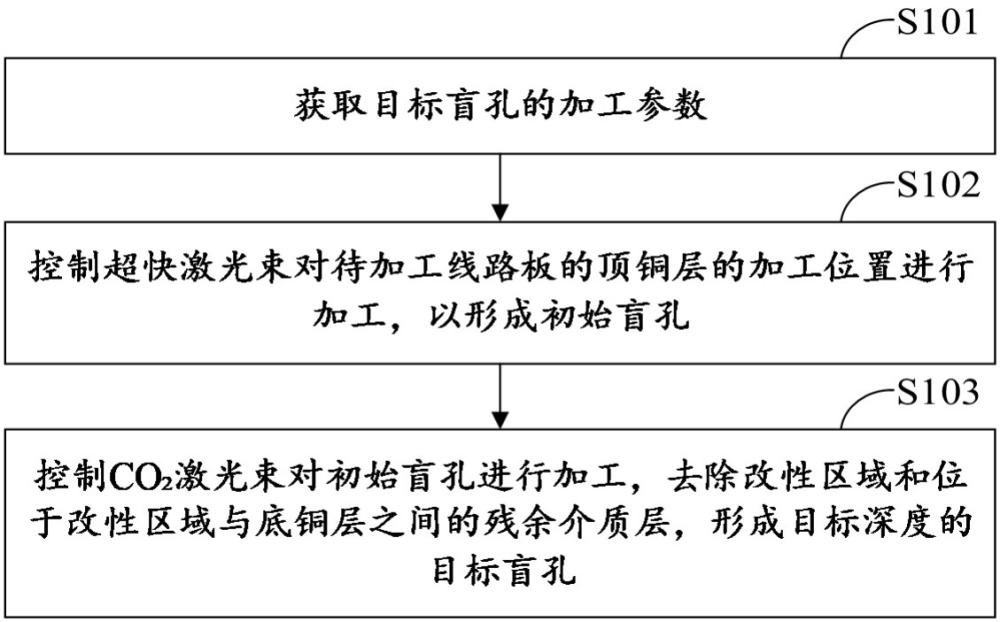
2、本申请实施例第一方面提供一种盲孔加工方法,包括:获取目标盲孔的加工参数,加工参数包括目标盲孔的加工位置、加工尺寸和目标深度;控制超快激光束从待加工线路板的顶铜层的加工位置进行加工,以形成初始盲孔;其中,超快激光束的光斑尺寸等于加工尺寸,超快激光束作用于初始盲孔的孔壁和孔底区域的绝缘介质层,使孔壁和孔底区域中的高损伤阈值基材发生材料改性,形成改性区域,改性区域的高损伤阈值基材对co2激光束的吸收率高于未改性状态下的吸收率,初始盲孔的孔深与改性区域的深度之和小于目标深度;控制co2激光束对初始盲孔进行加工,去除改性区域和位于改性区域与底铜层之间的残余介质层,形成目标深度的目标盲孔。
3、在第一方面的一些实施方式中,控制co2激光束对初始盲孔进行加工,包括:采用co2激光束的负离焦光斑对初始盲孔进行加工,负离焦光斑的光斑尺寸与加工尺寸的差值大于或者等于对位偏差。
4、在第一方面的一些实施方式中,盲孔加工方法还包括:获取底铜层的实际深度,以控制co2激光束的焦点位于顶铜层与底铜层之间。
5、在第一方面的一些实施方式中,获取底铜层的实际深度的方法包括以下方式中的任意一种:获取加工位置的顶铜层的实际深度和绝缘介质层的厚度,将顶铜层的实际深度与绝缘介质层的厚度作为底铜层的实际深度;采用光谱共焦方式测量初始盲孔的孔底位置的底铜层的实际深度;采用白光干涉方式测量初始盲孔的孔底位置的底铜层的实际深度;采用x射线透视成像方式获得初始盲孔的孔底位置的底铜层的实际深度。
6、在第一方面的一些实施方式中,初始盲孔的孔深与改性区域的深度之和等于目标深度与控深补偿的乘积,控深补偿等于0.5-0.75。
7、在第一方面的一些实施方式中,超快激光束为平顶形态的脉冲激光,平顶形态的脉冲激光为将超快激光器输出的高斯形态脉冲激光整形后得到的。
8、在第一方面的一些实施方式中,超快激光束作用于初始盲孔的孔壁和孔底区域的绝缘介质层,使孔壁和孔底区域中的高损伤阈值基材发生材料改性,形成改性区域,包括:通过超快激光束对高损伤阈值基材进行冲击,使得高损伤阈值基材粉末化,粉末化的高损伤阈值基材附着于孔壁和孔底区域的未改性的绝缘介质材料上;和/或,通过超快激光束对高损伤阈值基材进行冲击,以在高损伤阈值基材的表面形成凹凸不平的微观形貌,微观形貌用于增加高损伤阈值基材对co2激光束的吸收率。
9、在第一方面的一些实施方式中,在控制co2激光束对初始盲孔进行加工之前,盲孔加工方法还包括:基于初始盲孔的视觉特征,对初始盲孔进行定位,以进行超快激光束与co2激光束之间的对位。
10、在第一方面的一些实施方式中,超快激光束的波长为340nm-1070nm,脉冲宽度 ≤15ps;co2激光束的波长为9000nm-11000nm,脉冲宽度为1μs-200μs。
11、在第一方面的一些实施方式中,待加工线路板的绝缘介质层材料为ptfe基板或m9基板;高损伤阈值基材包括ptfe基板中的玻璃珠、陶瓷粉,以及m9基板中的石英布中的至少一种。
12、本申请实施例第二方面提供一种盲孔加工系统,包括:超快激光器及第一控制器,用于输出超快激光束;co2激光器及第二控制器,用于输出co2激光束;加工系统控制器,与第一控制器和第二控制器通信耦合,以实现第一方面任意一项盲孔加工方法。
13、本申请实施例第三方面提供了一种线路板,具有采用如第一方面任一项的盲孔加工方法加工形成的盲孔,或采用如第二方面的盲孔加工系统加工形成的盲孔。
14、在本申请的实施方式中,通过获取目标盲孔的加工参数,控制光斑尺寸等于加工尺寸的超快激光束进行初始盲孔加工,使得初始盲孔的孔口符合加工尺寸的同时,能够对孔壁和孔底区域的高损伤阈值基材进行改性处理,使高损伤阈值基材对co2激光束的吸收率显著提升,继而可控制co2激光束去除改性区域和位于改性区域与底铜层之间的残余介质层,形成目标深度的目标盲孔,避免了因盲目提高co2激光束能量而造成的底铜过烧,并且,初始盲孔的孔深与改性区域的深度之和小于目标深度,后续通过co2激光束加工到目标深度,避免了超快激光束接触底铜而对底铜的损伤,从而在保证高损伤阈值基材被彻底清除的同时,大幅提升孔加工质量并有效保护底铜层。
1.一种线路板的盲孔加工方法,其特征在于,包括:
2.根据权利要求1所述的盲孔加工方法,其特征在于,所述控制所述co2激光束对所述初始盲孔进行加工,包括:
3.根据权利要求2所述的盲孔加工方法,其特征在于,所述盲孔加工方法还包括:获取所述底铜层的实际深度,以控制所述co2激光束的焦点位于所述顶铜层与所述底铜层之间。
4.根据权利要求3所述的盲孔加工方法,其特征在于,所述获取所述底铜层的实际深度的方法包括以下方式中的任意一种:
5.根据权利要求1所述的盲孔加工方法,其特征在于,所述初始盲孔的孔深与所述改性区域的深度之和等于所述目标深度与控深补偿的乘积,所述控深补偿等于0.5-0.75。
6.根据权利要求1所述的盲孔加工方法,其特征在于,所述超快激光束为平顶形态的脉冲激光,所述平顶形态的脉冲激光为将超快激光器输出的高斯形态脉冲激光整形后得到的。
7.根据权利要求1所述的盲孔加工方法,其特征在于,所述超快激光束作用于所述初始盲孔的孔壁和孔底区域的绝缘介质层,使所述孔壁和孔底区域中的高损伤阈值基材发生材料改性,形成改性区域,包括:
8.根据权利要求7所述的盲孔加工方法,其特征在于,在控制所述co2激光束对所述初始盲孔进行加工之前,所述盲孔加工方法还包括:
9.根据权利要求1-8任意一项所述的盲孔加工方法,其特征在于,
10.根据权利要求1-8任意一项所述的盲孔加工方法,其特征在于,所述待加工线路板为ptfe基板或m9基板;所述高损伤阈值基材包括聚四氟乙烯、石英纤维布、陶瓷填料、球形二氧化硅填料、或中空玻璃微珠中的至少一种。
11.一种盲孔加工系统,其特征在于,包括:
12.一种线路板,其特征在于,具有采用如权利要求1-10任一项所述线路板的盲孔加工方法加工形成的盲孔,或采用如权利要求11所述的盲孔加工系统加工形成的盲孔。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com