
一种Fe-Ni-Cr高温合金小型环件胎膜锻对强度控制的成型方法与流程
本发明属于锻造热加工领域,具体涉及一种fe-ni-cr高温合金小型环件胎膜锻对强度控制的成型方法。
背景技术:
1、fe-ni-cr高温高温合金属于镍基沉淀强化型变形高温合金,在-253℃~650℃范围内有高的强度,油漆在650℃以下要求有拉伸强度和疲劳强度。同时在高温下,仍然能维持较高的韧性,抗蠕变性能突出,适合在高温环境下服役。对多种腐蚀介质有耐受性,包括海水,盐雾,工业大气,以及部分酸碱环境,抗氧化性能优良。
2、通过时效处理可形成强化相(如“γ”相,γ’相),使合金强度显著提升,且组织在长期使用过程中不易发生变化。这些特性使其广发应用于航空、航天、燃气轮机、核工业等领域,如制造涡轮盘等叶片紧固件等关键部件。
技术实现思路
1、发明目的:提供一种fe-ni-cr高温合金小型环件胎膜锻对强度控制的成型方法,提高锻件性能,达到锻件晶粒度要求。
2、技术方案:
3、一种fe-ni-cr高温合金小型环件胎膜锻对强度控制的成型方法,包括:
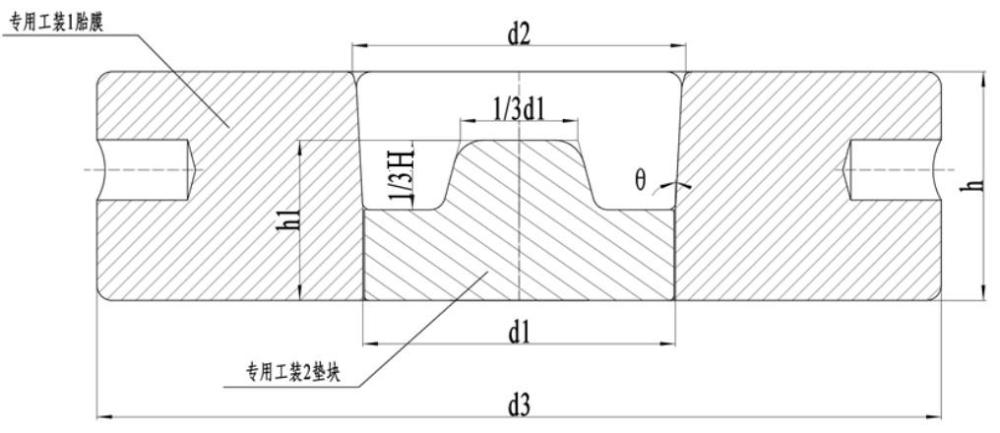
4、步骤1:根据锻件形状和尺寸,确定胎膜尺寸和垫块尺寸,胎膜具有柱状型腔,垫块上端面具有圆形凸台;
5、步骤2:根据锻件所需体积选取满足所需锻造比要求的棒材规格,采用等体积原理并考虑锻造偏差下料;
6、步骤3:对棒材按照材料特性选取所述材料对应的加热温度,在电炉中加热,同时对胎膜和垫块进行预热处理;
7、步骤4:对预热后的胎膜和垫块进行装配,将棒料放入装配后的组合工装中,锻造;
8、步骤5:锻造结束后进行空冷,冷却至室温后进行内孔加工;
9、步骤6:根据热处理制度对锻件进行热处理。
10、进一步地,步骤1中,胎膜型腔下端面尺寸d1为锻件的外径尺寸d+δ,δ为锻件锻造余量;胎膜的高度h为锻件的高度h+μ,μ为2/3h1,其中h1为垫块高度。
11、进一步地,柱状型腔的出摸斜度θ为1.5°~7.0°。
12、进一步地,柱状型腔上端面直径d2满足:d2=2tgθ×h+d1。
13、进一步地,垫块凸台高度为锻件高度h的1/3,垫块外径为d1。
14、进一步地,垫块凸台直径为1/3 d1。
15、进一步地,步骤3中,工装预热温度在250℃-300℃,保温时间按2~3小时控制。
16、进一步地,在棒材出炉后,采用保温棉进行覆盖后转移至锻造工装台进行锻造。
17、进一步地,锻造时,采用单击的方式并控制锤击频率。
18、进一步地,锻造需确保胎膜型腔完全充满,充满型腔后允许保留高度尺寸欠压2-3mm。
19、有益效果:
20、本申请采用工装胎膜锻造,结合锻造温度及变形量控制,来满足锻件晶粒度要求,达到锻件最终所需要求。与通常锻造方法相比;该方案减少生产锻造火次;解决了锻造各工步变形量不足或过大从而造成锻件晶粒度不合格;致使锻件报废而造成很大的资源浪费的问题。
1.一种fe-ni-cr高温合金小型环件胎膜锻对强度控制的成型方法,其特征在于,包括:
2.根据权利要求1所述的方法,其特征在于,步骤1中,胎膜型腔下端面尺寸d1为锻件的外径尺寸d+δ,δ为锻件锻造余量;胎膜的高度h为锻件的高度h+μ,μ为2/3h1,其中h1为垫块高度。
3.根据权利要求1所述的方法,其特征在于,柱状型腔的出摸斜度θ为1.5°~7.0°。
4.根据权利要求1所述的方法,其特征在于,柱状型腔上端面直径d2满足:d2=2tgθ×h+d1。
5.根据权利要求1所述的方法,其特征在于,垫块凸台高度为锻件高度h的1/3,垫块外径为d1。
6. 根据权利要求1所述的方法,其特征在于,垫块凸台直径为1/3 d1。
7.根据权利要求1所述的方法,其特征在于,步骤3中,工装预热温度在250℃-300℃,保温时间按2~3小时控制。
8.根据权利要求1所述的方法,其特征在于,在棒材出炉后,采用保温棉进行覆盖后转移至锻造工装台进行锻造。
9.根据权利要求1所述的方法,其特征在于,锻造时,采用单击的方式并控制锤击频率。
10.根据权利要求1所述的方法,其特征在于,锻造需确保胎膜型腔完全充满,充满型腔后允许保留高度尺寸欠压2-3mm。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com