
金属铍与GH3625高温合金的真空活性钎焊方法与流程
本发明涉及异种材料连接,尤其涉及一种金属铍与gh3625高温合金的真空活性钎焊方法。
背景技术:
1、金属铍具有密度低、比刚度高、导热性好、热中子吸收截面小等优异性能,在核工业、航空航天及国防军工领域具有重要应用。gh3625(又称inconel 625)是一种以钼、铌为主要强化元素的固溶强化型镍基变形高温合金,从低温到980℃均具有良好的拉伸性能和疲劳性能,且耐盐雾气氛下的应力腐蚀,广泛应用于航空发动机零部件、宇航结构部件和化工设备。gh3625合金的焊接性能良好,可采用钎焊连接。
2、将金属铍与gh3625高温合金进行连接,可充分发挥铍的低密度、高比刚度特性和gh3625的高温强度、耐腐蚀特性,在航空航天热端部件、核反应堆结构件等领域具有重要应用前景。
3、然而,现有技术中将金属铍与gh3625高温合金进行连接存在焊接质量较低的问题,具体原因包括:金属铍具有剧毒,焊接过程中易产生脆性金属间化合物,传统熔焊方法难以获得可靠接头;铍的再结晶温度较低,高温焊接易导致铍的晶粒长大和性能退化;现有铍与金属的钎焊方法通常采用含铟、锡的低熔点钎料(如ag-cu-in-sn,钎焊温度610℃~650℃),虽然可避免铍的再结晶,但接头适应高温性能不足;铍与gh3625的热膨胀系数存在差异,焊后冷却过程中易产生残余应力,导致接头开裂或气密性下降。
技术实现思路
1、为克服不足,本发明所要解决的技术问题是:如何提升铍与gh3625高温合金焊接接头的质量。
2、本发明解决其技术问题所采用的技术方案是:
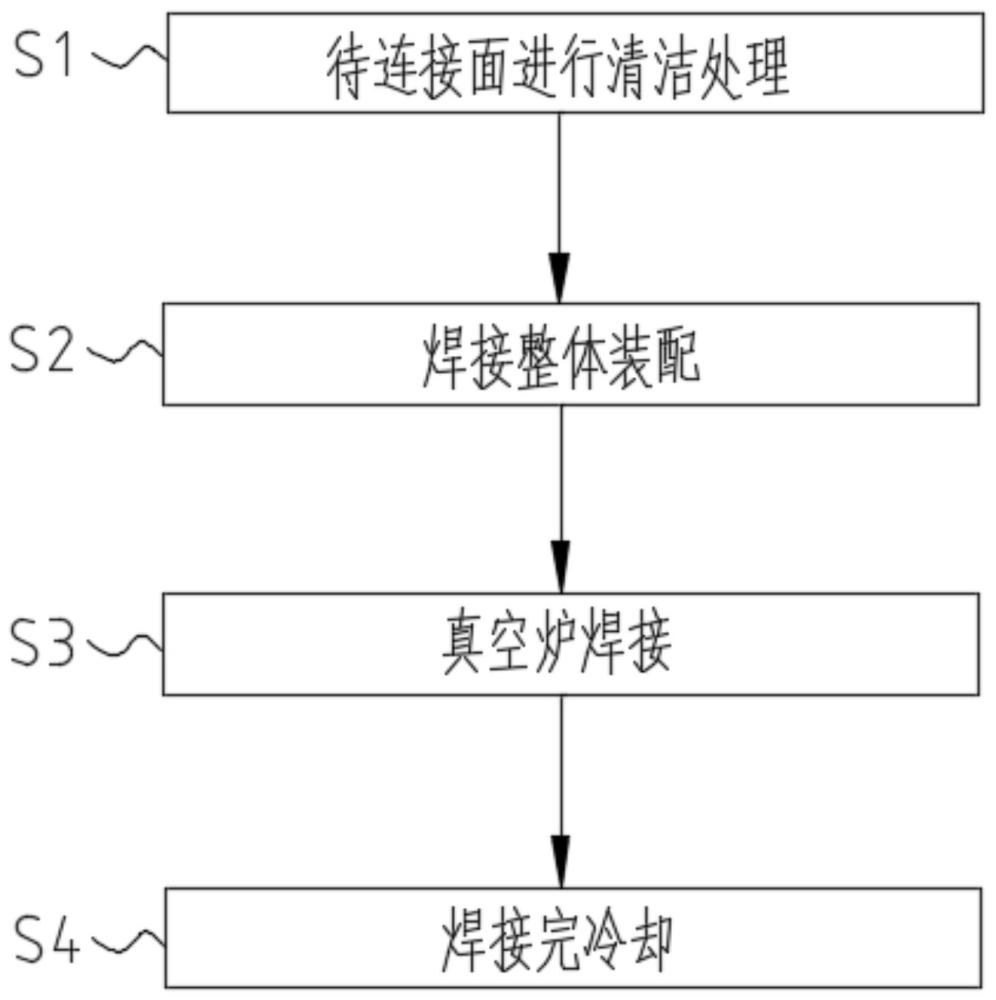
3、金属铍与gh3625高温合金的真空活性钎焊方法,包括以下步骤:
4、s1:将金属铍件与gh3625高温合金件的待连接面进行清洁处理;
5、s2:在金属铍件与gh3625高温合金件的待连接面之间放置银铜钛活性钎料,银铜钛活性钎料中钛的质量百分含量为2%~5%;
6、s3:将装配好的工件放入真空炉中,抽真空至真空度≤3×10⁻³pa,加热至850℃~920℃并保温10min~20min;
7、s4:冷却后获得铍-gh3625高温合金钎焊接头。
8、进一步的,铍件的待连接面不进行镀镍、镀铜或其他金属化预处理。
9、进一步的,步骤s1中,清洁处理中,铍件采用丙酮或乙醇超声清洗,gh3625高温合金件依次采用去油、酸洗、去离子水冲洗及烘干处理。
10、进一步的,步骤s2中,在金属铍件与gh3625高温合金件的待连接面之间放置银铜钛活性钎料后,采用石墨或钼金属工装向金属铍件与gh3625高温合金件施加相向作用的压力,压力范围为0.2mpa~0.5mpa。
11、进一步的,步骤s3中,所述钎焊的升温速率为5℃/min~10℃/min。
12、进一步的,步骤s4中,冷却为随炉冷却,降温速率为3℃/min~8℃/min,冷却至200℃以下出炉。
13、进一步的,银铜钛活性钎料为膏状或箔片状。
14、进一步的,gh3625高温合金的组分包括:cr的质量百分比为20%—23%,mo的质量百分比为8%—10%,nb的质量百分比为3%—4%,fe的质量百分比为≤5%,ni的质量百分比为58%-69%。
15、进一步的,获得铍-gh3625高温合金钎焊接头后,将铍-gh3625高温合金钎焊接头在2mpa正压条件下进行水下检测。
16、本发明的有益效果是:
17、采用银铜钛活性钎料中的ti元素作为活性组元,与铍和gh3625合金反应形成焊接结构,解决铍材高温再结晶和热膨胀系数匹配问题,提升焊接接头质量,验证指标要求更高,工程指向性更强;且用较低含量的ti精准适配gh3625表面特性,在保证润湿的同时避免了脆性相,从而保证了正压气密性,进一步提升了焊接接头的质量。
1.金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,包括以下步骤,
2.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,铍件的待连接面不进行镀镍、镀铜预处理。
3.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,步骤s1中,清洁处理中,金属铍件(1)采用丙酮或乙醇超声清洗,gh3625高温合金件(2)依次采用去油、酸洗、去离子水冲洗及烘干处理。
4.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,步骤s2中,在金属铍件(1)与gh3625高温合金件(2)的待连接面之间放置银铜钛活性钎料(3)后,采用石墨或钼金属工装向金属铍件(1)与gh3625高温合金件(2)施加相向作用的压力,压力范围为0.2mpa~0.5mpa,且使得金属铍件(1)与gh3625高温合金件(2)的待连接面之间的间距控制在0.05mm-0.15mm。
5.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,步骤s3中,升温速率范围为5℃/min~10℃/min。
6.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,步骤s4中,冷却过程为随炉冷却,降温速率范围为3℃/min~8℃/min,冷却至200℃以下出炉。
7.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,银铜钛活性钎料(3)为膏状或箔片状。
8.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,gh3625高温合金的组分包括:cr的质量百分比为20%—23%,mo的质量百分比为8%—10%,nb的质量百分比为3%~4%,fe的质量百分比为≤5%,ni的质量百分比为58%-69%。
9.根据权利要求1所述的金属铍与gh3625高温合金的真空活性钎焊方法,其特征在于,获得铍-gh3625高温合金钎焊接头后,将铍-gh3625高温合金钎焊接头在2mpa正压条件下进行水下检测,检测方法包括:2mpa气压加压,将钎焊接头或组件置于水下,观察30s~60s内有无气泡产生,无气泡则判定气密性合格。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com