
一种五金件的连续级进冲压方法及装置与流程
本发明涉及金属加工制造,尤其涉及一种五金件的连续级进冲压方法及装置。
背景技术:
1、在精密五金件(如微型连接器端子、手机内部支架)的连续级进冲压中,材料通常具有明显的轧制方向性(各向异性)。当进行u型或l型折弯成型时,由于材料内部晶粒取向的不均匀分布,工件左右两侧的变形抗力和回弹量往往不一致。现有的连续级进冲压方法通常采用刚性固定的凹模或整体同步浮动的凹模进行成型。然而,对称式的约束方式当工件两侧出现不对称的回弹趋势时,刚性或同步浮动的凹模无法提供差异化的反作用力来抵消这种不平衡,导致成型后的五金件在脱模后发生绕纵向轴线的扭曲变形(twist)。为了纠正这种扭曲,现有技术往往需要增加额外的校平工位或人工整形,容易因二次加工引入新的尺寸误差和表面划伤,降低了连续级进冲压过程中五金件的尺寸成型精度。
技术实现思路
1、本发明提供一种五金件的连续级进冲压方法及装置,旨在提高连续级进冲压过程中五金件的尺寸成型精度。
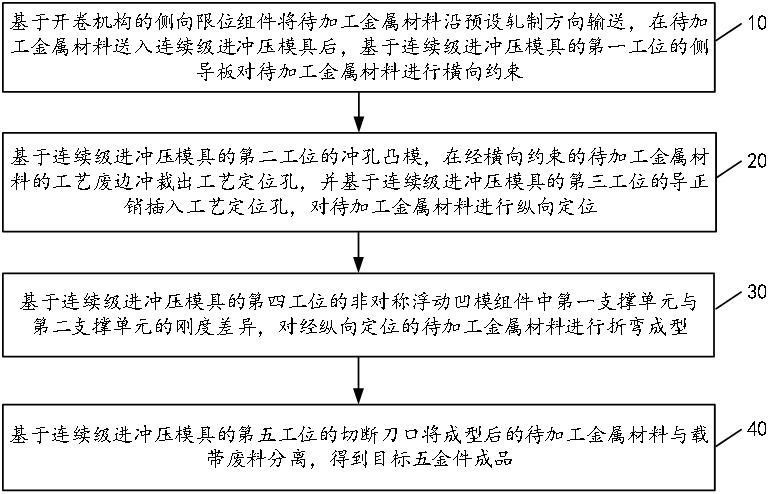
2、第一方面,本发明提供五金件的连续级进冲压方法,包括:
3、基于开卷机构的侧向限位组件将待加工金属材料沿预设轧制方向输送,在待加工金属材料送入连续级进冲压模具后,基于连续级进冲压模具的第一工位的侧导板,对待加工金属材料进行横向约束;
4、基于连续级进冲压模具的第二工位的冲孔凸模,在经横向约束的待加工金属材料的工艺废边冲裁出工艺定位孔,并基于连续级进冲压模具的第三工位的导正销插入工艺定位孔,对待加工金属材料进行纵向定位;
5、基于连续级进冲压模具的第四工位的非对称浮动凹模组件中第一支撑单元与第二支撑单元的刚度差异,对经纵向定位的待加工金属材料进行折弯成型;
6、基于连续级进冲压模具的第五工位的切断刀口将成型后的待加工金属材料与载带废料分离,得到目标五金件成品。
7、第二方面,本发明还提供五金件的连续级进冲压装置,用于实现如第一方面所述的五金件的连续级进冲压方法;所述五金件的连续级进冲压装置包括:
8、横向约束模块,用于基于开卷机构的侧向限位组件将待加工金属材料沿预设轧制方向输送,在待加工金属材料送入连续级进冲压模具后,基于连续级进冲压模具的第一工位的侧导板,对待加工金属材料进行横向约束;
9、纵向定位模块,用于基于连续级进冲压模具的第二工位的冲孔凸模,在经横向约束的待加工金属材料的工艺废边冲裁出工艺定位孔,并基于连续级进冲压模具的第三工位的导正销插入工艺定位孔,对待加工金属材料进行纵向定位;
10、折弯成型模块,用于基于连续级进冲压模具的第四工位的非对称浮动凹模组件中第一支撑单元与第二支撑单元的刚度差异,对经纵向定位的待加工金属材料进行折弯成型;
11、成品分离模块,用于基于连续级进冲压模具的第五工位的切断刀口将成型后的待加工金属材料与载带废料分离,得到目标五金件成品。
12、第三方面,本发明还提供一种电子设备,包括:存储器,用于存储计算机程序;处理器,用于读取并执行所述计算机程序,进而实现如上所述五金件的连续级进冲压方法。
13、第四方面,本发明还提供一种存储介质,所述存储介质中存储有计算机程序,所述计算机程序被处理器执行时实现如上所述五金件的连续级进冲压方法。
14、第五方面,本发明还提供一种计算机程序产品,包括计算机程序,计算机程序被处理器执行时实现如上所述五金件的连续级进冲压方法。
15、本发明实施例提供的五金件的连续级进冲压方法,通过开卷机构侧向限位组件匹配材料预设轧制方向输送物料,配合第一工位侧导板完成材料横向约束,从进料源头规范金属板材的输送姿态与横向位置,规避板材输送偏移导致的成型基准偏差。在横向约束下通过第二工位冲孔凸模在板材工艺废边冲裁出工艺定位孔,构建专属纵向定位基准,再通过第三工位导正销插入定位孔完成板材纵向精准定位,实现板材横、纵向双向精准限位,统一每一批次工件的成型基准,消除因板材定位偏差加剧材料各向异性带来的两侧变形差异的问题。通过第四工位利用非对称浮动凹模组件中第一支撑单元与第二支撑单元的刚度差异,针对金属材料因轧制各向异性产生的左右两侧变形抗力、回弹量不一致的特性,对工件折弯区域两侧提供差异化约束反作用力,精准抵消工件两侧不对称的回弹趋势,从成型核心工位杜绝工件脱模后绕纵向轴线的扭曲变形问题。通过第五工位切断刀口直接完成成型工件与载带废料的精准分离,一次性得到合格目标五金件成品,全程规避了二次加工带来的尺寸误差、表面划伤等缺陷,提高了连续级进冲压过程中五金件的尺寸成型精度。
1.一种五金件的连续级进冲压方法,其特征在于,包括:
2.根据权利要求1所述的五金件的连续级进冲压方法,其特征在于,待加工金属材料的折弯成型步骤过程包括:
3.根据权利要求2所述的五金件的连续级进冲压方法,其特征在于,所述基于所述支撑基准控制第四工位的折弯凸模执行向下运动行程,对经纵向定位的待加工金属材料进行折弯成型,包括:
4.根据权利要求3所述的五金件的连续级进冲压方法,其特征在于,所述基于不相等的向下压缩位移量对待加工金属材料进行折弯成型,包括:
5.根据权利要求4所述的五金件的连续级进冲压方法,其特征在于,得到最终成型型面的步骤过程包括:
6.根据权利要求1所述的五金件的连续级进冲压方法,其特征在于,对待加工金属材料进行横向约束的步骤过程包括:
7.根据权利要求6所述的五金件的连续级进冲压方法,其特征在于,所述基于右侧浮动导板产生的横向位移,推动双侧夹持状态的待加工金属材料向左侧固定基准导板方向移动,对待加工金属材料进行横向约束,包括:
8.一种五金件的连续级进冲压装置,其特征在于,用于实现如权利要求1至7任一项所述的五金件的连续级进冲压方法;所述装置包括:
9.一种电子设备,包括:存储器,用于存储计算机程序;处理器,用于读取并执行所述计算机程序,其特征在于,所述处理器执行计算机程序时,实现如权利要求1至7任一项所述五金件的连续级进冲压方法。
10.一种存储介质,存储有计算机程序,其特征在于,计算机程序被处理器执行时,实现如权利要求1至7任一项所述五金件的连续级进冲压方法。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com