
一种铸锭开坯锻造中顶针孔的防开裂方法与流程
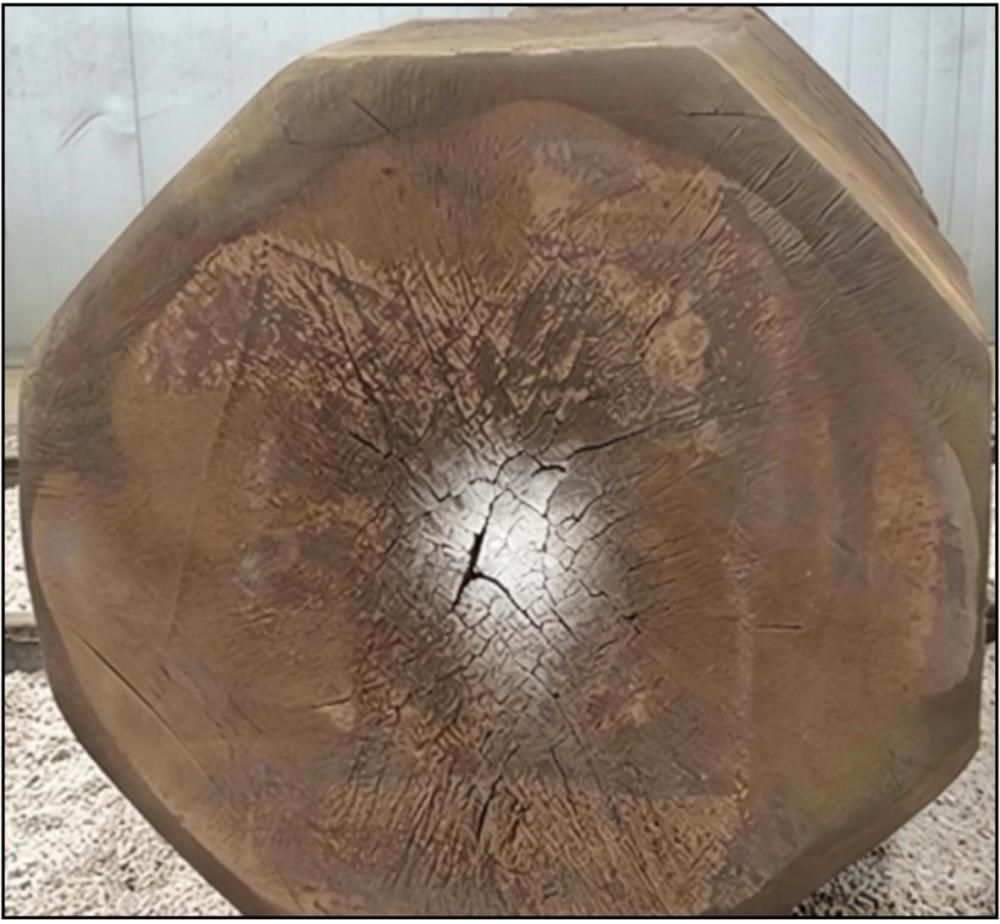
本发明属于铸锭锻造,尤其是涉及一种铸锭开坯锻造中顶针孔的防开裂方法。
背景技术:
1、铸锭作为金属锻造的基础坯料,因铸造过程中易产生缩松及排气不良所致的气孔等固有缺陷,通常需进行扒皮处理。扒皮时,定位所用的顶针孔内部存在锐边及锥度突变等几何不连续特征,这类结构在锻造过程中将诱发远超平均水平的局部应力,成为裂纹萌生的主要源头。同时,铸锭头部本为结构薄弱区域,顶针孔的引入相当于在该部位额外增设了一处应力集中源,二者叠加作用,使得头部成为锻造开裂的高风险区段。
2、铸锭开坯锻造多利用高温下材料塑性良好的特点,采用快速大变形工艺。但该工艺伴随较大的冲击载荷,易使顶针孔所在截面因应力集中而成为开裂源点。锻造过程中,铸锭顶部因散热较快而形成温度梯度,由此引发的热应力将进一步恶化顶针孔区域的受力状态。一旦出现顶针孔开裂,需通过修磨或切除方式清除缺陷,该处理过程将造成相当的金属损失,并对生产节奏与成本控制产生不利影响。
3、现有技术中,降低铸锭锻造损耗的方式多集中于优化整体锻造火次、调整锻比或改善铸锭原材料纯度,未能针对上述核心问题形成针对性解决方案,存在损耗控制效果不佳、适用性不强等问题。例如,部分技术通过减少锻造火次降低损耗,但未解决顶针孔开裂的根本问题,开裂损耗仍大量存在;另有技术通过提高铸锭纯度减少缺陷,但生产成本显著增加,且无法完全规避顶针孔加工带来的缺陷源影响。因此,亟需一种针对性强、成本可控、损耗降低效果显著的铸锭开坯锻造方法。
技术实现思路
1、本发明的目的在于克服上述现有技术中的不足,提供一种铸锭开坯锻造中顶针孔的防开裂方法。该防开裂方法通过对顶针孔进行微量扩孔和倒圆角钝化,并在内部灌注耐高温陶瓷纤维浆料,将顶针孔完全填充封闭,然后采用分级变形的开坯锻造,减少对顶针孔区域的破坏,解决了现有技术开坯锻造时顶针孔严重开裂,导致金属损耗过大的问题。
2、为实现上述目的,本发明采用的技术方案是:一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,该方法包括以下步骤:
3、步骤一、对铸锭的顶针孔内壁进行微量扩孔及倒圆角钝化,然后采用耐高温陶瓷纤维浆料灌注入顶针孔内部,将顶针孔完全填充封闭;
4、步骤二、对步骤一中顶针孔完全填充封闭后的铸锭进行开坯锻造;所述开坯锻造采用分级变形调控工艺。
5、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤一中所述微量扩孔的加工余量为0.5mm~2mm。
6、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤一中所述倒圆角钝化的半径为1mm~3mm,所述倒圆角钝化采用金刚石砂轮处理,将顶针孔孔口的尖锐棱角打磨成平滑过渡的圆弧结构。
7、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤一中所述耐高温陶瓷纤维浆料为膏状,所述耐高温陶瓷纤维浆料的成分包括陶瓷纤维粉、高温粘结剂、以及耐高温填料。
8、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述陶瓷纤维粉、高温粘结剂和耐高温填料的质量比为(4~5):(3~4):(1~1.5)。
9、本发明通过设计耐高温陶瓷纤维浆料的成分,构建出一个兼顾高温性能、结构稳定性和经济性的优化配方:其中陶瓷纤维材料具有优异的耐高温、低热导率和抗热震性能,过低性能不足,过高会导致浆料过于粘稠;高温粘结剂将纤维粉、填料等牢固地粘结在一起,使材料在高温环境下不脱落,高比例是为了确保在高温下粘结效果依然可靠;耐高温填料可以调节热膨胀系数,起到改性作用;各成分协同作用,使得耐高温陶瓷纤维浆料能够在锻造过程中确保顶针孔隔绝高温氧化、降低摩擦、缓冲并均化应力,进而实现减小锻造过程对顶针孔的破坏。
10、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤二中所述分级变形调控工艺具体为:将开坯锻造分为预锻微变形阶段和主锻阶段。
11、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述锻微变形阶段的总变形量小于主锻阶段的总变形量。
12、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述预锻微变形阶段中锻砧每次压下的变形量为0.5%~1%,所述预锻微变形阶段的锻砧压下速度为0.1m/s~0.3m/s。
13、本发明将开坯锻造分为预锻微变形阶段与主锻阶段:在预锻微变形阶段,采用极小变形量配合极低应变速率对顶针孔周边区域进行预处理,极慢的锻造速度赋予金属充分的应力松弛时间,促使位错通过滑移与攀移充分运动,有效避免应力在孔洞几何突变处瞬间积累至开裂临界值;同时,微小的变形量严格约束金属的宏观流动,防止孔洞周边材料受拉应力过度牵拉或撕裂,从而将原本危险的三向拉应力状态重构为有利于塑性的三向压应力状态。该阶段的核心目标并非改变锻件外形,而是在主锻大幅变形之前,从根源上消除裂纹萌生源,为后续高强度主锻工序奠定组织均匀、应力缓和的基础。
14、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述主锻阶段采用递进式压下工艺,具体为:首次锻砧压下后不抬升锻砧,停歇后重复进行不抬升锻砧压下,且每次不抬升锻砧压下的变形量逐步递增;所述首次锻砧压下的变形量为2%~3%。
15、本发明通过设计主锻阶段采用递进式压下工艺,并控制首次压下量控制为2%~3%,一方面通过目视验证预锻是否无宏观缺陷,另一方面通过微量变形对其施加预加载荷,使其在进入大幅变形前进入稳定的塑性承载状态;然后分多道次实施压下,且每道次压下量逐步递增,直至完成开坯所需的总变形量。
16、上述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,相邻两次所述不抬升锻砧压下,后一次不抬升锻砧压下的变形量相比前一次不抬升锻砧压下的变形量的增加量为10%;与所述首次锻砧压下相邻的不抬升锻砧压下的变形量为12%~13%。
17、本发明与现有技术相比具有以下优点:
18、1、本发明基于“结构弱化-界面防护-组织强化”的协同防护策略,构建了顶针孔防开裂的成套技术方案:首先,对顶针孔实施微量扩孔及倒圆角钝化处理,消除几何突变处的尖角应力集中,从结构设计层面弱化开裂缺陷源;其次,采用耐高温陶瓷纤维浆料对顶针孔进行挤压填充密封,作为辅助防护层,在锻造过程中协同发挥隔绝高温氧化、降低摩擦减摩、缓冲并均化应力的三重防护功能;最后,将开坯锻造划分为预锻微变形与主锻分级锻造,通过渐进式变形实现组织致密化与应力场优化;最终协同实现减小顶针孔的破坏程度,进而降低金属损耗。
19、2、本发明的方法在不增加锻造火次、不改变铸锭原材料纯度、不额外增加大型设备的条件下,能够大幅减缓顶针孔开裂程度,避免金属大量损耗。
20、下面通过附图和实施例,对本发明的技术方案做进一步的详细描述。
1.一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,该方法包括以下步骤:
2.根据权利要求1所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤一中所述微量扩孔的加工余量为0.5mm~2mm。
3.根据权利要求1所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤一中所述倒圆角钝化的半径为1mm~3mm,所述倒圆角钝化采用金刚石砂轮处理,将顶针孔孔口的尖锐棱角打磨成平滑过渡的圆弧结构。
4.根据权利要求1所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤一中所述耐高温陶瓷纤维浆料为膏状,所述耐高温陶瓷纤维浆料的成分包括陶瓷纤维粉、高温粘结剂、以及耐高温填料。
5.根据权利要求4所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述陶瓷纤维粉、高温粘结剂和耐高温填料的质量比为(4~5):(3~4):(1~1.5)。
6.根据权利要求1所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,步骤二中所述分级变形调控工艺具体为:将开坯锻造分为预锻微变形阶段和主锻阶段。
7.根据权利要求6所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述锻微变形阶段的总变形量小于主锻阶段的总变形量。
8.根据权利要求6所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述预锻微变形阶段中锻砧每次压下的变形量为0.5%~1%,所述预锻微变形阶段的锻砧压下速度为0.1m/s~0.3m/s。
9.根据权利要求6所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,所述主锻阶段采用递进式压下工艺,具体为:首次锻砧压下后不抬升锻砧,停歇后重复进行不抬升锻砧压下,且每次不抬升锻砧压下的变形量逐步递增;所述首次锻砧压下的变形量为2%~3%。
10.根据权利要求9所述的一种铸锭开坯锻造中顶针孔的防开裂方法,其特征在于,相邻两次所述不抬升锻砧压下,后一次不抬升锻砧压下的变形量相比前一次不抬升锻砧压下的变形量的增加量为10%;与所述首次锻砧压下相邻的不抬升锻砧压下的变形量为12%~13%。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com