
五工位塔锻模具的制作方法
本技术涉及塔锻模具,更具体地涉及五工位塔锻模具。
背景技术:
1、塔锻主要利用锻压机械的冲头或模具对坯料施加压力,使坯料产生塑性变形,从而获得所需形状和尺寸的制件,在锻造过程中,坯料整体发生明显的塑性变形,有较大量的塑性流动,塔锻模具生产各种机械零件组织更为致密,力学性能较高,能够满足一些机械的高性能要求。
2、而现有零件的塔锻模具为单工位成型设计,这种设计需要将毛坯运送至多个工位依次成型,所需时间较长,这会使毛坯温度下降过低,导致出现毛坯成型开裂的问题。
3、为此,为了解决上述问题,本申请提供了五工位塔锻模具。
技术实现思路
1、为了克服现有技术的上述缺陷,本实用新型提供了五工位塔锻模具,以解决上述背景技术中存在的问题。
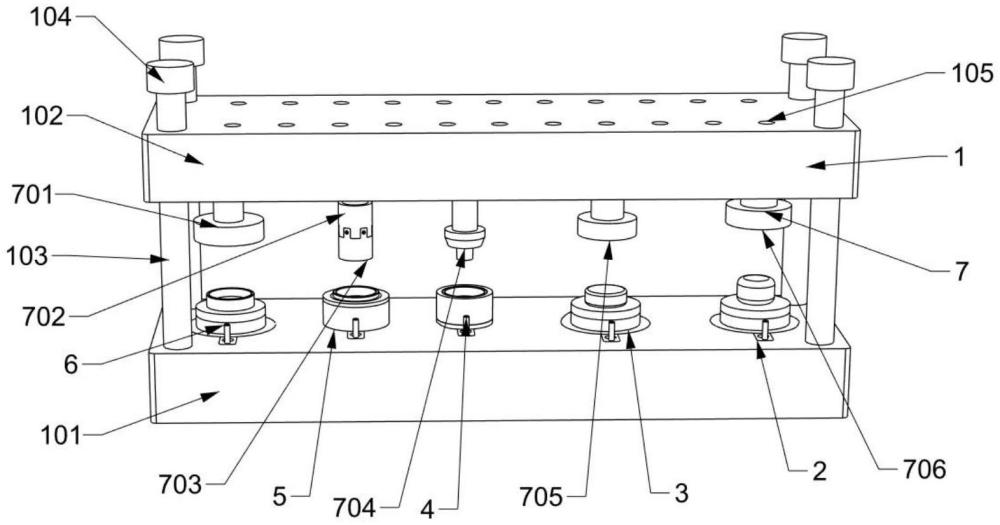
2、本实用新型提供如下技术方案:五工位塔锻模具,包括工位架体组件以及安装在工位架体组件上的冲压组件,所述工位架体组件从右至左依次固定安装有一工位组件、二工位组件、三工位组件、四工位组件及五工位组件;
3、优选的,所述工位架体组件包括下安装座、上安装板、导柱、导套及安装孔,其中所述下安装座上方从右至左依次固定安装有一工位组件、二工位组件、三工位组件、四工位组件及五工位组件,所述上安装板设置在下安装座正上方,所述下安装座顶部四角固定安装有导柱,所述导柱上端活动贯穿上安装板后固定套接导套,所述上安装板上开设有多个安装孔,此时通过安装孔安装在上安装板上的液压杆头可以带动上安装板下压。
4、优选的,所述一工位组件包括一位安装座、一位模座及一位毛坯,其中所述一位安装座固定安装在下安装座上,所述一位模座固定安装在一位安装座上方,所述一位毛坯设置在一位模座上方,此时冲压组件对料段进行冲压,将其冲压成一位毛坯,过程中一位模座保证顶部冲压受力均匀。
5、优选的,所述二工位组件包括二位安装座、二位模座及二位毛坯,其中所述二位安装座设置在一工位组件和三工位组件之间并固定安装在下安装座上,所述二位模座固定安装在二位安装座上,所述二位毛坯贴合在二位模座上侧,此时将一位毛坯放置在二位模座上,冲压组件将其冲压成二位毛坯,过程中二位模座保证顶部冲压受力均匀。
6、优选的,所述三工位组件包括三位安装座、柱形槽、推槽、推块、顶柱、三位压圈、三位衬套、三位毛坯及抵柱,其中所述三位安装座设置在二工位组件和四工位组件之间并固定安装在下安装座上,所述三位安装座中部开设有柱形槽,所述三位安装座在开设有柱形槽的槽底开设有推槽,所述推块活动卡接在推槽内,所述顶柱一端固定连接外部推杆,另一端活动贯穿三位安装座后固定套接推块,所述三位压圈固定安装在柱形槽上端,所述三位衬套卡接在三位压圈上侧边沿并固定安装在三位安装座上,所述三位毛坯外侧边沿与三位压圈和三位衬套相贴合,所述抵柱上端贴合在三位毛坯底部,所述抵柱下端凸环竖直滑动连接在柱形槽开设的柱形槽内并与柱形槽槽底相贴合,此时将二位毛坯放置到三位压圈上,冲压组件将二位毛坯冲压成三位毛坯,过程中抵柱、三位压圈及三位衬套保证冲压时受力均匀,结束冲压后,外部推杆带动顶柱推动抵柱将设置在其上方的三位毛坯推出模具。
7、优选的,所述四工位组件包括四位安装座、四位压圈、四位衬套、四位上毛坯及四位下毛坯,其中所述四位安装座设置在三工位组件和五工位组件之间并固定安装在下安装座上,所述四位压圈卡接在四位安装座上方,所述四位衬套内环卡接在四位压圈上端边沿并固定安装在四位安装座上,所述四位上毛坯贴合在四位压圈上方,所述四位下毛坯设置在四位安装座中部通孔内,所述四位上毛坯和四位下毛坯为三位毛坯截断后产物,此时将三位毛坯放置到四位压圈内,冲压组件将其冲压剪切成四位上毛坯和四位下毛坯,四位下毛坯从四位安装座中部的通孔流出,并转移至另一压力机进行平幅,切底。
8、优选的,所述五工位组件包括五位安装座、五位模座及五位毛坯,其中所述五位安装座设置在四工位组件左侧并固定安装在下安装座上,所述五位模座固定安装在五位安装座上,所述五位毛坯设置贴合在五位模座上,所述五位毛坯为四位上毛坯冲压平幅后产物,此时将位于上方的四位上毛坯放置到五位模座上,冲压组件对其进行冲压平幅操作,最后成型为五位模座。
9、优选的,所述冲压组件包括五位冲压头、四位冲压座、柱形冲切头、三位冲压头、二位冲压头及一位冲压头,其中所述五位冲压头设置在五工位组件正上方并固定安装在上安装板下侧,所述四位冲压座设置在四工位组件正上方并固定安装在上安装板下侧,所述柱形冲切头固定安装在四位冲压座下侧,所述柱形冲切头头部直径与四位安装座和四位压圈的中部槽孔直径相同或略小0.1~0.2mm,所述三位冲压头设置在三工位组件正上方并固定安装在上安装板下侧,所述二位冲压头和一位冲压头分别设置在二工位组件和一工位组件正上方并固定安装在上安装板下侧。
10、优选的,所述该组锻造塔锻模具中五位冲压头、二位冲压头和一位冲压头均以螺纹连接,便于换型时调整模具,避免整体切换,同时考虑上安装板中各工位组件安装便利及承载能力,三、四位组件尽量采用分体设计,节约时间成本及人力物力成本,同时该组锻造塔锻模具上安装板及下安装板采用导柱导套进行配合,便于各工位中心对中,以免出现各工位偏移,导致产品不合格。
11、所述五位冲压头、四位冲压座、柱形冲切头、三位冲压头及二位冲压头在冲压到位时,冲压组件的整体上端处于同一平面。
12、本实用新型的技术效果和优点:
13、多工位集合的工位组件设计使得模具可以对料段进行集合冲压塔锻操作,避免工位距离较远使毛坯温度下降,导致出现毛坯成型开裂的问题,该组模具加工过程中可将棒料中心部位剔除套圈,避免中心材料缺陷导致产品产生开裂、折叠等缺陷,同时安装在上安装板上的冲压组件可以通过单个高功率液压杆为动力对不同阶段的毛坯进行冲压操作,降低液压杆器件成本的同时便于后续生产的流水线操作。
1.五工位塔锻模具,包括工位架体组件(1)以及安装在工位架体组件(1)上的冲压组件(7),所述工位架体组件(1)从右至左依次固定安装有一工位组件(2)、二工位组件(3)、三工位组件(4)、四工位组件(5)及五工位组件(6),其特征在于:所述工位架体组件(1)包括下安装座(101)、上安装板(102)、导柱(103)、导套(104)及安装孔(105),其中所述下安装座(101)上方从右至左依次固定安装有一工位组件(2)、二工位组件(3)、三工位组件(4)、四工位组件(5)及五工位组件(6),所述上安装板(102)设置在下安装座(101)正上方,所述下安装座(101)顶部四角固定安装有导柱(103),所述导柱(103)上端活动贯穿上安装板(102)后固定套接导套(104),所述上安装板(102)上开设有多个安装孔(105)。
2.根据权利要求1所述的五工位塔锻模具,其特征在于:所述一工位组件(2)包括一位安装座(201)、一位模座(202)及一位毛坯(203),其中所述一位安装座(201)固定安装在下安装座(101)上,所述一位模座(202)固定安装在一位安装座(201)上方,所述一位毛坯(203)设置在一位模座(202)上方。
3.根据权利要求1所述的五工位塔锻模具,其特征在于:所述二工位组件(3)包括二位安装座(301)、二位模座(302)及二位毛坯(303),其中所述二位安装座(301)设置在一工位组件(2)和三工位组件(4)之间并固定安装在下安装座(101)上,所述二位模座(302)固定安装在二位安装座(301)上,所述二位毛坯(303)贴合在二位模座(302)上侧。
4.根据权利要求1所述的五工位塔锻模具,其特征在于:所述三工位组件(4)包括三位安装座(401)、柱形槽(402)、推槽(403)、推块(404)、顶柱(405)、三位压圈(406)、三位衬套(407)、三位毛坯(408)及抵柱(409),其中所述三位安装座(401)设置在二工位组件(3)和四工位组件(5)之间并固定安装在下安装座(101)上,所述三位安装座(401)中部开设有柱形槽(402),所述三位安装座(401)在开设有柱形槽(402)的槽底开设有推槽(403),所述推块(404)活动卡接在推槽(403)内,所述顶柱(405)一端固定连接外部推杆,另一端活动贯穿三位安装座(401)后固定套接推块(404),所述三位压圈(406)固定安装在柱形槽(402)上端,所述三位衬套(407)卡接在三位压圈(406)上侧边沿并固定安装在三位安装座(401)上,所述三位毛坯(408)外侧边沿与三位压圈(406)和三位衬套(407)相贴合,所述抵柱(409)上端贴合在三位毛坯(408)底部,所述抵柱(409)下端凸环竖直滑动连接在柱形槽(402)开设的柱形槽(402)内并与柱形槽(402)槽底相贴合。
5.根据权利要求4所述的五工位塔锻模具,其特征在于:所述四工位组件(5)包括四位安装座(501)、四位压圈(502)、四位衬套(503)、四位上毛坯(504)及四位下毛坯(505),其中所述四位安装座(501)设置在三工位组件(4)和五工位组件(6)之间并固定安装在下安装座(101)上,所述四位压圈(502)卡接在四位安装座(501)上方,所述四位衬套(503)内环卡接在四位压圈(502)上端边沿并固定安装在四位安装座(501)上,所述四位上毛坯(504)贴合在四位压圈(502)上方,所述四位下毛坯(505)设置在四位安装座(501)中部通孔内,所述四位上毛坯(504)和四位下毛坯(505)为三位毛坯(408)截断后产物。
6.根据权利要求5所述的五工位塔锻模具,其特征在于:所述五工位组件(6)包括五位安装座(601)、五位模座(602)及五位毛坯(603),其中所述五位安装座(601)设置在四工位组件(5)左侧并固定安装在下安装座(101)上,所述五位模座(602)固定安装在五位安装座(601)上,所述五位毛坯(603)设置贴合在五位模座(602)上,所述五位毛坯(603)为四位上毛坯(504)冲压平幅后产物。
7.根据权利要求5所述的五工位塔锻模具,其特征在于:所述冲压组件(7)包括五位冲压头(701)、四位冲压座(702)、柱形冲切头(703)、三位冲压头(704)、二位冲压头(705)及一位冲压头(706),其中所述五位冲压头(701)设置在五工位组件(6)正上方并固定安装在上安装板(102)下侧,所述四位冲压座(702)设置在四工位组件(5)正上方并固定安装在上安装板(102)下侧,所述柱形冲切头(703)固定安装在四位冲压座(702)下侧,所述柱形冲切头(703)头部直径与四位安装座(501)和四位压圈(502)的中部槽孔直径相同,所述三位冲压头(704)设置在三工位组件(4)正上方并固定安装在上安装板(102)下侧,所述二位冲压头(705)和一位冲压头(706)分别设置在二工位组件(3)和一工位组件(2)正上方并固定安装在上安装板(102)下侧。
8.根据权利要求7所述的五工位塔锻模具,其特征在于:所述五位冲压头(701)、四位冲压座(702)、柱形冲切头(703)、三位冲压头(704)及二位冲压头(705)在冲压到位时,冲压组件(7)的整体上端处于同一平面。