
一种双输出铣头的制作方法
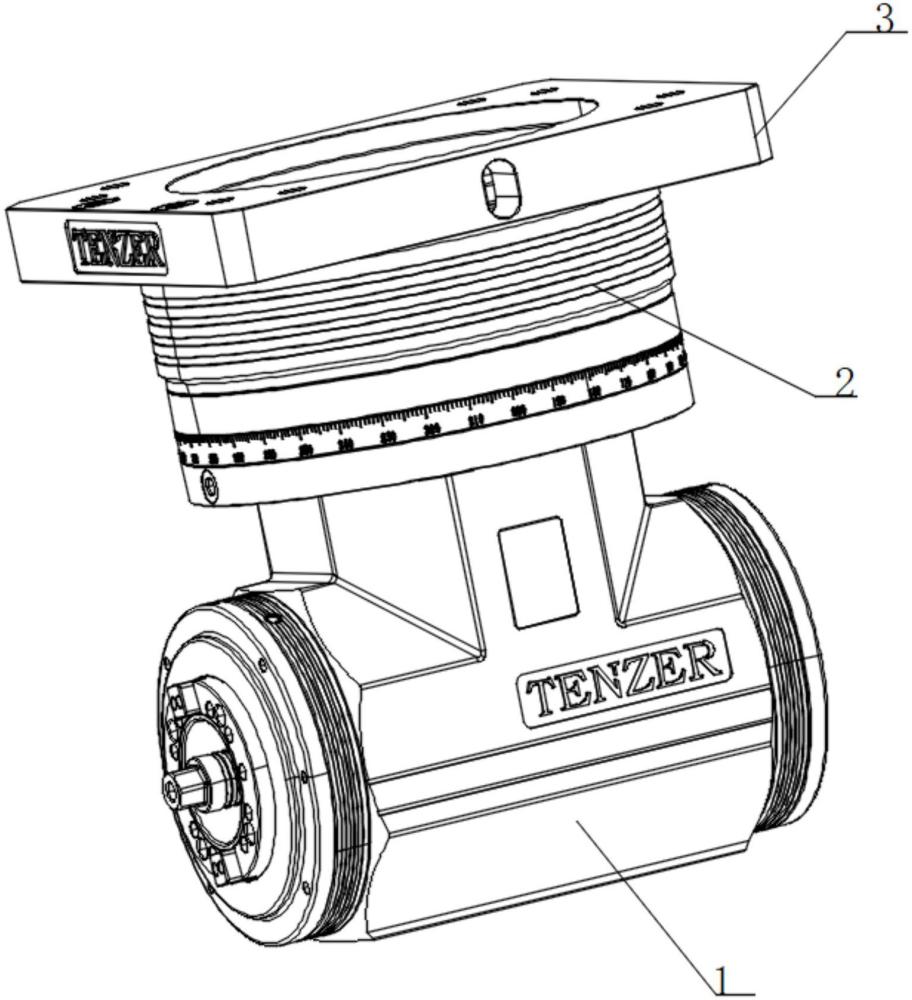
本发明涉及机床,具体而言,涉及一种双输出铣头。
背景技术:
1、当前数控镗铣床的铣削加工场景中,单输出铣头长期占据主流应用地位,这类传统铣头仅能提供单一方向的动力输出,单次装夹后仅能完成单一规格刀具的铣削作业。在面对复杂工件的多工序组合铣削加工时,往往需要频繁停机更换不同规格的铣刀,不仅换刀辅助耗时久,多次换刀过程中还极易出现刀具重复定位偏差,直接影响工件的铣削加工精度,大幅拉长了整体加工周期,很难适配高精度复杂工件的高效批量加工需求。
2、目前部分双输出铣削设备,大多采用两套完全独立的动力主轴并行排布的分体式结构,整体体积庞大,内部传动结构复杂,制造成本居高不下,且两套独立主轴的动力输出同步性很难精准控制,运行过程中容易出现不同步的震动问题,铣削加工的稳定性差。同时这类传统双输出结构大多没有设置角度微调定位结构,两个输出端的铣削角度无法根据工件加工需求灵活调整,适配的加工场景十分有限,此外传统铣头的内部传动润滑结构大多为封闭式不可视设计,操作人员无法实时观察内部润滑状态,长期运行后容易出现润滑不足导致的传动部件异常磨损,大幅缩短铣头的使用寿命。
技术实现思路
1、本发明的目的是为了解决目前部分双输出铣削设备,大多采用两套完全独立的动力主轴并行排布的分体式结构,整体体积庞大,内部传动结构复杂,制造成本居高不下,且两套独立主轴的动力输出同步性很难精准控制,运行过程中容易出现不同步的震动问题,铣削加工的稳定性差。同时这类传统双输出结构大多没有设置角度微调定位结构,两个输出端的铣削角度无法根据工件加工需求灵活调整,适配的加工场景十分有限,此外传统铣头的内部传动润滑结构大多为封闭式不可视设计,操作人员无法实时观察内部润滑状态,长期运行后容易出现润滑不足导致的传动部件异常磨损,大幅缩短铣头的使用寿命的问题,而提出的一种双输出铣头。
2、为了实现上述发明目的,本发明提供了以下技术方案:
3、应用于机床装置,以改善上述问题。
4、本发明具体是这样的:
5、包括底双输出架体,所述底双输出架体的顶面竖直向安装设置有辅助顶连体,所述辅助顶连体的顶端水平固定安装有顶安装架体;
6、所述底双输出架体包括主壳体,所述主壳体的两端对称安装设置有主轴附件端,所述主轴附件端的端头固定安装有主轴端盖,所述主轴附件端的一端对称固定设置有主轴键块,所述主轴附件端的内侧边水平固定连接有外六角螺杆,所述主壳体的内侧边水平套接安装有主轴隔套,所述主轴附件端的一端固定安装有输出左旋;
7、所述辅助顶连体包括镗床连接垫,所述镗床连接垫的底端对接有刻度圈,所述镗床连接垫的内侧边竖直向插接有传动轴,所述传动轴的底端固定安装有输入右旋,所述传动轴的内侧边竖直向固定安装有传动轴承套;
8、所述顶安装架体包括安装顶板,所述安装顶板的顶面均匀开设有安装通孔,所述安装顶板的顶面槽道内侧卡接有传动法兰。
9、作为本发明优选的技术方案,所述主壳体的侧边开设有注油口,所述注油口的内侧边螺栓固定安装有密封盖板,注油口贯穿式开设在主壳体的侧边靠近顶端位置,所述主壳体的侧边开设有观察窗,观察窗贯穿式开设在主壳体的侧边中心位置,观察窗的内侧边固定安装有透明板结构,所述主轴端盖的侧边均匀插接有盖螺杆,主轴端盖通过盖螺杆固定安装设置在主壳体的两端位置,所述主壳体的顶端均匀开设有顶安装孔,所述顶安装孔的内侧边插接有安装螺丝,主壳体通过安装螺丝安装设置在镗床连接垫的底端位置。
10、作为本发明优选的技术方案,所述镗床连接垫的底端外侧边固定安装有t型外半槽,所述主壳体的顶端外侧边对称螺纹连接有定位螺杆,所述镗床连接垫的内侧底端固定安装有t型环,所述t型环的底端均匀固定卡接有缓冲弹簧。
11、作为本发明优选的技术方案,所述辅助顶连体的底端设置在底双输出架体的顶端位置,且辅助顶连体与底双输出架体相互之间呈t形形状设置,辅助顶连体的顶端固定连接设置在顶安装架体的底面中心位置,且顶安装架体通过安装通孔固定安装设置在机床安装端位置。
12、作为本发明优选的技术方案,所述主壳体呈t形壳体结构设置,主轴附件端的个数为两个,且两个主轴附件端对称安装设置在主壳体的两开口端位置,主轴附件端固定卡接设置在主壳体的内侧轴承内部,主轴附件端均固定 连接设置在外六角螺杆的外侧边。
13、作为本发明优选的技术方案,所述主轴端盖密封式安装设置在主轴附件端和主壳体的端头连接缝隙位置,主轴键块对称设置在主轴附件端的一端边缘位置,且铣头通过主轴键块安装设置在主轴附件端的一端位置。
14、作为本发明优选的技术方案,所述外六角螺杆水平设置在主轴隔套的内侧边,输出左旋呈环状固定连接设置在主轴附件端的一端位置,且输出左旋的侧边齿与输入右旋的底部齿相互之间齿接设置,镗床连接垫的顶端固定连接设置在安装顶板的底面中心位置,且镗床连接垫套接设置在传动轴的外侧边。
15、作为本发明优选的技术方案,所述刻度圈安装设置在镗床连接垫的底端和主壳体的顶端中间位置,传动轴竖直向设置在镗床连接垫的内侧中轴线位置,传动轴的底端延伸插接设置在主壳体的内侧边,安装通孔均贯穿式开设在安装顶板的顶面靠近边缘位置。
16、作为本发明优选的技术方案,所述安装顶板的顶面中心设置为贯穿通孔结构,传动法兰的底端固定连接设置在传动轴的顶端位置,且传动法兰的顶端连接设置在机床输出端。
17、与现有技术相比,本发明的有益效果:
18、在本发明的方案中:
19、1.通过设置的装置的两个主轴附件端可以分别安装不同规格的铣削刀具,单次装夹完成后,即可同步完成两道不同的铣削工序,无需中途停机换刀,彻底避免了传统单输出铣头频繁换刀带来的辅助耗时,也从根源上杜绝了多次换刀导致的刀具重复定位偏差问题,大幅提升了复杂工件的铣削加工精度,同时整体加工周期大幅缩短,特别适配多工序复杂工件的批量铣削加工场景,有效提升了数控镗铣床的整体加工产出效率。
20、2.通过设置的装置在主壳体侧边设置了可视化观察窗,操作人员可以随时直观查看内部的润滑状态,及时补充润滑油脂,彻底避免了传统封闭式铣头内部润滑状态不可视、容易出现润滑不足导致的传动部件异常磨损的问题,大幅延长了铣头的整体使用寿命。同时传动轴底部设置了t型环与缓冲弹簧结构,可以有效吸收传动过程中产生的轴向震动,大幅降低铣削加工过程中的设备震动,铣削加工的表面质量得到显著提升。整机所有传动部件全部采用内嵌式集成布局,运行过程中稳定性强,维护难度低,具备极高的工业高精度铣削加工场景推广应用价值。
21、3.通过设置的装置在底双输出架体与辅助顶连体之间设置了可360度自由转动的角度调节结构,配合高精度的刻度圈,操作人员可以根据工件的实际加工需求,精准调整两端铣刀的相对角度,调整完成后通过定位螺杆即可完成刚性锁止,完全可以满足不同角度的组合铣削加工需求,适配的加工场景范围得到极大拓展,一台设备即可替代多台不同角度规格的专用铣头,大幅降低了企业的刀具设备采购成本。装置采用单传动轴输入、两端同步反向输出的一体化传动方案,仅使用一组动力输入源,即可同时驱动两端的主轴附件端等速反向同步运转,完全摒弃了传统双输出铣头需要两套独立动力主轴的分体式结构,整机内部传动结构大幅简化,整体体积更加紧凑,可直接适配绝大多数常规数控镗铣床的标准安装接口,无需对机床的原有主轴安装结构做任何改造,即可完成快速加装对接,设备的适配安装门槛大幅降低,制造成本也得到有效控制。