
一种用于凸轮轴止推面加工的车床的制作方法
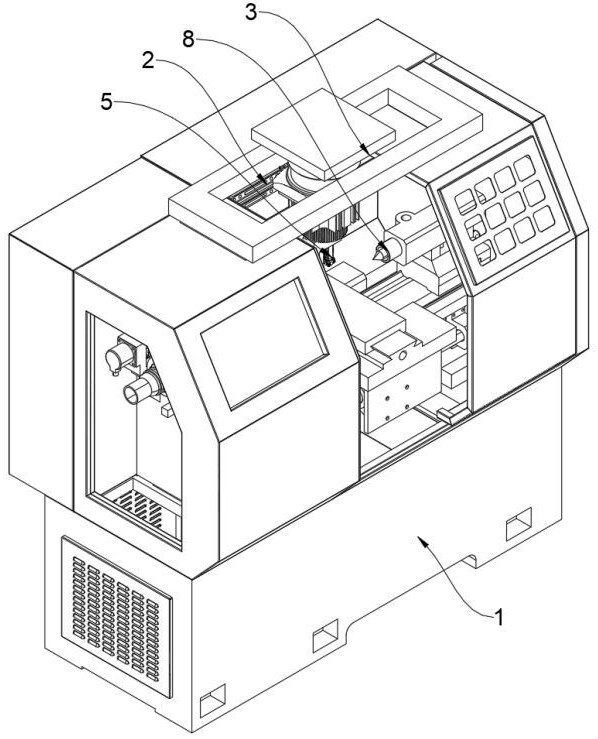
本发明涉及止推面加工车床领域,具体涉及一种用于凸轮轴止推面加工的车床。
背景技术:
1、汽车制动凸轮轴是汽车气压制动系统中的核心部件,其通过与制动调整臂及制动气室的配合,将制动气室的推力转化为制动蹄的张开力矩,从而实现车轮的制动,制动凸轮轴的工作可靠性直接影响汽车的制动性能和行驶安全,凸轮轴止推面是制动凸轮轴装配时的重要轴向定位基准,其通过与止推片或轴承盖端面的配合实现凸轮轴的轴向限位,在保证凸轮轴周向转动的同时,阻止凸轮轴轴向窜动,止推面的加工质量直接影响制动凸轮轴的装配精度和制动系统的可靠运行,因此,止推面的加工精度对制动凸轮轴的整体质量具有决定性影响。
2、目前,凸轮轴止推面的加工主要采用车削或铣削方式,现有技术中已提出多种止推面加工方案,例如:将凸轮轴安装在车床内,凸轮轴一端通过卡盘夹紧,另一端通过顶座的顶针抵住,加工过程中通过卡盘带动凸轮轴旋转,通过刀具对凸轮轴进行车削;刀片沿轴向依次设于刀体周壁的第一预设周线和第二预设周线上,能够同时粗加工凸轮轴孔两侧的止推面,通过两个止推面的同时加工缩减了加工时间,同时减少了刀体旋转时的跳动,或者在刀杆上端焊接两个刀片,一次进给即可同时切削凸轮轴止推轴肩的两个止推端面,将止推轴肩的两个端面一次车削成型,提高加工效率。
3、在大多凸轮轴止推面的实际加工中,止推面两侧往往具有不同的功能要求,一侧为高精度的主止推面,另一侧可能为精度要求相对较低的避空面或辅助定位面,两侧所需的切削深度存在差异,即两个刀具切削刃底部相对于工件轴线的垂直高度不同;
4、而上述大多现有技术中,刀具位置调整的维度单一,缺乏单个刀具的独立调节能力,在凸轮轴止推面的实际车削加工中,由于刀具磨损、加工余量不均或不同批次工件尺寸波动等因素,往往需要对某一侧刀具的切削位置进行单独补偿和调整,然而,现有车床的刀具系统中,两个刀片的位置关系一经确定便难以独立调节,无论是焊接固定式还是通过调节块手动调节式,均只能实现两个刀片垂直高度的整体调整,而无法独立调整单个刀片的位置,即无法单独改变某一刀片切削刃的高度位置,单侧刀具磨损后,由于无法单独补偿,只能整体调整,可能导致一侧切削量正常,而另一侧因补偿过量而过切,或因补偿不足而欠切,造成同一工件两侧加工质量不一致,难以稳定保证关键尺寸和形位公差,导致废品率提高。
5、故此,本发明提供一种用于凸轮轴止推面加工的车床,用以解决上述问题。
技术实现思路
1、本发明针对现有技术中存在的技术问题,提供一种用于凸轮轴止推面加工的车床。
2、本发明解决上述技术问题的技术方案如下:一种用于凸轮轴止推面加工的车床,包括车床壳体、设置于车床壳体内的驱动单元,以及与驱动单元连接的电动推杆,所述电动推杆的输出端设置有精调机构,所述精调机构上设置有刀具组件,所述刀具组件上设置有在线监测机构;
3、所述精调机构包括通过螺栓固定连接于电动推杆输出端的安装座,所述安装座下表面的两侧均转动连接有螺纹杆,所述螺纹杆的外部螺纹连接有螺纹筒,且螺纹杆的内部设置有空腔,所述空腔的内部滑动设置有金属杆,所述空腔的内部转动设置有电磁铁,所述电磁铁通过导线与外部电源连接,且电磁铁与金属杆位置相适配,所述电磁铁的一端设置有驱动组件,所述金属杆的一端设置有锁止组件。
4、在一个优选地实施方式中,所述刀具组件包括两组呈矩形阵列固定连接于安装座下表面的导向轨道组,每组所述导向轨道组的相对侧均共同滑动连接有车削刀具,所述车削刀具与安装座滑动连接,且车削刀具非对称设置,两个所述螺纹筒通过螺栓分别与两个车削刀具一一固定,所述电动推杆的下端固定连接有导轨,且安装座滑动设置于导轨的外部。
5、在一个优选地实施方式中,所述锁止组件包括固定连接于金属杆一端的连接板,且连接板滑动设置于空腔的内部,所述连接板下表面的两侧通过销轴转动连接有推动板,所述推动板的一侧通过销轴转动连接有抵紧板,所述抵紧板与螺纹杆滑动连接。
6、在一个优选地实施方式中,所述抵紧板为弧形板,且抵紧板的外弧面设置有与螺纹筒内螺纹相适配的垫层。
7、在一个优选地实施方式中,所述锁止组件还包括固定连接于金属杆上的圆盘,所述圆盘的上表面固定连接有抵紧弹簧,且抵紧弹簧套设于金属杆的外部,所述金属杆的外部滑动套设有与空腔内壁固定连接的限位盘,所述限位盘与抵紧弹簧的一端固定连接。
8、在一个优选地实施方式中,所述驱动组件包括两个分别固定连接于对应电磁铁上表面的传动轴,所述传动轴的外部固定连接有同步带轮二,两个所述同步带轮二的外部均啮合有齿形同步带,所述齿形同步带以及同步带轮二均转动连接于安装座的内部。
9、在一个优选地实施方式中,所述驱动组件还包括两个分别啮合于对应齿形同步带内部的同步带轮一,且两个同步带轮一的外部共同通过转轴与安装座转动连接,其中一个所述同步带轮一的上表面通过转轴固定连接有伺服电机,所述伺服电机固定连接于安装座的内部。
10、在一个优选地实施方式中,所述在线监测机构包括两个分别固定连接于两组导向轨道组内部的温度传感器以及振动传感器,所述温度传感器与振动传感器均通过导线与外部控制器连接。
11、在一个优选地实施方式中,所述车床壳体的一侧壁转动设置有三爪卡盘,且车床壳体的另一侧壁设置有顶尖机构,所述顶尖机构与三爪卡盘的相对侧处于同一水平线上。
12、在一个优选地实施方式中,所述抵紧弹簧的初始状态为压缩状态,始终对金属杆施加向下的推力,所述电磁铁的下表面呈环形阵列固定连接有卡接杆,所述金属杆的外弧面呈环形阵列开设有与卡接杆外径适配的卡接槽。
13、本发明的有益效果是:
14、本发明通过精调机构中多个构件的协同,每个螺纹杆均配置有独立的驱动组件进行驱动,实现了两个车削刀具的独立位置调节,在实际加工过程中,当某一侧车削刀具因磨损导致切削位置发生变化时,可通过对应的驱动组件带动该侧的螺纹杆转动,进而通过螺纹筒驱动对应的车削刀具单独上下移动,实现对单侧刀具位置的精确补偿,解决了现有技术中两个刀片仅能整体调整而无法独立调节单个刀片位置的技术难题,提升了止推面加工的一致性和成品率;
15、本发明通过设置驱动组件,实现了单个伺服电机同时驱动两个螺纹杆转动的功能,当需要对两个车削刀具进行同步调节时,伺服电机通过同步带轮一带动齿形同步带转动,齿形同步带同步带动两个同步带轮二转动,进而通过传动轴和电磁铁将动力传递至两个螺纹杆,实现两个车削刀具的同步升降,当需要单独调节某一车削刀具时,仅对对应的电磁铁通电使其吸附金属杆进行动力传递,而另一电磁铁断电使动力中断,从而实现单个车削刀具的独立调节,以一组驱动源配合电磁铁的通断控制,实现了单驱动源驱动下的双刀独立或同步调节,结构紧凑、控制灵活,有效降低了设备成本和占用空间;
16、本发明通过空腔、金属杆以及电磁铁的协同,实现了对车削刀具位置调整完成后的自动锁止,在电磁铁断电状态下,抵紧弹簧处于压缩状态,始终对金属杆施加向下的推力,使抵紧板外弧面的垫层与螺纹筒的内螺纹紧密抵紧,利用摩擦力将螺纹筒锁定于螺纹杆上,防止车削刀具在切削加工过程中因振动或切削力作用而发生位置漂移,当需要对车削刀具进行位置调节时,电磁铁通电产生磁力吸附金属杆向上移动,通过连接板和推动板带动抵紧板向螺纹杆内部收缩,解除对螺纹筒的锁止,随后即可进行位置调节,实现了电磁铁通电时解锁、断电时自动锁止的常闭式安全锁止功能,在意外断电时能够自动锁止刀具位置,有效避免了因断电导致的刀具松动及安全事故,提高了设备的安全性和可靠性;
17、本发明通过在刀具组件上设置在线监测机构,实现了对车削刀具加工状态的实时监测,温度传感器能够实时采集车削刀具在切削过程中的温度变化数据,通过振动传感器实时监测车削刀具在加工过程中的振动频率和振幅变化,能够及时发现因刀具磨损、切削力波动、工件装夹松动或切削参数不合理等原因引起的异常振动,当刀具因长时间连续加工或切削参数不当导致温度异常升高时,或振动数据超出预设的安全阈值时,外部控制器可自动调整切削参数或发出报警指令,使操作人员能够及时介入处理,有效避免刀具因过热而发生退火、软化或崩刃等不可逆损伤,或因剧烈振动导致的止推面振纹、表面粗糙度恶化以及尺寸超差等加工质量问题,提升了止推面的加工精度和表面质量,并延长了刀具的使用寿命。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com