
卫生材料用织造芯体、织造方法及吸收性卫生用品与流程
本发明涉及一种一次性吸收性卫生用品以及所使用的织造芯体及其织造方法,更具体地讲,本发明涉及一种用于卫生材料的织造芯体、其织造方法及采用该织造芯体的吸收性卫生用品。
背景技术:
1、卫生巾、尿布、失禁防护件等一次性吸收性卫生用品,一般包括在使用时面向穿戴者的顶片、背片和位于其中的吸收芯体结构,其中,顶片是液体可渗透的,而背片是液体不能渗透的。吸收芯体结构一般较薄且被压缩,常常包含大量的具有高吸收能力的吸收剂,例如具有超高吸水能力的高分子树脂。不过,其吸收速度在许多情况下还是显得不够高,不能瞬间将数秒内排出的大量液体例如尿液,造成侧漏,发生很尴尬的情形。为此,在wo2009105000 a1公开的吸收性卫生用品中,其设计了一种并入吸收性卫生用品中的液体收储层,该收储层能够迅速地接收大量的液体,并在该液体被吸收性结构吸收之前暂时地储存它。这种液体收储的功能通常通过一种织造芯体来实现。
2、吸收性卫生用品被穿戴使用时,会承受一定的压力,该压力会压缩吸收性卫生用品。有人测算,在吸收性卫生用品的中央如吸收垫的中央,在站立或行走时所承受的压力约为2-5kpa,在坐着时约为10-20kpa,在坐着且前倾时为30kpa,而在骑自行车时会高达50kpa。为了能在吸收性卫生用品中保持良好的液体分布性能,织造芯体需要承受一定的压力。
3、中国发明专利cn 201280078034.1公开了一种具有作为流体流动控制构件的间隔织物的吸收性物品,该专利所涉及的吸收性物品可以为个人卫生物品,其包括液体可渗透的顶片、液体不可渗透的背片、以及被围在所述顶片与背片之间的吸收性芯、以及被布置在所述顶片与背片之间的流体流动控制构件,流体流动控制构件为间隔织物,其具有150-300gsm的基重,并包括顶层和底层以及在顶层与底层之间的绒毛纤丝的互连层,绒毛纤丝具有80-130dtex的细度,且绒毛纤丝连接点的密度为50-150个/cm2。
4、中国实用新型专利cn 202220661116.x(公告号cn 218774002u)公开了一种环保透气型卫生芯体,其由亲水纤维制成,包括芯体本体和用于使芯体本体成型的固定纤维,该卫生芯体不通过胶粘或热合使芯体成型,而是用纤维固定。中国实用专利cn202220846654.6(公告号cn 218356569u)公开了一种卫生芯体,包括芯体本体,该芯体本体的上表面设有向下延伸的漏斗形导流孔。漏斗形导流孔使血液能通过该孔快速到达芯体底层,从而可以在芯体底层间扩散。
5、中国实用新型专利cn 202222274669.2(公告号cn 218084576u)公开了一种低回渗芯体非织造布,其由结构层a(1)、结构层b(2)、结构层c(3)、结构层d(4)构成;结构层a(1)设置在顶层,结构层d(4)设置在底层,结构层b(2)设置在结构层a(1)和结构层d(4)之间;结构层a(1)、结构层b(2)和结构层d(4)按照由上至下的顺序依次铺设;结构层a(1)、结构层b(2)结构层d(4)通过结构层c(3)连接;结构层c(3)穿设结构层a(1)、结构层b(2)结构层d(4)并将其缠结连接在一起;结构层a(1)为湿法水刺复合非织造布,由吸液层(5)、纤维网层(6)按照由上至下的顺序依次铺设构成;结构层d(4)为水刺复合非织造布,由扩散层(7)、防漏层(8)按照由上至下的顺序依次铺设构成。该芯体由水刺复合非织造布、sap高吸液树脂、热熔胶组成,属于非织造布领域,且为四层结构。上下层为水刺复合非织造布,中间层含有sap高吸液树脂,并由热熔胶穿插缠结各层。
6、现有的卫生材料用芯体主要有两大类,一类是棉芯体,另一类是复合芯体。但是这两类芯体都存在一些问题,不太适合做运动类护理产品使用。棉芯体厚重易掉絮,湿强力低,吸液后起坨变形,易返湿;复合芯体厚重易掉粉,湿强力低,易返湿。
7、上述发明专利cn201280078034.1公开的具有作为流体流动控制构件的间隔织物的吸收性物品,具有液体不可渗透的背片,妨碍了液体从上层渗透到下层,且其在水平方向上也不具备液体扩散方向性差异的控制能力。而上述实用新型cn 218774002u、cn218356569u、cn 218084576u所公开的芯体,吸液后难以保证一定的弹感,压缩变形率较大。
8、因此,针对现有技术中存在的问题,有必要提供一种具有更好的压缩变形率、弹感、反渗控制率的卫生材料用织造芯体,使得吸液后织造芯体仍能保持原本的形状,具有较好的压缩变形率、弹感。
技术实现思路
1、本发明的发明目的是提供一种具有更好的压缩变形率和弹感的织造芯体以及采用该织造芯体的吸收性卫生用品。
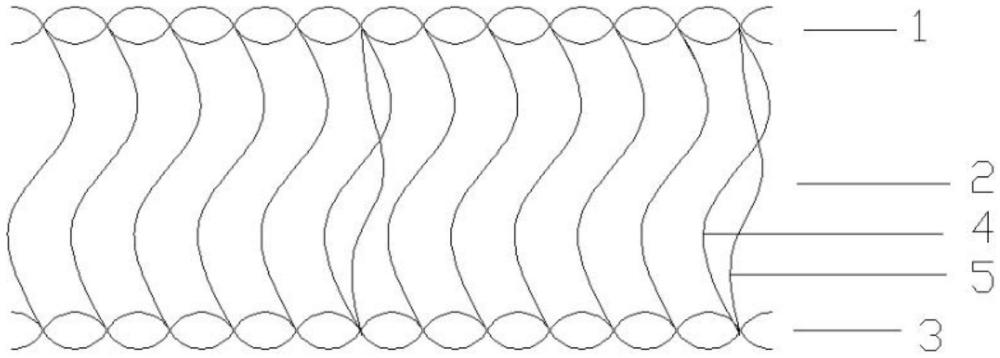
2、为了实现上述的发明目的,一方面,本发明提供了一种卫生材料用织造芯体,该织造芯体自上而下依次包括上表层、中间间隔层和下表层;上表层由上表层纱线编织而成,下表层由下表层纱线编制而成,中间间隔层由中间层纱线多次穿越上表层和所述下表层而形成;中间层纱线在穿越上表层和下表层时形成连接点;上表层纱线、下表层纱线和中间层纱线分别由一根纤维丝形成或由若干根纤维丝纺成;其中,形成中间间隔层的中间层纱线至少包括一种纱线,而纺成该纱线的纤维丝数目低于纺成上表层纱线的纤维丝数目和纺成下表层纱线的纤维丝数目,而且构成中间层纱线的纱线种类越少,纺成该纱线的纤维丝越少;所制得的织造芯体的基重可为30-500gsm,厚度为0.1-15毫米。
3、上述本发明的用于卫生材料的织造芯体,由于采用了纤维丝数目较小的中间层纱线,在相同细度的情况下,相对于纤维丝数目较多的纱线,其所具有的强度(机械强度)更大,因而整个织造芯体的弹感更好;即使在所用中间层纱线的细度较小的情况下,如果纺成其纱线的纤维丝数目足够小,例如,1-5根,其所具有的强度仍较大,因而整个织造芯体的弹感仍较好。如此,为了得到弹感高的织造芯体,中间间隔层的纱线可以采用适当小的细度,这样做的好处是,整个织造芯体的基重可以明显降低,例如可以降低到100gsm以下,如30-63gsm,从而降低织造芯体的制造成本;而且,由于采用细度较小的中间间隔层纱线,即使在较高的连接点密度下,所得织造芯体仍表现出相当的柔软性;而较高的连接点密度,又保证了在使用较细中间层纱线时,织造芯体仍具有优良的压缩变形率和弹感;同时,由于使用较细的中间层纱线,不要求中间层纱线的细度要大于上表层纱线的细度和下表层纱线的细度,这样的话可以保持上下两表层的孔洞细度合适;在较细中间层纱线的前提下,较高的连接点密度也不会影响流体在中间间隔层中的流动效率,反而会抑制返渗。
4、在本发明的织造芯体中,所采用的中间层纱线的细度不超过150d、甚至不超过75d,这样其穿越上、下两表层时所形成的孔洞大小比较合适,不易出现返渗。
5、在本发明的织造芯体中,通过控制所用中间层纱线所包含的纤维丝的数目,进而影响中间间隔层纱线的强度以及细度,而细度的控制又会影响中间间隔层纱线穿越上、下两表层时所形成的孔洞大小以及连接点的密度,进而影响流体在中间间隔层中的流动效率。
6、可见,在本发明中,可以利用间层纱线所包含的纤维丝的数目,来调节织造芯体的压缩变形率和弹感,以克服现有技术中单纯依靠增加中间层纱线的细度来增加弹感的缺陷。
7、实际上,在本发明的织造芯体中,在中间层纱线细度相同的情况下,通过控制形成中间层纱线纤维的根数,也可以在一定程度上调节其压缩变形率和弹感。在细度和材质相同的情况下,纺纱成纱线的纤维丝越少,则所形成的纱线具有越高的硬度或刚度,由此所形成的中间间隔层就具有越好的压缩变形率和弹感。优选地,在本发明中,形成中间层纱线的纤维(丝)的根数不超过48根、36根、24根或12根。
8、作为本发明的一具体实施方式,形成中间层纱线纤维的根数为单根,此时,所采用的中间层纱线的细度可以相对较小,例如可以为40d。适当较小的中间层纱线细度,一方面,可以降低中间层纱线的成本,另一方面,也会增加整个织造芯体的柔顺性,不需要降低上表层纱线和/或下表层纱线的细度。
9、优选地,在本发明的织造芯体中,所采用的上表层纱线的细度和所采用的下表层纱线的细度可以分别控制在30d-150d之间。
10、优选地,在中,所采用的中间层纱线包括至少两种细度不同的纱线。进一步优选地,在多种中间层纱线中,细度较大的纱线是由数目较多的纤维丝纺成的,而细度较小的纱线是由数目较少的纤维丝纺成的。发明人发现,这种技术方案对于产品的压缩变形率、弹感等,具有出人意料地优良折衷效果。
11、作为本发明的织造芯体的一种具体实施方式,在所采用的中间层纱线中,细度较小的纱线的细度至少不大于上表层纱线的细度和下表层纱线的细度的二者之一。
12、更进一步地,在所采用的中间层纱线中,细度较小的纱线,其细度既小于上表层纱线的细度,也小于下表层纱线的细度,纺成其的纤维丝的数目既小于纺成上表层纱线的纤维丝数目,也小于纺成下表层纱线的纤维丝数目。
13、作为本发明织造芯体的一种具体实施方式,所采用的上表层纱线的细度和所采用的下表层纱线的细度分别在30d-150d之间。
14、作为本发明的又一具体实施方式,织造芯体的上表层和/或下表层可以呈绒毛状,例如,可以通过抽出纱线或者通过摩擦等方式来得到绒毛状的表层。
15、在本发明中,术语“一次性”是指在有限的使用之后被抛弃而不会被清洗或修复以供再使用。
16、在本发明中,整个织造芯体的基重优选为30-500gsm,更优选为30-200gsm;在不施加压力下进行测定,其厚度优选为0.5-6毫米,更优选为1-4毫米。
17、在本发明中,各纱线所使用的纤维包括热塑性聚合物纤维,优选选自但不限于聚酯、聚酰胺及聚烯烃,例如可以是聚乙烯和聚丙烯,也可以是它们的混合物。纱线或织造芯体的各层还可包括(例如涂敷)表面活性剂,以促进液体穿透以便被迅速排出并且不保持任何液体,从而为下次涌出的液体保持自由容积容量。优选地,上表层的纱线、下表层的纱线以及中间层的纱线是聚酯的。
18、另一方面,为了实现本发明的发明目的,本发明还提供了一种制备上述织造芯体的方法,该织造芯体自上而下依次包括上表层、中间间隔层和下表层;其中:
19、(1)上表层由上表层纱线编织而成,下表层由下表层纱线编制而成,中间间隔层由中间层纱线多次穿越上表层和下表层而形成;
20、(2)所述中间层纱线在穿越所述上表层和所述下表层时形成连接点;
21、(3)编织上表层的纱线、编织下表层的纱线各配套一组织针;
22、(4)编织中间间隔层的纱线包括至少两种具有不同细度和不同纤维丝数目的纱线;
23、(5)在编织中间间隔层(可能全部是30d/1f,或部分是30d/1f),至少部分具有不同细度和不同纤维丝数目的两种或多种纱线是共用同一组织针,其余的纱线各配套一组织针;
24、(4)在进行上表层编织、下表层编织以及中间层编织时,对上表层、下表层和中间间隔层的纱线的编织组成与比例进行如下的控制,,编织各层时其独立的每一路独立纱线分别来源于一个独立的纱球,并与来源于其他纱球的纱线能够分别分开。
25、再一方面,为了实现本发明的发明目的,本发明还提供了一种吸收性卫生用品,该吸收性卫生用品包括上述的织造芯体。
26、在本发明中,吸收性卫生用品可以为卫生巾、纸尿裤、护理垫或其它形式的制品。
27、作为本发明吸收性卫生用品的一具体实施方式,该吸收性卫生用品可包括液体可渗透的顶片、液体不可渗透的底片、包围在顶片与底片之间的吸收芯体、以及设置在顶片与底片之间的上述导流控制构件。
28、本发明的织造芯体,通过优选中间层纱线的细度以及形成中间层纱线的纤维根数,使得织造芯体表现出相当优良的柔软性、压缩变形率、弹感、返渗抑制率,而且可以较好地控制产品成本。
29、下面,结合附图和具体实施方式对本发明作进一步的说明,但这些具体实施方式只是针对本发明某些特定的具体实施方式的说明而已,并非是对本发明的限定。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com