
通过选择性激光烧结制造的片剂的制作方法
本发明涉及一种片剂。
背景技术:
1、片剂的制造采用各种技术和方法。在过去10年中,在此,尤其是增材制造方法已成为热点,旨在改进具备药用物质释放制剂的片剂的制造。
2、fina等人在“药物的选择性激光烧结(sls) 3d打印(selective laser sintering(sls) 3d printing of medicines)”,《国际药学杂志》(international journal ofpharmaceutics),第529卷,第1-2期,2017年8月30日,第285-293页, https://doi.org/10.1016/j.ijpharm.2018.05.044中指出:目前尚无关于使用sls制造填充有口服药物的片剂的报道;因而,本研究旨在研究sls打印对于药物制造的适用性。为此,选取了两种药用级热塑性聚合物,kollicoat ir和eudragit l100-55,分别具有速释和缓释特性,以便研究sls打印机的多功能性。每种聚合物均以三种不同有效成分浓度的对乙酰氨基酚来予以研究。为了促进烧结过程,向每种粉末制剂添加3 %的candurin® goldglanz。一共成功打印了六种固体制剂;3d打印的片剂坚固耐用,并且没有观察到药用物质降解迹象。
3、另外,kulinowski等人在“通过选择性激光烧结制造的复合增强型高载药量药物打印制剂的开发 —— 面向药物3d打印的适宜药用辅料探究(development ofcomposite, reinforced, highly drug-loaded pharmaceutical printletsmanufactured by selective laser sintering - in search of relevant excipientsfor pharmaceutical 3d printing)”,materials 2022, 15(6), 2142; https://doi.org/10.3390/ma15062142中描述了:通过选择性激光烧结(sls)来3d打印具有纯净、易碎、结晶型药物活性物质的高剂量片剂是可行的,但是不切实际。目前使用的药物辅料,包括聚合物,主要设计用于粉末压缩,以确保良好的机械特性。将这些辅料用于sls通常会导致打印片剂的机械特性差。为了克服这一问题,通过sls来制造由烧结碳染色聚酰胺和甲硝唑组成的复合片剂。借助于差示扫描量热法和红外光谱法对片剂进行表征,并且评估机械特性。研究表明,有必要明确3d打印的辅料要求,并且寻找合适于此的材料。
技术实现思路
1、因此,本发明的目的是提供一种片剂。
2、对于开头提到的类型的片剂,该目的通过如下方式来实现:片剂具有通过选择性激光烧结来彼此连接的多个前体材料颗粒,其中,前体材料颗粒具有带粒料颗粒直径的粒料颗粒以及包覆该粒料颗粒的带有层厚度的包覆层,其中,粒料颗粒具有药用物质,并且包覆层由具有热塑性材料的涂覆剂形成,其中,包覆层形成包覆层基质,粒料颗粒嵌入到该包覆层基质中。经此,能够制造载药量非常高的片剂,载药量大于40 %,优选地大于60 %,特别优选地大于80 %。
3、热塑性材料是指在特定温度范围内可以发生热塑性变形的材料。该过程是可逆的。这意味着:只要材料不因过热而发生热分解,就可以通过冷却和重新加热至熔融状态来重复该过程。适宜地,热塑性聚合物和/或脂质在这里称为热塑性材料。
4、在这种情况下,小颗粒状或球状的固体称为粒料颗粒,这些小颗粒状或球状的固体共同形成颗粒。
5、药物——也称为活性物质或药用物质——是在制造药物时用作药学活性成分的物质。通常,药用物质与一种或多种药用辅料相结合被加工成药物,但是有时也不使用辅料。
6、用于制造片剂的方法具有涂覆步骤和在涂覆步骤之后的增材制造步骤,其中,在涂覆步骤中,具有药用物质的粒料颗粒被涂覆具有热塑性材料的涂覆剂,以便产生前体材料颗粒,并且在增材制造步骤中,对具有多个前体材料颗粒的粉末状前体材料进行选择性激光烧结,以形成片剂。
7、优选地,该方法在用于制造片剂的设备上执行,其中,该设备具有前体材料制造装置和增材制造装置,其中,前体材料制造装置被设计为用于给具有药用物质的粒料颗粒涂覆具有热塑性材料的涂覆剂,以便产生前体材料颗粒,并且其中,增材制造装置被设计为通过选择性激光烧结来制造具有多个前体材料颗粒的粉末状前体材料。适宜地,前体材料制造装置与增材制造装置通过流体连接,以能够将前体材料从前体材料制造装置输送到增材制造装置。
8、粉末状前体材料具有多个前体材料颗粒,其中,每个前体材料颗粒具有带粒料颗粒直径的粒料颗粒,并且具有包覆该粒料颗粒的带有层厚度的包覆层,其中,粒料颗粒具有药用物质,并且包覆层由具有热塑性材料的涂覆剂形成。对于非球状粒料颗粒,相应粒料颗粒的等效直径也被视为粒料颗粒直径。在此,等效直径是不规则形状的粒料颗粒的尺寸的度量。该等效直径是根据不规则粒料颗粒的特性与规则形状的粒料颗粒的特性的比较来计算的。有利地,粉末状前体材料同时具有低堆积密度和大表面,使得能够吸收更多激光能量,并且前体材料颗粒在选择性激光烧结中连接以形成片剂。此外,有利的是:通过用热塑性材料进行涂覆步骤,从粒料颗粒产生与流动性和分布性(spreadability(扩散性))相关的特性得到改进的前体材料颗粒。这两种改进的特性对于实现增材制造步骤的薄粉末床层很重要。
9、在增材制造装置中,在增材制造步骤中,在第一步骤中将粉末状前体材料以薄层作为粉末床分布在增材制造装置的成型腔内的平台上。然后,将包含粉末状前体材料的粉末床预热到略低于热塑性材料熔点的温度,该粉末床具有多个前体材料颗粒。由此,粉末床的特定区域的温度能够进一步更容易被激光器提高,该激光器通过追踪片剂的形状使这些片剂固化。激光器扫描3d片剂模型的横截面,并且在此将粉末状前体材料加热至略低于或正好等于该熔点的温度,使得前体材料颗粒彼此机械熔接,并且形成固体片剂。通过涂覆到粒料颗粒上的、具有热塑性材料的包覆层对前体材料颗粒进行熔接特别有利,因为该前体材料颗粒,由于前体材料颗粒以及借此还有均匀涂覆到该前体材料颗粒上的包覆层的良好分布,在粉末床上均匀分布。由于未烧结的粉末状前体材料在打印过程中支撑片剂,所以片剂制造无需额外的支撑结构。平台随后下降一层进入成型腔,通常介于50 µm与200 µm之间。然后,针对每一层重复整个过程,直至片剂完成为止。
10、然后,在第二步骤中优选地对成型腔进行冷却,首先在增材制造装置内并且随后在设计为打印机的增材制造装置外,以便确保最佳的机械特性并且片剂无法变形。
11、在增材制造方法的第三步骤中,将成品片剂从成型腔中取出、分离并且去除多余的粉末状前体材料。多余的粉末状前体材料可以重复使用,并且片剂可以进行后处理。
12、通过该方法,能够制造载药量非常高的片剂,载药量大于40 %,优选地大于60 %,特别优选地大于80 %。
13、按照第一方法变体,该方法还具有造粒步骤,在该造粒步骤中,制造由多个粒料颗粒组成的粒料,其中,该造粒步骤在时间上在涂覆步骤之前进行。适宜地,该造粒步骤作为直接造粒工艺或立式造粒工艺或喷雾干燥工艺进行。在这种情况下,与前体材料制造装置相关的造粒装置适宜地被设计为挤出机(尤其是双螺杆挤出机)或立式造粒机或喷雾干燥机。优选地,在第一方法变体中,造粒装置布置在涂覆装置的上游。
14、在立式造粒(也称为高剪切造粒或湿法造粒)中,在添加液体造粒剂的情况下,通过旋转混合工具的高机械剪切作用,将各种粉末状原料形成较大的、分布均匀且非常致密的粒料颗粒。在高剪切造粒中,较大的粒料优选额外通过侧向布置的切碎器来被切碎。造粒剂尤其被设计为溶解的粘合剂或水-有机溶剂混合物。常用的粘合剂是水、聚乙烯吡咯烷酮、纤维素酯或明胶。
15、在喷雾干燥中,将粉末状原料溶解、乳化或分散在溶剂或载体材料的溶液中。然后将溶液、乳液、悬浮液或分散液雾化并且喷入干燥室,促进溶剂蒸发的热干燥气流流经该干燥室。在喷雾干燥中,所产生的粒料颗粒一方面在其粒料颗粒尺寸方面差异很大,并且另一方面,这些粒料颗粒的流动性较差。
16、根据第一方法变体的与此相关的另一有利的设计方案,在时间上,在造粒步骤与涂覆步骤之间进行筛分步骤,其中,对于涂覆步骤,产生具有单峰粒料颗粒尺寸分布的粒料。为了执行筛分步骤,前体材料制造装置具有筛分装置,在该筛分装置中,能够产生具有单峰粒料颗粒尺寸分布的粒料。与此相应地,前体材料制造装置的筛分装置适宜地布置在造粒装置的下游。由于在筛分步骤之后具有单峰粒料颗粒尺寸分布,在涂覆步骤中能够实现粒料颗粒的均匀涂覆。
17、为了涂覆具有多个粒料颗粒的粒料,前体材料制造装置具有涂覆装置,其中,涂覆装置适宜地被设计为流化床或喷射床或滚筒涂覆装置。
18、在第一方法变体中,涂覆步骤优选地作为滚筒涂覆工艺来进行,其中,粒料颗粒在旋转滚筒中以涂覆剂涂覆。在第一工艺方案中,涂覆步骤优选采用滚筒包衣工艺,其中颗粒在旋转滚筒中以涂覆剂涂覆。在滚筒涂覆工艺(也称为滚筒涂层或滚筒包衣(drumcoating))中,粒料颗粒在滚筒中被轻柔且受控地移动,并且在此被具有热塑性材料的包覆层包覆。这里重要的是:将涂覆剂尽可能均匀地分布在粒料颗粒上。这一点一方面通过相应的喷射设备来确保,并且另一方面通过具有多个粒料颗粒的粒料在滚筒中的均匀混合来确保。
19、在替代第一方法变体的第二方法变体中,该方法具有造粒步骤,在该造粒步骤中,制造由多个粒料颗粒组成的粒料,其中,该造粒步骤与涂覆步骤同时进行。尤其是,在此,与涂覆步骤同时进行的造粒步骤作为喷雾团聚工艺或喷雾造粒工艺来进行。在这种情况下,与前体材料制造装置相关的造粒装置适宜地被设计为流化床或喷射床装置。使用替代的第二方法变体的优点在于:对前体材料颗粒的涂覆与其造粒/团聚同时发生。
20、在喷雾团聚中,极小的粉末状原始颗粒在流化床中移动,并且被喷射粘合液,由此,在原始颗粒之间形成液桥,并且形成所谓的团聚物颗粒。在这种情况下,粘合液适宜地同时也是涂覆剂。由于在流化床中的喷雾团聚时动能小,在残留水分蒸发之后会形成具有多个内部毛细管的多孔结构,即空腔。硬化后的粘合液进一步强化了新结构。无尘、流动性良好的团聚物颗粒可以易于计量,并且可以进行最佳的进一步加工。在团聚过程中,精细分散的原始颗粒通过引入粘合液被转化为以粘结单元为形式的粒料颗粒。因此,团聚物颗粒随后称为粒料颗粒。与此相应地,在喷雾团聚中制造的具有多个团聚物颗粒的团聚物也称为颗粒。通过使用涂覆剂作为粘合液,团聚物颗粒在流化床或喷雾床中同时被涂覆。
21、在喷雾造粒中,能够有针对性地影响如粒度、残余水分和固体含量等参数,并且还可以设置粒料颗粒的各种产品特性。借助于喷雾造粒制造的粒料颗粒具有致密的表面结构和高堆积密度;由于其表面小,这些粒料颗粒吸湿性很低,即,几乎不吸收环境水分。此外,它们的流动性非常好,耐磨,耐喷淋,溶解性好,并且能够最佳地计量。因此,在流化床或喷射床中也对粒料颗粒同时进行涂覆。与团聚物相比,由喷雾造粒产生的粒料更致密且更坚硬。
22、有利地,在喷雾团聚工艺中或在喷雾造粒工艺中,在流化床或喷射床装置中制造前体材料,其中,预先加入颗粒,并且粒料颗粒被喷射涂覆剂。替代于此,在喷雾团聚工艺中或在喷雾造粒工艺中,在流化床或喷射床装置中制造前体材料,其中,将颗粒与涂覆剂一起作为溶液、乳液、悬浮液或熔融物引入流化床或喷射床装置中。
23、通过涂覆,通过涂覆功能性包覆层来有针对性地影响粒料颗粒的表面结构。在流化床和喷射床中进行涂覆是一种用于涂覆包覆层的有效涂覆工艺。涂覆中重要的是涂覆剂的非常均匀的涂覆。在流化床和喷射床装置中的涂覆可以以间歇操作或以连续过程来进行。
24、通过在涂覆步骤之前或与涂覆步骤同时进行的造粒步骤,能够在涂覆步骤中设置由前体材料颗粒尺寸、形貌和尺寸分布的适当平衡,该平衡在增材制造步骤中对于选择性激光烧结分别是所必需的。
25、原则上,对于前体材料颗粒,前体材料颗粒越大、越圆,并且这些前体材料颗粒的前体材料颗粒尺寸分布越单峰,前体材料颗粒的流动性就越好。决定流动性的重要参量主要是颗粒尺寸分布、颗粒形状、颗粒化学成分、水分含量和温度。流动性的度量是欧洲药典中列出的休止角方法(也称为休止角或摩擦角)和豪斯纳因子。颗粒的休止角是指颗粒能够倾倒而不发生沉降的相对于水平面的最大倾斜角度。豪斯纳因子是无量纲数,在此被计算为振实密度与堆积密度的比值,或者堆积体积与振实体积的比值。在豪斯纳因子为1.00-1.11时,粉末的流动行为被认为是“优良的”。随着豪斯纳因子的继续增加,流动行为变差,其中,高于1.60的值被认为是“不足的”。与此相应地,休止角小并且豪斯纳因子接近1的前体材料被评价为优选的前体材料。良好的流动性也有利于前体材料的分布性。
26、因此,对于选择性激光烧结,前体材料颗粒除了良好的流动性和分布性之外,还应该具有低的堆积密度和大的表面积,以便能够吸收更多激光能量并且能够在打印时熔合在一起形成固体片剂。因此,优选的是具有优选单峰前体材料颗粒尺寸分布的、小而圆的前体材料颗粒。与此相应地,前体材料颗粒优选地具有大于等于0.75的球形度,适宜地大于等于0.9的球形度,尤其是大于等于0.93的球形度。此外,特别优选地,前体材料颗粒具有20 µm和200 µm的前体材料颗粒直径,适宜地具有50 µm至150 µm的前体材料颗粒直径。在此,包覆层适宜地具有在0.1 µm至50 µm的范围内的层厚度,尤其是在5 µm至20 µm的范围内的层厚度。适宜地,前体材料颗粒所具有的在粒料颗粒直径与层厚度之比为2:1至15:1,尤其为2:1至10:1。
27、根据该方法的一个附加的有利的设计方案,流化床或喷射床装置具有带圆形横截面的工艺室和喷嘴装置,该喷嘴装置沿主喷射方向将涂覆剂喷射到工艺室中,其中,主喷射方向被设计得平行于工艺室的圆形横截面的切线,并且布置在该圆形横截面的一个弧段内,其弧段高度为横截面半径的30 %,并且其中,涂覆剂或具有涂覆剂的悬浮液通过喷嘴装置被喷入流化床或喷射床装置或者能够被喷入流化床或喷射床装置。为此,主喷射方向的一个方向分量平行于该切线就足够了。前述喷嘴装置也称为所谓的切向喷入的喷嘴装置,该喷嘴装置产生“切向喷射”。借助于具有热塑性材料的切向喷射的涂覆剂,实现涂覆剂在粒料颗粒上的非常均匀的涂覆,由此,在粒料颗粒上,基本上能够产生层厚度恒定的包覆层。除了切向喷射之外,涂覆剂还可以从下方喷射到工艺室中,作为“底部喷射”(其主喷射方向是沿着流化床或喷射床装置中的工艺气体的流动方向),并且可以从上方喷射到工艺室中,作为“顶部喷射”(其主要喷射方向与流化床或鼓风床装置中工艺气体的流动方向相反)。
28、具有热塑性材料的涂覆剂除了热塑性材料之外,还可以具有其他物质,如适宜地,溶剂;但是,该涂覆剂也可以仅由至少一种热塑性材料组成。
29、然而,有利地,所使用的涂覆剂除了热塑性材料之外,还具有溶剂。溶剂是一种能够溶解和在此稀释气体、液体或固体从而形成溶液的物质。经此,涂覆剂更容易雾化,并且因此更容易涂覆到粒料颗粒上。优选地,使用水和/或有机溶剂作为溶剂。适宜地,使用醇类、酮类、烷烃类和/或醚类,作为有机溶剂。水作为溶剂所具有的优点在于:与有机溶剂相比,它更便宜并且对环境危害更小。在涂覆步骤期间,溶剂蒸发或消散,原因在于:在涂覆步骤期间,加热的工艺气体在前体材料颗粒周围流动。
30、在该方法的一个进一步有利的设计方案中,使用热塑性聚合物或脂质,尤其是聚乙烯吡咯烷酮(pvp)、聚乙烯吡咯烷酮-醋酸乙烯酯共聚物(pvpva)、乙基纤维素(ec)、羟丙基纤维素(hpc)、羟丙基甲基纤维素(hpmc)或甲基丙烯酸酯类(eudragite),作为热塑性材料。顾名思义,热塑性材料具有热塑性特性,即,加热时软化、冷却时固化并且不发生化学变化。生物相容性材料,尤其是生物相容性聚合物或脂质,特别适用于该方法。
31、适宜地,片剂的制造使用具有多个前体材料颗粒的前体材料,其中,在增材制造步骤中,对前体材料颗粒进行选择性激光烧结来形成片剂。在这种情况下,高功率激光将材料、尤其是涂覆剂的热塑性材料烧结成实心结构,该实心结构基于片剂的3d模型。
32、在将粉末状前体材料选择性激光烧结成片剂的增材制造步骤中,在增材制造装置中,使用设计为选择性激光烧结打印机的粉末床熔融系统,其中,该粉末床熔融系统优选地具有至少一个激光单元,并且其中,该激光单元具有co2激光器或光纤激光器,使得适宜地使用co2激光器或光纤激光器来进行选择性激光烧结。在这种情况下,设计为选择性激光烧结打印机的粉末床熔融系统具有至少一个激光单元,其中,每个激光单元都具有扫描系统,该扫描系统由通过至少一个驱动单元控制的至少一个反射镜形成,使得激光单元的每条激光束将前体材料颗粒加热到或加热超过其熔点,以便使前体材料颗粒彼此连接。通过使用多个激光单元,能够使片剂的制造规模化,即,能够调整在单个增材制造步骤中制造的片剂数量。在该增材制造方法中,构成粉末床的前体材料颗粒的所选区域通过激光所引入的热能来彼此熔合或熔接。适宜地,对于选择性激光烧结,在使用co2激光器时,使用在14 w的功率下的为10600 nm的波长;在使用光纤激光器时,使用在10 w的功率下的为1064 nm的波长。co2激光器是基于电激发二氧化碳混合气体的气体激光器,并且具有优异的光束质量。相比之下,光纤激光器的效率大约高出30%。光纤激光器还具有更高的能量效率、更长的使用寿命和更紧凑的结构形状。
33、此外,增材制造装置适宜地被设计为:在保护气体气氛下,通过选择性激光烧结由前体材料制造片剂,其中,适宜地,能够使用氮气或氩气作为保护气体。
34、尤其是,片剂具有不同的前体材料颗粒,其中,不同的前体材料颗粒分别具有带不同药用物质的粒料颗粒。经此,不同的药用物质可以具有不同的释放曲线。
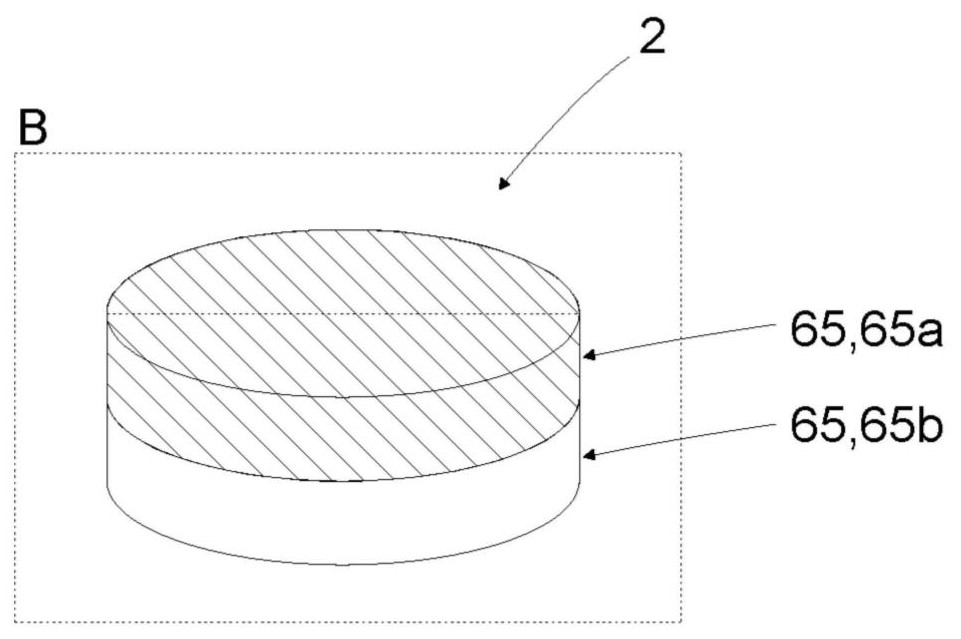
35、片剂具有由前体材料颗粒组成的多个前体材料层。关于这一点,有利的是,所述多个前体材料层中的前体材料层具有前体材料颗粒,该前体材料颗粒不同于与该前体材料层相邻的前体材料层的前体材料颗粒。通过该多个前体材料层,该片剂成为多层片剂。它们将不同的治疗剂量组合在单一给药形式中。还有利的是:每个前体材料层中所含的药用物质都可以配备不同的释放曲线。
36、此外,适宜地,前体材料层具有不同的堆积密度。因此,前体材料层更加致密,并且片剂本身更加紧凑并且更加稳定。
37、相应的片剂的特点还在于:该片剂具有辅料颗粒,其中,辅料颗粒具有带崩解颗粒直径的崩解颗粒,并且具有包覆崩解颗粒的、带有层厚度的包覆层,其中,崩解颗粒具有崩解剂,并且包覆层由具有热塑性材料的涂覆剂形成。经此,还能够有针对性地设定药用物质的释放曲线。
38、根据该片剂的另一个有利的设计方案,片剂具有至少一个毛细管通道,该毛细管通道被设计用于通过毛细作用将液体(例如尤其是胃液)输送到片剂内部。通过毛细管通道,同样可以调整和设置释放曲线。
39、根据该方法制造的片剂尤其可以在后处理步骤中用外壳层包覆,适宜地,该外壳层是耐胃液的。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com