
用于造口术器具的出口元件的制作方法
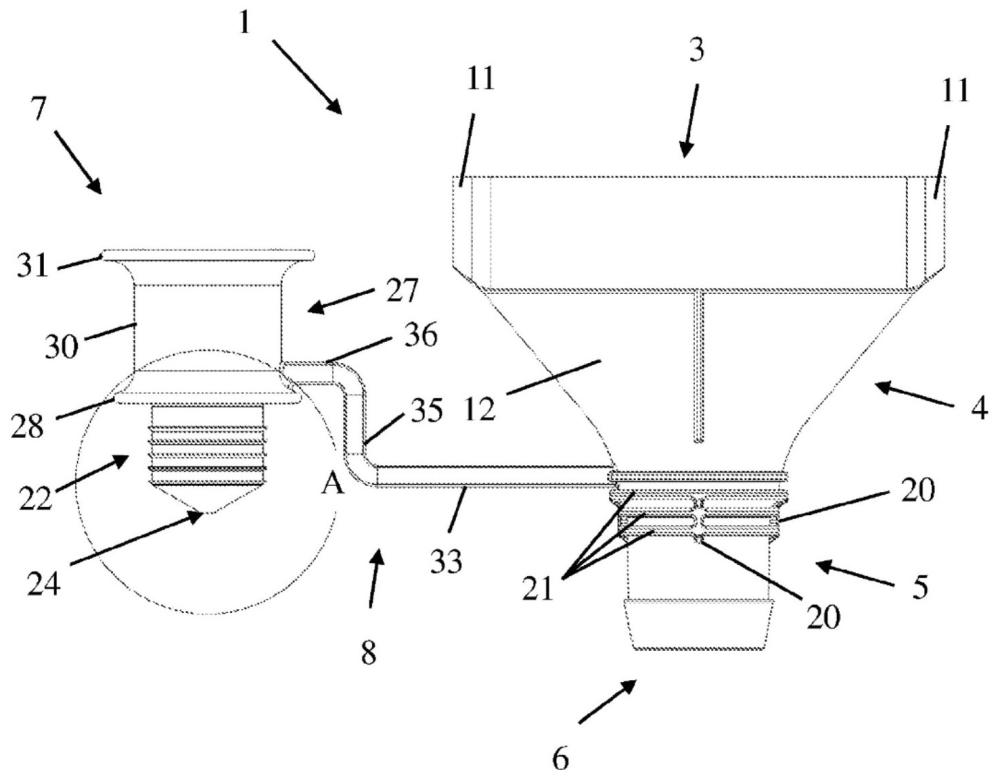
本发明涉及一种用于造口术器具的出口元件。特别地,本发明涉及回肠造口术器具和用于回肠造口术器具的引流的柔性出口元件。
背景技术:
1、造口术器具可设置有出口元件,用于从造口术器具的袋中引流出液体和半液体内容物,以便直接丢弃,或者经由附加器具如可附接到出口元件的引流袋处理。为了有助于引流,出口元件典型地设置在袋的底部,使得当需要时,重力驱动袋的内容物朝向出口元件并从出口元件流出。
2、这对于用于连接回肠造口术的回肠造口术器具尤其重要,回肠造口术是由小肠形成的造口。由于与小肠的连接,造口输出比从大肠形成的造口(结肠造口术)更频繁。此外,造口输出物具有高液体含量,并且通常是液体和较小固体块的混合物。
3、回肠造口术器具的出口元件通常需要与外部引流管和其他装置兼容,以便造口术器具可联接到它们,用于连续引流。这在患者经历回肠造口术的情况下尤其常见,因为输出可能频繁发生并且量较大。在晚上,这可能需要将出口元件连接到夜间引流袋,以确保正确处理造口输出物。像这样的与外部元件的连接要求出口元件相对刚性,以确保可建立安全的无泄漏连接。
4、设计用于回肠造口术的许多造口术器具的另一个要求是提供挤捏操作区。这是为了允许用户通过出口元件逐渐挤压和推动造口输出物,这通常被称为“挤捏疏通操作”。因此挤捏操作区需要相对柔性,以使用户能够容易地挤压内部的造口输出物。
5、虽然现有的出口元件可能是有效的,但在该领域仍需要进一步优化出口元件。在满足与外部引流装置连接所需的相对刚性部件要求和满足挤捏疏通操作所需的相对柔性部件要求两者间的平衡是对回肠造口术用途的出口元件的有效设计和制造的持续挑战。这导致一些现有装置使用不同的材料相互包覆成型,以形成具有正确物理特性的出口元件的不同部件/部分。
6、因此,本发明的目的是至少部分解决上述问题。
技术实现思路
1、在广义上,本发明涉及一种用于造口术器具的出口元件。出口元件可包括出口管,用于允许造口输出物离开造口术器具。出口元件可包括挤捏操作区,用于接收来自造口术器具的造口输出物并将其输送到出口管。挤捏操作区可包括相对柔性的相对壁,每个壁在朝向出口管的方向上变窄,用于朝向出口管挤捏造口输出物。出口管可以是相对刚性的,用于出口管到外部装置的安全/牢固流体连接。挤捏操作区和出口管可由相同的材料一体形成。
2、因此,在本发明的第一方面,提供一种用于造口术器具的出口元件,该出口元件包括用于允许造口输出物离开造口术器具的出口管,以及用于接收来自造口术器具的造口输出物并将其输送到出口管的挤捏操作区,其中挤捏操作区包括相对柔性的相对壁,每个壁在朝向出口管的方向上变窄,用于朝向出口管挤捏造口输出物,其中出口管是相对刚性的,用于出口管与外部装置的安全/牢固流体连接,并且其中挤捏操作区和出口管由相同的材料一体形成。
3、这里,关于挤捏操作区和出口管的壁的相对柔性和相对刚性的表述分别意味着挤捏操作区比(即相对于)出口管更具柔性,并且反过来说,出口管比(即相对于)挤捏操作区的壁更具刚性。有利的是,与出口管相比,挤捏操作区是相对柔性的。挤捏操作区的这样的物理形状有助于这一点,即其包括相对的壁,这些壁变窄,这在远离出口管的点处提供了与出口管相比相对弱的区域。相反,与挤捏操作区相比,出口管是相对刚性的。这可通过控制出口管的形状来实现,如下面更详细描述的。这使得出口元件能够一体形成,这降低了制造复杂性和成本。因此,出口元件由单个连续的材料件形成。在出口元件的不同部件之间可能不存在接合部或密封部。出口元件可以没有接合部。挤捏操作区和出口管是一体形成的,因此是单个连续的材料件,并且其间没有接合部。
4、这可以提高装置的寿命,因为在出口元件的不同部件之间不存在接合部。通过这样的一体形成的设计,克服了例如通过包覆成型而由多种不同材料和部件结合在一起形成的现有装置的问题即,该一体形成的设计令人惊讶地仍然提供了出口元件的不同部件所需的相对柔性。
5、第一方面的出口元件的可选特征如下所述。广义而言,这些特征中的任何一个或多个特征也适用于上述出口元件。这包括广义描述的出口元件的任意一个或多个可选特征,而不需要第一方面的出口元件的所有特征。
6、出口元件可具有肖氏a硬度。本文所述的肖氏a硬度优选根据标准astm d2240-15使用a型压脚测量。
7、出口元件可由肖氏a硬度为至少60的材料形成。这为出口元件尤其是出口管提供了基线水平的刚性,确保其保持足够的硬度以与外部引流装置形成牢固的无泄漏密封。出口元件可由肖氏a硬度为至少70或为至少80的材料形成。这可有助于增加硬度,从而为出口管与外部引流装置提供更牢固的密封连接。
8、出口元件可由肖氏a硬度不超过95的材料形成。这确保了材料保持足够的柔性,以允许挤捏操作区正常工作。出口元件可由肖氏a硬度不超过90的材料形成。这使得挤捏操作区更具柔性,更容易“挤捏”。
9、出口元件可具有85的肖氏a硬度。已经发现,这提供了最佳的材料特性,其中挤捏操作区易于挤捏,并且出口管还为外部引流装置提供了高度牢固的无泄漏密封。
10、出口元件可由肖氏a硬度为60至95的材料形成。出口元件可由肖氏a硬度为60至90的材料形成。出口元件可由肖氏a硬度为60至85的材料形成。出口元件可由肖氏a硬度为70至95的材料形成。出口元件可由肖氏a硬度为70至90的材料形成。出口元件可由肖氏a硬度为70至85的材料形成。出口元件可由肖氏a硬度为80至95的材料形成。出口元件可由肖氏a硬度为80至90的材料形成。出口元件可由肖氏a硬度为80至85的材料形成。出口元件可由肖氏a硬度为85至95的材料形成。出口元件可由肖氏a硬度为85至90的材料形成。这些不同的组合有助于改变出口元件的固有硬度,从而实现上述益处。
11、出口元件可由多种材料中的一种或多种形成,但是优选地,它由塑料材料形成。出口元件可由热塑性材料形成。出口元件可由聚合物形成。出口元件可由共聚物形成。因此,宽范围的塑料和聚合物可用于出口元件。例如乙烯乙酸乙烯酯(eva)、聚乙烯、低密度聚乙烯、热塑性聚氨酯和苯乙烯-乙烯-丁烯-苯乙烯塑料。
12、出口元件可包括乙烯-乙酸乙烯酯共聚物(eva)。这可提供最佳的材料特性,并且还可容易地熔接到造口术器具的袋壁上,该造口术器具的袋壁也可由相同或相似的材料形成。
13、出口元件中va的相对浓度可以如下选择。eva中的va浓度可以是至少15重量%。eva中的乙烯浓度可以不超过85重量%。已经发现,这些浓度可确保所形成的材料不会刚性太大而使挤捏操作区无法正常工作。eva中的va浓度可以是至少18重量%。eva中的乙烯浓度可以不超过82重量%。已经发现,这在期望更具柔性的挤捏操作区的情况下提供了最佳的刚性。
14、eva中的va浓度可以不超过32重量%。eva中的乙烯浓度可以是至少68重量%。已经发现,这些浓度可确保所形成的材料耐热,并且不会在过低的温度下熔化,以便在实践中使用,同时保持合适的刚性,以提供上述优点。eva中的va浓度可以不超过25重量%,或不超过20重量%。eva中的乙烯浓度可以为至少75重量%,或至少80重量%。这些浓度提供了更可靠的材料特性,对热不太敏感且更具刚性,以确保更牢固地附接到外部引流装置。
15、eva中的va浓度可以是18重量%。eva中的乙烯浓度可以是82重量%。已经发现这些浓度提供了特性的最佳平衡,其中出口元件耐高温,并且对于出口管和挤捏操作区具有刚性和柔性的最佳平衡。
16、eva中的va浓度可以是15重量%至32重量%。eva中的乙烯浓度可以是68重量%至85重量%。va浓度可以是15重量%至25重量%。eva中的乙烯浓度可以是75重量%至85重量%。eva中的va浓度可以是15重量%至20重量%。eva中的乙烯浓度可以是80重量%至85重量%。eva中的va浓度可以是18重量%至32重量%。eva中的乙烯浓度可以是68重量%至82重量%。eva中的va浓度可以是18重量%至25重量%。eva中的乙烯浓度可以是75重量%至82重量%。eva中的va浓度可以是18重量%至20重量%。eva中的乙烯浓度可以是80重量%至82重量%。这些不同的组合改变了共聚物的特性,以实现上述益处。
17、热塑性材料可包括熔体流动指数。熔体流动指数定义为在给定压力下十分钟内流经特定直径和长度的毛细管的聚合物质量。因此,熔体流动指数优选是熔体质量流动指数。本文所述材料的熔体流动指数优选根据标准astm d1238-10在190摄氏度和施加2.16千克质量体/砝码负荷下测量。
18、熔体流动指数可以是至少2.5克/10分钟。已经发现这在制造过程中提供了最佳的可加工性,并确保固化产品具有正确的机械特性。
19、熔体流动指数可不超过43克/10分钟。这可确保聚合物不会太易流动而不容易加工。熔体流动指数可不超过30克/10分钟。熔体流动指数可不超过20克/10分钟。熔体流动指数可不超过10克/10分钟。在一些实施例中,熔体流动指数可以是14克/10分钟。已经发现,一旦聚合物凝固,这些熔体流动指数会改善所得出口元件的最终材料特性。
20、熔体流动指数可以是2.5克/10分钟至43克/10分钟。熔体流动指数可以是2.5克/10分钟至30克/10分钟。熔体流动指数可以是2.5克/10分钟至20克/10分钟。熔体流动指数可以是2.5克/10分钟至10克/10分钟。这些不同的组合选择了如上所述的不同技术优势。
21、在一些实施例中,熔体流动指数在2.5克/10分钟至43克/10分钟范围内的材料可以是但不限于乙烯-乙酸乙烯酯共聚物(eva)、低密度聚乙烯(ldpe)或高密度聚乙烯(hdpe)。乙烯-乙酸乙烯酯共聚物可以是elvaxtm 450、elvaxtm 460、elvaxtm 550、elvaxtm660或exxon escorenetm ultra ld 726.07 eva树脂。
22、出口元件可具有延伸穿过其中的轴线。该轴线可在大致平行于通过出口元件的流体流的方向上延伸。该轴线可以相对于出口元件的管状横截面居中设置。该轴线旨在在使用中是大致竖直的。出口管可包括轴线。出口管和出口元件的轴线可以是平行的,并且优选是同轴的。
23、这些壁可以是片状的。这些壁可以是平面的。每个壁可包括限定壁表面的平面表面。壁可平行于出口元件的轴线延伸。壁可垂直于出口元件的轴线延伸。这优选地使得挤捏操作区在垂直于壁平面的方向上被挤压在一起时是相对柔性的。
24、壁可具有平行于出口元件的轴线测量的高度。壁可具有垂直于出口元件的轴线测量的宽度。高度和/或宽度可在壁的内侧面上测量。壁可具有垂直于它们的宽度和高度测量,优选垂直于每个壁的平面表面测量的厚度。出口管可具有在从出口元件的轴线垂直于出口元件的轴线延伸的径向方向上测量的厚度。
25、这些壁可分开一段距离,该距离等于在垂直于壁的方向上测量的出口管的宽度。因此,壁可具有与出口管宽度相同的间距。这些壁可具有基本恒定的间隔距离。这些壁可以彼此平行。这确保它们保持容易压在一起,并且造口输出物可以更容易地进入出口管。
26、出口元件可包括出口端。出口端可构造成允许造口输出物离开出口元件。出口端可设置在出口管的位于挤捏操作区远侧的一端处。
27、出口元件可包括入口端。入口端可构造成连接到造口术器具上。入口端可构造成接收来自造口术器具的造口输出物。入口端可大于出口端。入口端可包括比出口端更厚的壁。入口端可以是卵形的。入口端可具有透镜形状。入口端的长轴可以平行于造口术器具的壁设置,例如如下所述。入口端可构造成设置在造口术器具的两个袋壁之间。这可有助于确保造口输出物有效地流入出口元件,并且入口端是可靠的,并且不会变得容易与造口术器具分离。
28、壁的宽度可以至少是壁的间距。壁的最小宽度可以至少是壁的间距。壁可在出口管附近具有最小宽度。这有助于确保造口输出物可以有效地流入出口管。壁的最大宽度可以是壁间距的至少两倍。这些壁可在入口端附近具有最大宽度。壁的最小宽度可以不超过壁的最大宽度的50%,或者不超过40%。壁的最小宽度可以是壁的最大宽度的至少20%,或至少30%。壁的最小宽度可以是壁的最大宽度的约30-40%。壁的边缘可以朝着出口管渐缩。边缘可以是倾斜的边缘。这些壁可具有倒梯形的形状。这有助于提供造口输出物朝向出口管的有效挤捏。
29、壁的高度可以至少是壁的间距。壁的高度可大于壁的最小宽度。壁的高度可以不超过壁的最大宽度。壁的高度可以不超过壁的最大宽度的75%,或者不超过50%。这有助于确保壁在宽度和高度方向上都是柔性的,以允许挤捏操作区容易挤捏。
30、挤捏操作区可以是管状的。当沿着出口元件/出口管的轴线观察时,挤捏操作区可包括卵形横截面。挤捏操作区可包括基本恒定的短轴。挤捏操作区可包括变窄的长轴。这种形状有利地允许沿着挤捏操作区的短轴对挤捏操作区进行有效的挤压或挤捏,以促使造口输出物朝向出口管并离开出口元件。
31、挤捏操作区的长宽比可由挤捏操作区的长轴和短轴来限定。长轴可基本平行于壁并垂直于出口元件的轴线。短轴可垂直于出口元件的壁和轴线。挤捏操作区的长宽比(长轴:短轴)可以沿着出口元件变化。在挤捏操作区连接到出口管处,挤捏操作区的长宽比可以最小为1∶1。挤捏操作区的长宽比在入口端可以至少为2∶1。挤捏操作区的长宽比在入口端可以不超过4∶1,或者不超过3∶1。这有助于确保长宽比被控制以提供合适的挤捏操作区。
32、出口管的长宽比可垂直于出口管/出口元件的轴线测量。长宽比可以定义为在垂直于出口管轴线的两个正交方向上测量的出口管横截面的宽度比。出口管的长宽比可以小于挤捏操作区的长宽比。出口管的长宽比可以不超过3∶1,或者不超过2∶1。出口管的长宽比可以是1∶1。出口管的长宽比可以小于挤捏操作区的长宽比。也就是说,出口管的长宽比可以比挤捏操作区的长宽比更接近1∶1。有利的是,这些长宽比有助于确保出口管与挤捏操作区相比相对刚性,即使两者一体形成在一起并且具有相似的厚度亦是如此。
33、出口管可具有基本圆形的横截面。这可有助于确保出口管可提供与外部引流装置的牢固无泄漏过盈配合,就像被压缩一样,它可在所有方向上均匀地支承自身。
34、沿着出口管、例如从挤捏操作区到出口端,出口元件可包括基本恒定的内周长或内径。这有助于沿着出口管提供一致的机械特性,以有助于牢固地附接到外部引流装置。出口端的内部宽度或内径可以是至少1厘米,或至少1.2厘米或至少1.3厘米。出口端的内部宽度或内径可以不超过3厘米,或不超过2厘米,或不超过1.5厘米。优选地,出口端的内部宽度或内径可以是1.3厘米。这有助于为回肠造口术器具提供最佳尺寸的出口,并且可以处理包括固体和液体物质两者的典型的造口输出物。
35、可在挤捏操作区和出口管之间设置台阶部。该台阶部可包括相对较高管壁厚度的区域,例如与挤捏操作区和/或出口管相比。台阶部可以是倾斜的/成角度的。该台阶部可以朝着出口管变窄。该台阶部由此可在挤捏操作区和出口管之间提供相对刚性的区域。这有助于防止对挤捏操作区挤捏所施加的任何力导致出口管的不希望的变形以及潜在地危及出口管与外部引流装置的密封连接。
36、出口元件可包括限定管状出口元件沿其长度的厚度的管壁厚度。出口管的管壁厚度可与挤捏操作区的管壁厚度基本相同。在挤捏操作区,壁的厚度可限定管壁厚度。出口管的管壁厚度可在挤捏操作区的管壁厚度的50%以内,或者40%以内,或者30%以内。这确保了两个部件可通过模制/成型过程更有效和可靠地形成,而不会受到人为因素的影响。
37、管壁厚度可以不超过4毫米,或不超过3毫米,或者不超过2毫米。管壁厚度可以为至少0.5毫米或者至少1毫米。管壁厚度可在0.5毫米至4毫米的范围内。管壁厚度可在0.5毫米至3毫米的范围内。管壁厚度可在0.5毫米至2毫米的范围内。管壁厚度可在1毫米至4毫米的范围内。管壁厚度可在1毫米到3毫米的范围内。管壁厚度可在1毫米到2毫米的范围内。挤捏操作区的壁可具有如上与管壁厚度相关描述的厚度。这些厚度有助于确保可以选择正确的机械特性,并且有助于使用简单且成本效益高的原材料和制造工艺形成可靠的产品。
38、入口端可包括管状入口。管状入口可具有恒定的壁厚。管状入口可具有比挤捏操作区更大的壁厚。挤捏操作区可以比管状入口更具柔性。挤捏操作区的壁厚可以不超过管状入口的壁厚的95%,或者不超过管状入口的壁厚的90%。挤捏操作区的壁厚可以是管状入口的壁厚的至少70%,或者至少80%。这有助于确保挤捏操作区更具柔性,同时保持足够的强度而不会在使用过程中破裂,以及与管状入口的厚度足够相似,以减少制造过程中的人为因素。
39、管状入口的长度为至少2毫米,或为至少4毫米,或为至少6毫米,或至少为10毫米。管状入口的长度不超过20毫米,或不超过15毫米,或不超过10毫米。这有助于提供用于附接到造口术器具上的可靠区段,并使由于挤捏而对造口术器具的密封造成的任何潜在损害最小化,如下所述。
40、与挤捏操作区相比,入口端可包括相对较大的管壁厚度。入口端可包括比挤捏操作区的壁厚大至少50%、大至少100%或大至少150%的管壁厚。与挤捏操作区相比,入口端可以相对刚性。这有助于确保入口端为出口元件至造口术器具的袋的附接提供安全点/牢固点。
41、入口端可包括两个翼片。所述两个翼片可从入口端向外延伸。所述两个翼片可以平行于入口端的长轴延伸。所述两个翼片可以旨在在造口术器具的壁之间延伸。所述两个翼片可沿管状入口向下延伸。所述两个翼片可以是渐缩的。因此,所述两个翼片在造口术器具和出口元件之间提供了更强的密封连接。
42、出口元件可包括封闭元件,该封闭元件构造成可释放地封闭出口管的出口端,以阻止从造口术器具释放造口输出物。封闭元件可包括操纵元件。操纵元件可以是管状的。操纵元件可设置有开口。该开口可适于接收用户的指尖,以帮助封闭元件从出口管脱离。操纵元件可包括轴线。当封闭出口管时,出口管和操纵元件的轴线可以是平行的,并且优选是同轴的。
43、该开口可具有至少12毫米的直径/宽度。该宽度可以是在开口的相对两侧上的两点之间测量的最大宽度。这有助于确保开口足够大以足够多地容纳用户的指尖,从而允许更大的力从指尖传递到封闭元件。该开口可具有至少13毫米的直径/宽度。该尺寸是特别优选的,因为它对应了95%的成年男女手指均能超出的指部宽度,相关依据出自johnson等人发表于《斯堪的纳维亚职业卫生与环境杂志增刊》(sjweh suppl)2007年第3期,第26-32页的文献。发明人已经发现,这种尺寸非常适合由大多数用户进行操纵。
44、该开口的直径/宽度可不超过25毫米。该尺寸有助于确保操纵元件本身不会太大或者不会给造口术器具增加不必要的重量。它还允许大多数用户通过将他们的手指笔直地或成一定角度地楔入开口来操作操纵元件,而不需要施加很紧的抓握力。该开口可具有不超过20毫米的直径/宽度。该尺寸是优选的,因为其对应开口的直径/宽度不超过95%成年男女的手指宽度,相关依据出自johnson等人发表于《斯堪的纳维亚职业卫生与环境杂志增刊》(sjweh suppl)2007年第3期,第26-32页的文献。发明人已经发现,绝大多数用户能够以相对紧密的配合将他们的手指插入到开口中,这有助于他们以直观的方式施加力,而无需抓握操纵元件。开口的直径/宽度可以不超过15毫米。在这个尺寸下,大多数成年男性和50%的成年女性的手指宽度大于这个尺寸。有利的是,发明人已经发现这种尺寸有助于用户更好地操作操纵元件,因为可迫使他们的指尖进入其中,并利用手指的自然弹性以及开口的弹性(如果存在该弹性的话)来抓持操纵元件。
45、开口可具有12毫米至25毫米的直径/宽度。开口可具有13毫米至25毫米的直径/宽度。开口可具有12毫米至20毫米的直径/宽度。开口可具有13毫米至20毫米的直径/宽度。开口可具有12毫米至15毫米的直径/宽度。开口可具有13毫米至15毫米的直径/宽度。这些不同的组合有利地结合了上述不同范围的优点。该开口可具有13毫米的直径/宽度。已经发现,这在足够大以允许大多数人将他们的指尖的一部分插入到该开口中和足够小以确保大多数人可在他们的手指周围产生开口的夹持力而不需要手动抓握该操纵元件之间提供了最佳平衡。
46、上述尺寸还具有足够小的优点,使得用户可容易地将他们的手指跨开口放在开口上方,以将封闭元件推回与出口管/出口端接合。该开口的尺寸使得这可容易地完成,而指尖不会进入该开口,否则当用户收回他们的手指时,可能会导致封闭元件意外地脱离出口管。
47、操纵元件可以是可弹性变形的。操纵元件可由可弹性变形材料形成。操纵元件可构造成在指尖插入开口时弹性变形。例如,开口可从大致圆形弹性变形为大致卵形。该开口可构造成在指尖插入开口时弹性扩张。这提供了允许开口动态地改变尺寸以适应各种不同的指尖尺寸以及一旦指尖被接纳就主动地夹持指尖的益处。当与直径/宽度不超过25毫米、不超过20毫米或不超过15毫米的开口结合时,这些特征是最有益的。此外,由于用户的指尖横截面对于不同的用户通常是不同的,并且是卵形而不是圆形的,因此具有这些特征的开口将能够更好地顺应于指尖的形状。
48、封闭元件可包括止挡部。止挡部可构造成抵接出口管的出口端。这有助于控制封闭元件和出口管的相应定位,以确保有效封闭和容易打开。开口可与止挡部间隔开。因此,开口和止挡部可在平行于出口管轴线的方向上间隔开。操纵元件可从止挡部远离出口端延伸,并且优选延伸到开口。开口可与止挡部间隔开开口直径/宽度的至少三分之一的距离。这有助于提供间隔开的开口,使得用户的指尖可传递有效的力来移除封闭元件,例如需要远离出口管端部的力。开口可与止挡部间隔开开口直径/宽度的至少一半的距离。由于手指和/或开口的变形,这有助于更好地“夹持”用户的手指。开口可与止挡部间隔开开口直径/宽度的至少三分之二的距离。这可有助于确保开口与出口管充分间隔开,以降低当使用操纵元件打开出口元件时,造口术器具接触用户的泄漏风险。开口可与止挡部间隔开至少为开口直径/宽度的距离。这些较大的尺寸提供了增加夹持/抓握的进一步好处,而且在不看出口元件的情况下更容易定位操纵元件。
49、封闭元件可包括插塞。插塞可配置成被接收到出口管中。这为封闭元件通过推入配合或过盈配合来密封出口管端部提供一种简单且可靠的方式。
50、插塞可以是管状的。插塞可包括带帽端。这有助于提供简单有效的设计。
51、插塞可配置成抵靠出口管的内侧面密封。插塞可具有与出口管的内部形状相匹配的形状。插塞可包括比出口管的内周长稍大的外周长。因此,当出口元件被封闭元件封闭时,插塞和/或出口管的轻微变形可提供必要的力来实现过盈配合。出口管在出口端处可以是大致圆筒形的。插塞可以是大致圆筒形的。这种简单的形状进一步提供了旋转对称的优点,使得插塞更容易装配到出口管中。
52、插塞和操纵元件可以沿着封闭元件线性布置。因此,插塞和操纵元件沿着封闭元件依次布置。封闭元件的长度可被限定为从插塞的末梢到开口。插塞的末梢可由插塞的带帽端限定。插塞的长度可限定为从插塞的末梢到插塞的基部。操纵元件可附接到插塞的基部。操纵元件可直接附接到插塞的基部。这提供一种能够直观地使用插塞和操纵元件的简单结构,因为插塞实质上是操纵元件的延伸。因此,用户可通过将插塞插入出口管来封闭出口元件。
53、插塞可朝向带帽端会聚。插塞可朝向它的末梢会聚。插塞可包括会聚形状。这可使得出口元件更容易封闭,因为会聚形状可用于将插塞的其余部分引导到出口管中。
54、插塞可包括圆锥形端部。圆锥形端部可提供所述会聚形状。圆锥形端部可提供带帽端。这使得封闭更加容易,因为圆锥形形状有助于更高效地将插塞引导到出口元件中,并且还直观地提供了箭头形状以指导用户如何使用插塞。
55、插塞或圆锥形端部可在其末梢处包括稍尖/尖端/一个点。插塞可在其末梢处变钝。插塞在其末梢处可以是经倒圆的。插塞的会聚形状可以被截断。圆锥形端部可以被截断。不超过10%、不超过5%或不超过3%的会聚形状或圆锥形端部的面积可能被截断。会聚形状或圆锥形端部的至少0.5%或至少1%的面积可以被截断。截断部的宽度可不超过5毫米,或者不超过3毫米,或者不超过2毫米。截断部的宽度可以是至少0.5毫米或者至少1毫米。因此,带帽端可以不是尖的。这确保了插塞上没有尖锐点,同时由于整体会聚形状而保持了易用性。
56、插塞可包括一个或多个密封肋。所述一个或多个密封肋可配置成抵靠出口管的内侧面密封。因此,密封肋为插塞提供了额外的密封能力。所述一个或多个密封肋可从插塞的外侧面延伸。所述一个或多个密封肋可围绕插塞周向延伸,优选围绕插塞整圈地周向延伸。密封肋可以是密封环。这有助于确保它们在插塞和出口管之间提供流体紧密密封/不漏流体的密封。
57、插塞可包括沿着插塞的长度设置的一个或多个密封肋。插塞可包括两个或更多个密封肋,或者三个或更多个密封肋,或者四个或更多个密封肋。插塞可包括五个密封肋。这确保了高弹性和可靠的密封。在插塞包括两个或更多个密封肋的情况下,密封肋可具有从插塞开始测量的不同长度。密封肋沿插塞越靠近操纵元件就越长。出口管可在远离出口端的方向上变窄。密封肋的长度变化可与出口管的变窄相匹配。因此,密封肋和出口管的形状互补,以确保有效的密封并提高制造的容易程度。
58、密封肋可以沿着插塞的长度等距间隔开。密封肋可沿着具有恒定外周长的插塞区域设置。密封肋可间隔开以覆盖大约一半的插塞长度。这有助于将相邻肋的密封力均匀分散,以确保更好的密封。
59、密封肋可大致总体上靠近插塞的末梢布置。密封肋可总体上远离操纵元件布置。这有助于确保在离操纵元件一定距离处实现密封,以降低造口输出物泄漏到用户身上的可能性。
60、插塞可包括近侧密封肋。近侧密封肋可靠近插塞的末梢设置。近侧密封肋可围绕插塞的带帽端设置或设置在带帽端附近。近侧密封肋可围绕插塞的圆锥形端部的基部设置或设置在该基部附近设置。近侧密封肋可有助于在插塞周围提供第一层密封。近侧密封肋可在结构上由插塞的带帽端支承,或者优选地由插塞的圆锥形端部(如果存在)支承。这有助于提供额外的密封能力,并有助于减少插塞和出口管之间的造口输出物通道。在存在两个或更多个密封肋的情况下,近侧密封肋可以是最短的密封肋。
61、操纵元件可包括从开口延伸到操纵元件中的内孔。这为开口提供了额外的深度,以允许指尖更有效地抓持开口和/或更有效地被开口夹持。该内孔可以是圆筒形的。该内孔可从开口延伸穿过操纵元件的大部分长度。该内孔可从开口延伸穿过操纵元件的整个长度。操纵元件的长度可被限定为从开口到插塞。这可有助于允许操纵元件的侧面围绕开口弯曲和伸展,以更好地适应用户的指尖。该内孔可以延伸到止挡部。该内孔可以延伸穿过整个操纵元件。这可有助于允许用户将他们的手指插入到操纵元件中,并且更安全地操作操纵元件,而不需要紧紧地保持它。当操纵元件需要伸展以适应用户的手指时,它还提供了额外的弯曲。
62、该内孔可延伸到插塞中。该内孔可延伸封闭元件的基本上整个长度。该内孔可从开口延伸到封闭元件的带帽端。该内孔可从开口延伸到插塞的带帽端。当然,该内孔不会延伸穿过封闭元件的整个长度,因为否则它会为造口输出物提供通过封闭元件的通道。这有利地减少了封闭元件所需的材料,并且提供了易于注射成型而没有缺陷倾向的形状。
63、该内孔可包括在操纵元件和插塞之间的台阶部。该台阶部可对应于止挡部的位置。插塞可包括比操纵元件小的内周长(或内径)。这有助于提供一种简单而有效的方法来构造具有一体形成的止挡部/集成的止挡部的封闭元件。
64、封闭元件可包括壁。该壁可以是管状的。该壁可限定操纵元件的形状。该壁可限定插塞的形状。该壁可从带帽端延伸到开口。密封肋可从壁延伸。封闭元件可以是中空的。该壁在插塞上可具有基本恒定的厚度。该壁在操纵元件上可具有基本恒定的厚度。操纵元件中的壁可以比插塞中的壁厚。这可确保封闭元件易于制造,同时提供封闭元件所需的机械特性和其他特征。
65、封闭元件可包括邻近插塞的相对厚壁区域。插塞可具有小于相对厚壁区域的壁厚,例如插塞可具有相对厚壁区域厚度的不超过80%、不超过70%、不超过60%、不超过50%、不超过40%或不超过30%的厚度。相对厚壁区域可由止挡部提供。操纵元件的壁厚可大于插塞的壁厚。操纵元件的壁厚可以比插塞的壁厚大至少25%,大至少50%,大至少75%,或大至少100%。因此,为插塞提供了结构支承,以帮助确保它在使用过程中不容易塌陷,并确保密封肋有效地工作。
66、操纵元件可包括一个或多个凸缘。所述一个或多个凸缘可向外延伸。如此,所述一个或多个凸缘可从操纵元件的外表面延伸出。凸缘可从壁延伸。所述一个或多个凸缘可在垂直于操纵元件的轴线的方向上延伸出。在操纵元件具有管状形状的情况下,它可限定操纵元件的轴线。操纵元件的轴线可平行于其长度延伸。凸缘有利地提供了额外的特征,这些特征可容易地被抓握,以允许用户更好地操控操纵元件或者以更可控的方式向其施加力。
67、操纵元件可包括近侧凸缘。近侧凸缘可向外延伸。近侧凸缘可设置在操纵元件的端部处或靠近操纵元件的端部设置。近侧凸缘可围绕止挡部设置或靠近止挡部设置。当出口端被封闭元件封闭时,近侧凸缘可邻近或朝向/靠近出口管。有利的是,近侧凸缘有助于在使用中防止造口输出物泄漏到用户的手/手指上,因为它提供了阻挡泄漏的唇缘。它还在物理上有助于将手指从出口管分离,出口管在其外表面上可能包含造口输出物。
68、近侧凸缘可围绕止挡部定位。这确保了近侧凸缘有效地界定了操纵元件终止的位置和出口管将沿着封闭元件到达的位置。这有助于用户确保他们不会意外接触到出口管。
69、操纵元件可包括远侧凸缘。远侧凸缘可向外延伸。远侧凸缘可围绕开口设置或靠近开口设置。远侧凸缘有利地提供这样一种元件,即用户可使用该元件来帮助施加远离出口管的力,以从出口端移除封闭元件。此外,远侧凸缘可在开口周围提供一个区域,该区域与操纵元件的中间区段相比柔性较小。这可能是内孔延伸到操纵元件中的情况。这意味着用户可将他们的指尖插入穿过开口,然后开口将为用户移开他们的指尖提供额外的阻力。这允许更好的控制和更大的力被传递到操纵元件以从出口端移除封闭元件。
70、操纵元件可以是圆筒形的。操纵元件可包括中间区段。中间区段可包括直壁。操纵元件可在中间区段的两端上均设置有凸缘,例如近侧凸缘和远侧凸缘。由于上述原因,这种结构提供一种简单有效的操纵元件。
71、操纵元件可向外弯曲以与一个或多个凸缘汇合。优选地,操纵元件可向外弯曲以与每个凸缘汇合。操纵元件可向外弯曲以与近侧凸缘汇合。操纵元件可向外弯曲以与远侧凸缘汇合。因此,操纵元件的两侧可以没有尖角。这为操纵元件提供了更光滑的外观和感觉,并且当抓持操纵元件的侧面时,有助于它适配用户的手指。操纵元件可向外弯曲以与近侧凸缘和远侧凸缘汇合。这有助于沿着操纵元件的侧面提供“u”形,其能更自然地接收手指的轮廓。
72、出口元件可包括连接器。连接器可以将封闭元件连接到出口管。连接器可构造成当封闭元件没有封闭出口端时防止封闭元件和出口管分离。这有助于确保封闭元件不会丢失或变得不可被用户接近。这也有助于丢弃或回收,因为出口元件的部件保持在一起。
73、连接器可包括横向臂。横向臂可在连接器位置从出口管延伸。横向臂可以垂直于出口管的轴线延伸。横向臂的长度可以至少是沿着出口管的轴线在连接器位置和出口端之间的距离。因此,横向臂有助于封闭元件移动到其能够封闭出口端的位置。此外,当封闭元件没有封闭出口端时,它有助于将封闭元件与出口端分开,以确保封闭元件不会阻塞离开造口术器具的造口输出物或出口端与其它装置的连接。
74、从连接器位置到出口端的距离可与插塞的长度基本相同。这有助于通过在装配过程中保持与轴向端对准来确保插塞更容易地装配到出口端中。
75、连接器可包括弯曲区段。弯曲区段可从封闭元件延伸。弯曲区段可连接到横向臂远离出口管的端部。弯曲区段可包括平行于出口管的轴线延伸的轴向臂。弯曲区段可包括垂直于出口管的轴线延伸的第二横向臂。第二横向臂可以连接到封闭元件。轴向臂可以将横向臂连接到第二横向臂。连接器可以是s形的。轴向臂可以比横向臂短。第二横向臂可比轴向臂短。如上所述,弯曲区段可以保持封闭元件轴向远离出口端。这有助于确保它不会接触到造口输出物,并且在不封闭出口端时不会碍事。此外,臂的尺寸被进一步控制以提供这些益处。
76、连接器可在平行于入口端长轴的方向上延伸。连接器可以旨在平行于造口术器具的壁延伸。一旦出口元件附接到造口术器具上,这有助于为造口术器具提供更紧凑的形状。
77、出口管可包括一个或多个内部脊。出口管可包括两个内部脊。脊可从出口管的内表面向内延伸。脊可构造成抵靠插塞密封。脊可构造成与插塞的密封肋相配合。脊可围绕出口管的圆周延伸,优选围绕出口管的整个圆周延伸。这有助于提供额外的密封作用。
78、出口管可配置成连接到外部引流装置,例如外部管。出口管可配置成在出口管内部接收外部引流装置。在这种情况下,外部引流装置的横截面尺寸/形状可对应于插塞的横截面尺寸/形状。出口元件可设置有能接纳在出口管中的适配器,并提供比出口管小的适配器出口。适配器可以是大致环形的。这有助于出口管内部的较小装置的方便附接。
79、出口管可配置成围绕出口管接收外部引流装置。出口端可以是渐缩的。出口端可包括渐缩区段。这可以帮助出口管插入外部引流装置。
80、出口管可提供供造口输出物在出口管和连接的外部引流装置之间排出的曲折的路径。这确保液体/造口输出物不太可能泄漏。
81、出口元件的一个或多个特征可通过一个或多个加强肋形成在出口管上。这些优选地可被添加以提高出口管的结构强度。肋可具有基本恒定的厚度。肋可以形成在出口管的表面上。这可有助于确保以较低的制造缺陷风险来模制/成型特征。所述一个或多个肋可包括围绕出口管的圆周延伸的周向肋。优选地,出口元件可包括四个周向肋。在存在两个或更多个周向肋的情况下,它们可以沿着出口管的长度等距间隔开。连接器位置可设置在一个周向肋中,该一个周向肋优选地是离出口端最远的周向肋。所述一个或多个肋可包括沿着出口管的轴线延伸的轴向肋。倒角边缘可由一个或多个肋、例如两个或更多个间隔开的轴向肋、优选四个间隔开的轴向肋提供。
82、所述一个或多个加强肋可在沿着出口管的轴线的方向上与出口端间隔开。所述一个或多个加强肋可在沿着出口管的轴线的方向上与渐缩区段间隔开。凹陷区段可设置在渐缩区段和所述一个或多个加强肋之间。凹陷区段可以是基本上圆筒形的。凹陷区段可具有恒定的外径。凹陷区段可提供用于接收外部引流装置的连接器的区域。出口端可通过唇缘与凹陷区段间隔开。出口端可朝向唇缘变宽。唇缘可包括在出口管的外部轮廓中向内的台阶部。唇缘可构成出口管外径的至少10%的缩减。该台阶部可构造成防止外部引流装置的连接器从出口管滑落。凹陷区段可具有约7毫米的长度。唇缘可设置在渐缩区段和凹陷区段之间。因此,凹陷区段和唇缘有助于确保外部引流装置能够有效地附接到出口管。
83、在本发明的另一个主要方面,提供一种包括出口元件的造口术器具。出口元件可以是上面广义描述的出口元件,并且可具有这里描述的出口元件的任何特征。
84、因此,在本发明的第二方面,提供一种造口术器具,其包括上述第一方面的出口元件。
85、也就是说,根据本发明的第二方面,提供一种包括出口元件的造口术器具,其中出口元件包括用于允许造口输出物离开造口术器具的出口管,以及用于接收来自造口术器具的造口输出物并将其输送到出口管的挤捏操作区,其中挤捏操作区包括相对柔性的相对壁,每个壁在朝向出口管的方向上变窄,用于朝向出口管挤捏造口输出物,其中出口管相对刚性,用于出口管与外部装置的牢固流体连接,并且其中挤捏操作区和出口管由相同材料一体形成。
86、造口术器具可以是回肠造口术器具。也就是说,造口术器具可包括使其特别适用于回肠造口术的特征。例如,它可包括如上所述的挤捏操作区。对于主要/专门容纳液体输出物(尿液)的泌尿造口袋来说,挤捏操作区不是必需的,对于主要容纳固体输出物的结肠造口袋来说,挤捏操作区也不是有用的,所述固体输出物通常不能从相对较小直径的管中“挤捏出”。如本领域技术人员所知,可引流的结肠造口袋通常具有与造口术器具的袋壁一体形成的引流管/引流部,该引流管可被拉开以产生更大的出口端,例如在7厘米宽的范围内,该宽度远大于回肠造口术器具中使用的出口端,该回肠造口术器具中使用的出口端的宽度可为1厘米至2厘米。
87、造口术器具可以是高输出回肠造口术器具。也就是说,造口术器具可包括使其特别适合于高输出回肠造口术的特征。例如,它可具有至少500 ml的容量,并且它可具有高达1 l的容量。通过使用第一方面的出口元件,回肠造口术器具能更容易且更卫生地引流,并且另外保持容易连接到外部引流设备,例如对回肠造口术患者来说很重要的夜袋。
88、造口术器具可包括两个袋壁。所述两个袋壁可围绕它们的周边密封连接以形成袋。出口元件可设置在袋的底部。出口元件可设置在所述两个袋壁之间。所述两个袋壁可密封连接到出口元件的外侧面,优选围绕入口端/管状入口密封连接到出口元件的外侧面。这有助于提供造口输出物进入并穿过出口元件的有效引流。
89、造口术器具可包括两个袋壁。所述两个袋壁可围绕它们的周边密封连接以形成袋。出口元件可布置成引流出袋的内容物。出口元件可构造成接收来自袋的造口输出物。出口元件可设置在袋的底部或靠近袋的底部设置。出口元件可设置在所述两个袋壁之间。所述两个袋壁可密封连接到出口元件的外侧面,优选围绕入口端/管状入口密封连接到出口元件的外侧面。这有助于提供造口输出物进入并穿过出口元件的有效引流。
90、所述两个袋壁可由塑料材料例如热塑性材料,例如热塑性弹性体形成。所述两个袋壁可各自由多层材料形成。所述两个袋壁可由聚偏二氯乙烯(pvdc)、eva、va或其组合形成。优选地,袋壁和出口元件由可熔接在一起的材料形成。例如,可以热熔接在一起的材料。这有助于提供简单的结构,而不需要不必要的使用粘合剂或其他附接装置。此外,当出口元件由相同或相似的材料形成时,它可确保出口元件可容易地彼此熔接。
91、所述两个袋壁可包括前壁和后壁。前壁可布置成在使用时背向用户。后壁可布置成在使用中面向用户。
92、后壁可包括造口入口。造口入口可构造成接收用户的造口。后壁可包括粘性薄片。该薄片可构造成将造口术器具附着到用户的身体上。薄片可围绕造口入口设置。因此,薄片可以是环形的。薄片可包含水状胶体粘合剂。薄片可直接附接至后壁。在多个其他实施例中,可在薄片和后壁之间提供相对刚性的盘。这可有助于提供刚性物体,以帮助薄片粘附到身体上。
93、后壁可包括联接元件。联接元件可构造成附接到设置在独立基板上的相应联接元件。基板可包括薄片。这样,造口术器具可以是两件式造口术器具。
94、造口术器具可包括通气口。通气口可设置在前壁上。通气口可构造成允许气体离开造口术器具。通气口可包括除臭过滤器,例如碳过滤器。这有助于确保造口术器具不会因气体而膨胀。
95、在广义上,本发明还涉及一种形成出口元件的方法。
96、因此,在本发明的第三方面,提供一种形成用于造口术器具的出口元件的方法,该出口元件包括用于允许造口输出物离开造口术器具的出口管,以及用于接收来自造口术器具的造口输出物并将其输送到出口管的挤捏操作区,其中挤捏操作区在朝向出口管的方向上变窄,并且相对柔性以允许朝向出口管挤捏造口输出物,其中出口管相对刚性以允许连接到外部装置,并且该方法包括在单个成型步骤中将挤捏操作区和出口管成型在一起。
97、有利的是,单个成型步骤产生了一体形成的出口元件。这比在两个或更多个不同步骤中形成出口元件的其他技术(例如不同部件的包覆成型或熔接在一起)更简单。这些其它技术导致出口元件不是一体形成的,并且包括不同的材料和/或出口管与挤捏操作区之间的接合部。这使得制造更加困难和昂贵,因为不同的材料需要分别采购,并且需要针对两种材料优化制造程序。
98、该方法可包括混合聚乙烯和乙酸乙烯酯(va)。该方法可包括通过向聚乙烯中加入va来形成共聚物。
99、该方法可包括加热熔体流动指数为2.5克/10分钟至43克/10分钟的热塑性材料以形成熔体。熔体可以是熔化的热塑性材料。
100、该方法可包括使用熔体来成型出口元件。
101、成型步骤可包括注射成型。这是优选的,因为它允许以低成本进行简单且可重复的成型。
102、该方法可以是制造第一方面的出口元件的方法。
103、该方法可包括提供造口术器具的两个袋壁。该方法可包括通过将所述两个壁的周边密封连接在一起来形成袋。该方法可包括将所述两个袋壁与设置在袋底部的出口元件密封连接在一起。出口元件可熔接到袋壁上,同时袋壁彼此熔接。这为制造造口术器具提供一种简单而可靠的方法。
104、因此,该方法可以是制造造口术器具的方法。造口术器具可以是上述本发明第二方面的造口术器具。
105、该方法可包括将造口术器具围绕造口附接到用户身体上。该方法可包括对造口术器具进行引流。该方法可包括将指尖插入开口中,并将封闭元件从出口管脱离。该方法可包括将外部引流装置连接到出口管。如上所述,本发明因此包括使用第二方面的造口术器具的方法。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com