
一种油气井射孔用后效粒子及其制备方法与流程
本发明涉及油气井射孔后效材料,尤其涉及一种油气井射孔用后效粒子及其制备方法。
背景技术:
1、油气井套管固井完井后,通常需要通过聚能射孔在套管、水泥环和近井地层中形成孔道,使井筒与储层连通。射孔孔道的深度、孔径、孔壁压实带和孔内碎屑状态会影响近井地带渗流能力,尤其在低孔、低渗或受污染储层中,单纯依靠射流穿孔往往难以有效解除孔道末端堵塞和孔壁压实带。为改善射孔后的近井导流条件,已有技术提出在射孔过程中引入后效体、反应性颗粒或高能材料,使其随射流或射孔过程进入孔道,并在孔道内发生二次作用。
2、专利cn104447147a公开了一种油气井射孔用后效体颗粒制剂及制备方法,其按氧化剂、燃烧剂、燃烧调节剂、粘合剂、功能添加剂和溶剂组织配方,并采用直接混合与包覆混合工艺制粒。该方案已经给出了银粉、硼粉、三氧化二锑、硅酸镁、二氧化钛和钽粉等常规组分的选择空间,但其重点在含能组分搭配和常规包覆成粒,对颗粒在压装阶段、射流携带阶段和进入孔道后的破膜时机之间的匹配控制仍缺少细化。若颗粒胶结强度偏低,可能在压装或孔口附近提前破碎;若胶结强度偏高,又可能进入孔道后破膜不足。
3、专利cn114458269a公开了一种提高中高渗油气藏产能的射孔完井方法,其在聚能射孔技术基础上引入高能粒子二次做功,利用射流将高能粒子带入孔道后扩大孔容、诱导裂缝。该方案强调高能粒子在完井方法中的作用,但对于高能粒子自身如何通过可重复的制备工艺获得合适的包覆层强度、残留溶剂含量和延时触发范围,并未给出细化控制手段。
4、专利cn108955404b公开了一种油气井射孔压裂用超能装药及制备方法,其采用粘结剂、活性燃烧剂、引发剂、稀释剂和工艺添加剂,经预混、固液混合、浇注和固化制得装药。该类装药方案更关注整体装药点火和燃烧稳定性,而颗粒型后效材料还需要同时控制粉体混合、溶剂挥发、表面包覆、粒度筛分和压装完整性。由此可见,现有技术仍需要一种能够在制备阶段调节颗粒表面胶膜状态,使其在压装和携带过程中不易提前破碎,并在进入孔道后更容易在目标位置破膜释能的油气井射孔用后效粒子。
技术实现思路
1、有鉴于此,本发明的目的在于提出一种油气井射孔用后效粒子及其制备方法,以解决现有后效颗粒难以同时满足压装完整、孔口外不提前破膜和进入孔道后及时破膜释能的要求,导致后效作用位置分散或孔道内释能不足的问题。
2、为实现上述目的,本发明提供如下技术方案:一种油气井射孔用后效粒子,包括复合粉体和包覆于所述复合粉体表面的热塑性复合胶膜;所述复合粉体包括主金属粉和功能调节剂;以所述主金属粉总质量为100%计,所述主金属粉由钨粉50.0%~55.0%、钛粉19.0%~23.0%、铝粉15.0%~18.0%和铋粉9.0%~11.0%组成,且所述钨粉、钛粉、铝粉和铋粉的质量百分比合计为100%;所述功能调节剂的质量为所述主金属粉总质量的2.0%~7.0%;所述功能调节剂包括燃烧调节组分、辅助燃烧组分和功能添加组分中的至少两组,所述燃烧调节组分选自三氧化二锑和硅酸镁中的至少一种,所述辅助燃烧组分选自银粉和硼粉中的至少一种,所述功能添加组分选自二氧化钛和钽粉中的至少一种;所述热塑性复合胶膜包括低分子量萜烯酚醛热塑性树脂a和高分子量聚酯型热塑性聚氨酯胶粘剂b,所述树脂a与所述胶粘剂b的质量比为0.32~0.55:1,所述热塑性复合胶膜总质量占干燥后效粒子总质量的5.0%~7.0%;所述热塑性复合胶膜为经所述聚酯型热塑性聚氨酯胶粘剂b的乙酸乙酯底胶液对所述复合粉体预润湿、控制预润湿湿料中乙酸乙酯残留量为所述复合粉体质量的3.5%~5.5%后,再使所述树脂a按a1段和a2段分段参与包覆形成;所述后效粒子的粒度为12~20目,单粒压碎强度为26~38n,乙酸乙酯残留量为0.20%~0.50%。
3、进一步地,所述钨粉的纯度不低于99.5%,d50为6~10μm,d90不大于22μm;所述钛粉的纯度不低于99.2%,d50为10~14μm,d90不大于32μm;所述铝粉的纯度不低于99.0%,d50为5~9μm,d90不大于22μm;所述铋粉的纯度不低于99.5%,d50为12~18μm,d90不大于38μm。
4、进一步地,所述树脂a的数均分子量为700~1200,羟值为35~65mgkoh/g;所述胶粘剂b为聚酯型热塑性聚氨酯胶粘剂,数均分子量为60000~100000,邵氏硬度为80~90a;所述树脂a包括a1段和a2段,其中a1段占树脂a总质量的25%~40%,a2段占树脂a总质量的60%~75%。
5、进一步地,所述后效粒子按以下方法测得的延时触发时间为0.03~0.08s:将6.0g后效粒子压装于与射孔弹前端配套的后效体壳体中,在不改变射孔弹装药结构和起爆结构的条件下进行地面模拟射孔,以射孔弹出口平面为时间零点,采用高速摄像机和光电传感器记录首个破膜或释能信号;所述后效粒子按18mpa压力压装、保压8s并以2s卸压后,12~20目完整粒子的质量占拆解回收粒子质量的比例不低于89.0%。
6、本发明还提供上述油气井射孔用后效粒子的制备方法,包括以下步骤:将钨粉、钛粉、铝粉、铋粉和功能调节剂干燥后混合,得到复合粉体;采用聚酯型热塑性聚氨酯胶粘剂b的乙酸乙酯底胶液对所述复合粉体进行预润湿并脱除部分乙酸乙酯,得到预润湿湿料;向所述预润湿湿料中加入树脂a的a1段树脂液并脱除部分乙酸乙酯,得到a1处理湿料;将树脂a的a2段和胶粘剂b共同溶解形成主包覆胶液,将所述主包覆胶液滴加至所述a1处理湿料中并脱除部分乙酸乙酯,得到包覆湿料;将所述包覆湿料制粒、分段干燥并筛分,得到所述油气井射孔用后效粒子。
7、进一步地,所述乙酸乙酯底胶液的固含量为3.5%~6.0%,预润湿温度为42~52℃,搅拌速度为300~550r/min,接触时间为30~60min;对所述复合粉体进行预润湿后,在-0.03~-0.05mpa下脱除乙酸乙酯,使湿料中残留乙酸乙酯占复合粉体质量的3.5%~5.5%。
8、进一步地,所述a1段树脂液通过将树脂a的a1段加入乙酸乙酯中并在52~58℃、480~520r/min条件下搅拌30~35min制得;所述主包覆胶液通过将树脂a的a2段、胶粘剂b和乙酸乙酯在62~66℃、680~720r/min条件下搅拌90~100min制得;所述主包覆胶液的滴加温度为50~54℃,搅拌速度为460~520r/min,滴加时间为45~75min,滴加结束后继续搅拌30~40min。
9、进一步地,所述分段干燥包括在25℃、风速0.5m/s条件下干燥30~35min,在35℃热风条件下干燥80~100min,以及在45℃、-0.085mpa条件下真空干燥4~4.5h;所述筛分包括先过12目筛,再取20目筛上物。
10、本发明还提供上述油气井射孔用后效粒子在油气井射孔后效体中的用途,所述后效粒子以每个后效体6.0g的装填量压装于射孔弹前端配套的后效体壳体中。
11、与现有技术相比,本发明至少具有以下有益效果:
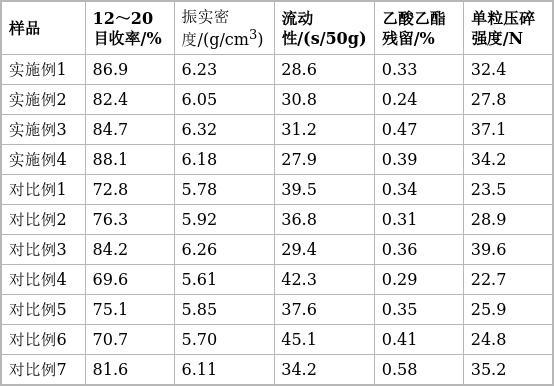
12、本发明在主包覆前采用固含量为3.5%~6.0%的聚酯型热塑性聚氨酯胶粘剂乙酸乙酯底胶液对复合粉体进行预润湿,并在预润湿后控制湿料中乙酸乙酯残留量为复合粉体质量的3.5%~5.5%。该处理使复合粉体在进入主包覆阶段前先具有一定表面润湿状态,有利于降低后续胶液局部富集和局部裸露的概率。与取消预润湿的对比例1相比,实施例1的12~20目收率由72.8%提高至86.9%,压装后完整率由78.8%提高至94.6%。
13、本发明将低分子量萜烯酚醛热塑性树脂a与高分子量聚酯型热塑性聚氨酯胶粘剂b组合形成热塑性复合胶膜,并限定a/b质量比为0.32~0.55:1、胶膜总质量占干燥后效粒子总质量的5.0%~7.0%,有利于使胶膜在压装时保持整体性,并在射流携带和孔道碰撞过程中发生破膜。与实施例1相比,对比例3不使用树脂a时压装后完整率虽为97.3%,但延时触发时间延长至0.104s、孔道内释能集中度降至51.2%;对比例4将a/b提高至0.75:1后,孔口外提前破膜率升至24.6%。
14、本发明将树脂a分为a1段和a2段加入,使a1段在预润湿及第一次脱溶后与湿料接触,a2段与胶粘剂b共同作为主包覆胶液滴加。与树脂a不分段加入的对比例5相比,实施例1的12~20目收率由75.1%提高至86.9%,压装后完整率由83.7%提高至94.6%,孔口外提前破膜率由15.7%降低至5.8%,表明该分段加入方式有利于改善成粒和压装完整性,并减少颗粒在进入孔道前提前破膜。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com