
一种低密度高强度碳/碳复合材料及其制备方法
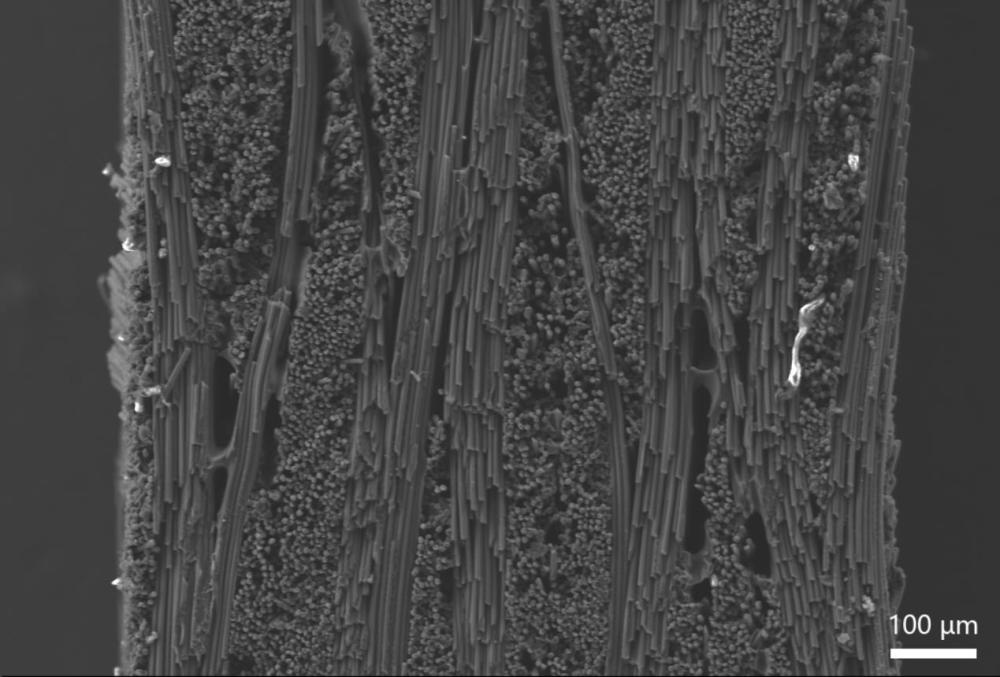
本发明属于复合材料制备,涉及一种低密度高强度碳/碳复合材料及其制备方法。
背景技术:
1、碳/碳复合材料是以碳纤维及其织物为增强体、以热解碳或树脂碳等碳质材料为基体的高性能复合材料,自20世纪50年代末问世以来,凭借其独特的性能优势在航空航天、军事装备和高端民用领域占据了不可替代的地位。该材料兼具石墨材料的诸多特性,同时与石墨相比具有质量更轻、耐烧蚀性更好、抗热冲击性能更优、损伤容限更高以及高温强度保持率高等突出特点,能够同时实现导电、导热、隔热和保温等多种功能。正是这些在轻量化、耐高温、抗热冲击和减摩耐磨等方面的综合优势,使得碳/碳复合材料被公认为最有发展前途的超高温结构材料之一,已广泛应用于固体火箭发动机喷管、航天飞机热防护结构、飞机刹车装置、航空发动机热端部件以及光伏热场材料等关键领域。
2、碳/碳复合材料的优异性能依赖于其复杂的制备工艺,目前主流的致密化工艺主要有化学气相渗透法(cvi)、液相浸渍碳化法(pip)和模压工艺等,其中化学气相渗透法占据主导地位。化学气相渗透法是以甲烷、丙烷等烃类气体为碳源前驱体,在高温下使气体热解并在碳纤维预制体的孔隙内部沉积热解碳基体,这一工艺对纤维无机械损伤,能够很好地保持增强体结构的完整性和高强度的发挥,同时沉积过程碳基体不发生收缩,界面结合质量良好。然而化学气相渗透法受气体扩散控制,沉积速率较慢,生产周期普遍为数百至上千小时,单次增密效果有限且难以完全消除封闭孔隙,制备所得制品的密度偏低且易产生密度梯度。如专利公开号cn119372567a的中国专利公开了一种2.5d机织碳纤维预制体增强zr基复合材料及其制备方法。该方法以2.5d机织碳纤维预制体作为增强体,以陶瓷颗粒和树脂为原料配制溶液,随后采用树脂/陶瓷溶液浸渍低密度c/pyc复合材料,经浸渍-碳化-反应熔渗制备致密的zr基复合材料,但是这种方法所制备的复合材料残余金属含量较高,影响复合材料的高温性能。专利公开号cn119263864a的中国专利公开了一种多尺度三维网络碳骨架结构辅助复合材料及其制备方法。该方法将低密度针刺纤维预制体复合材料在前驱体溶液中浸渍,随后经固化-碳化-反应熔渗制备陶瓷改性的复合材料。前驱体溶液采用间苯二酚、甲醛溶液、蒸馏水与十六烷基三甲基溴化铵的混合液。该方法可减少复合材料中的残余金属,但该方法成本较高,制备过程中需使用有毒的前驱体溶液,污染环境且存在安全隐患。液相浸渍碳化法则以酚醛树脂热固性树脂或煤沥青为浸渍剂,通过浸渍、固化、碳化等循环处理使碳基体逐步填充预制体孔隙,这一工艺适合制备形状复杂的构件,设备要求相对简单,但需经历数轮乃至十余次浸渍-碳化循环才能达到目标密度,致密化效率同样受限。树脂浸渍工艺中树脂分解产生的气体产物易沿纤维表面逸出,削弱纤维与基体之间的界面结合,且树脂炭化后形成难石墨化的无定形碳;沥青浸渍工艺残炭率较高,对纤维损伤较小,可获得易石墨化的基体碳和较均匀致密的制品,但对沥青纯度要求严格且杂质控制难度较大。模压工艺则主要适用于短切纤维增强的碳/碳复合材料,通过模压成型后炭化制备制品,虽然可制得致密均匀的产品,但制品尺寸受限且各向异性问题突出。此外,碳/碳复合材料在循环致密化过程中还面临能耗高、原料利用率低,以及基体碳与纤维之间热膨胀系数差异导致残余应力等问题,这些因素共同导致碳/碳复合材料的制造成本长期居高不下。
3、碳/碳复合材料在力学性能方面的研究与应用现状呈现出高比强度与典型脆性破坏并存的矛盾特征。由于碳纤维增强体赋予材料优异的比模量和比强度,构件在满足轻量化需求的同时能够承担较高的结构载荷,且伴随使用温度的升高强度保持率远高于金属材料和陶瓷材料。然而,碳/碳复合材料的力学性能高度依赖于预制体结构、致密化工艺和最终机械加工方式,现有主流制备路线往往需经过多轮致密化循环,每一次循环均可能在纤维-基体界面引入热失配残余应力,对于厚度通常不足5 mm甚至仅1~2 mm的件而言,残余应力在厚度方向缺乏缓冲空间,容易导致微裂纹萌生和扩展,显著降低材料的表观强度和断裂韧性。此外,采用传统的机械加工方法对碳/碳复合材料进行定形或打孔时,刀具切削会大量切断跨越加工区域的连续碳纤维,使得原本以纤维承载为主的力学增强机制被严重破坏,试样的拉伸、弯曲和层间剪切强度相比未加工状态往往下降30%~50%以上。特别是层间剪切强度,结构中纤维铺层间的结合本就薄弱,典型值通常仅为10~20 mpa,一旦受到切削振动或局部热损伤,极易诱发层间分层,导致构件在服役过程中的突发性剥离失效。上述力学性能的分散性和弱界面问题,使得现有碳/碳复合材料在高承载结构件应用中长期面临强度不足的技术困境,成为制约其在航空发动机火焰筒、导弹弹头舵翼、高温热防护蒙皮等领域规模化工程应用的关键瓶颈之一。
技术实现思路
1、本发明的目的在于克服上述现有技术的缺点,提供了一种低密度高强度碳/碳复合材料及其制备方法,该方法得到的复合材料具有低密度、高强度的特点,力学性能较为优异。
2、为达到上述目的,本发明公开了一种低密度高强度碳/碳复合材料的制备方法,包括以下步骤:
3、1)将pan基碳布剪切成碳布,超声清洗后烘干,将烘干后的碳布通过硝酸酸化处理后再进行超声清洗后烘干,得到处理后碳布;
4、2)将处理后碳布通过聚酰亚胺溶液浸渍处理,固化干燥后,得到聚酰亚胺增强碳/碳复合材料;
5、3)将聚酰亚胺增强碳/碳复合材料叠层至目标厚度后放入模具,经过放电等离子烧结处理得到低密度高强度碳/碳复合材料。
6、进一步的,步骤1)中两次超声清洗的时间均为5min-30min,烘干采用60℃-100℃烘箱。
7、进一步的,聚酰亚胺溶液中的溶剂采用异丙醇、离子水、甲醇、乙醇、丙醇、正丁醇、异丁醇、正己烷、正戊醇及异戊醇中的一种或几种的组合。
8、进一步的,聚酰亚胺溶液中聚酰亚胺树脂与溶剂的混合质量比应为1:(1-10);
9、进一步的,浸渍采用常压浸渍或真空浸渍,当无气泡时浸渍处理结束。
10、进一步的,当采用真空浸渍时,压力为0.01-10kpa。
11、进一步的,步骤2)中,固化干燥过程中,静置的时间为0.5-2h,固化的温度为60-90℃、固化的时间为48-72h,干燥的温度为60-90℃,干燥的时间为12-36h。
12、进一步的,所述放电等离子烧结过程中,放电等离子烧结中加热速率为80-250℃/min,烧结终温为1600-2000℃,保温时间为10-60min;冷却的速率为10-60℃/min;轴向压力10-50mpa。
13、进一步的,碳布为圆形。
14、本发明公开了一种低密度高强度碳/碳复合材料,基于所述低密度高强度碳/碳复合材料的制备方法制备而成。
15、本发明具有以下有益效果:
16、本发明所述低密度高强度碳/碳复合材料及其制备方法在具体操作时,采用以浸渍热固性树脂的pan基碳纤维布为预制体并结合放电等离子烧结(sps)快速致密化的技术,针对性解决传统碳/碳复合材料的力学性能高度依赖于预制体结构、致密化工艺和最终机械加工方式,使传统碳/碳复合材料在大尺寸、异形化的高承载结构件应用中长期面临强度不足的技术困境。传统碳/碳复合材料试样的拉伸、弯曲和层间剪切强度相比未加工状态往往下降30%~50%以上。特别是层间剪切强度,结构中纤维铺层间的结合本就薄弱,典型值通常仅为10~20 mpa,一旦受到切削振动或局部热损伤,极易诱发层间分层,导致构件在服役过程中的突发性剥离失效。而本发明优化了纤维/基体界面结合状态,在整体密度低于1.40g/cm³的低密度区间内实现了基体碳的均匀、深层次填充,构建出连续、强结合的碳基体网络,将低密度碳/碳复合材料的弯曲强度提升至250 mpa以上,实现了低密度、高强度的统一。同时本发明兼具工艺周期短、成品率高的优点,制备工艺高效、可控,适合批量生产低密度高强度碳/碳复合材料,在航空发动机火焰筒、导弹弹头舵翼、高温热防护蒙皮等领域具有显著的实用价值。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com