
一种RBSiC陶瓷同种材料之间的真空钎焊连接方法
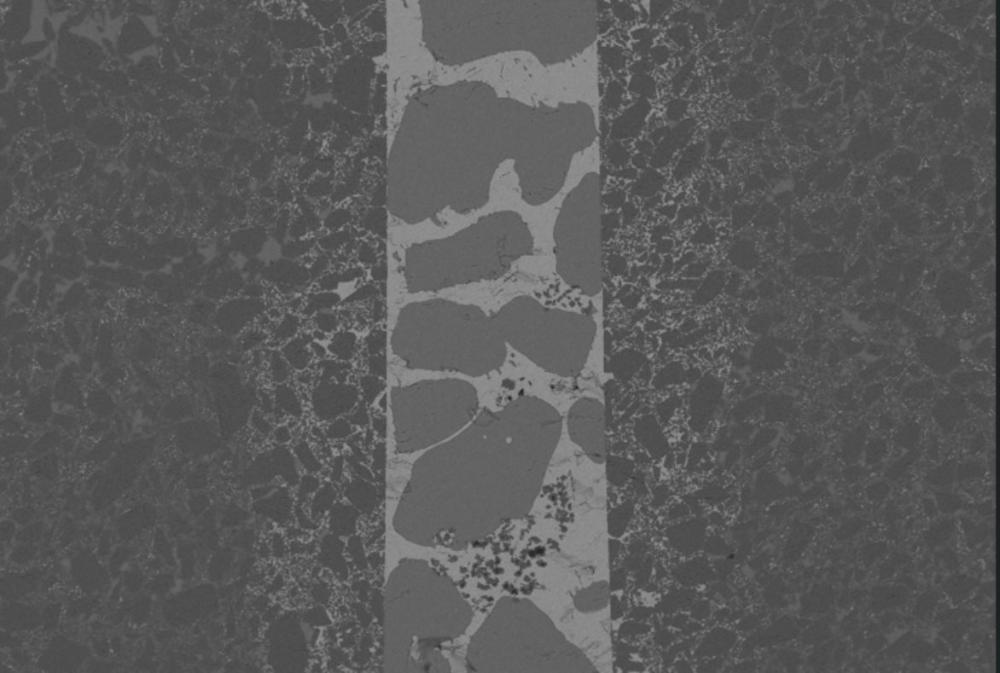
本发明属于陶瓷材料连接,具体地说,涉及一种rbsic陶瓷同种材料之间的真空钎焊连接方法;具体是采用sife钎料钎焊连接反应烧结rbsic陶瓷的方法。
背景技术:
1、反应烧结碳化硅(rbsic)是以sic颗粒为骨架、通过熔融硅渗透反应烧结制备的陶瓷材料,其显微组织主要由sic相和游离si相构成。rbsic具有致密度高、硬度高、耐磨性好、导热性能优良且成本相对较低等特点,在耐磨密封构件、光学结构件以及半导体装备零部件等领域具有广泛应用。受陶瓷材料硬脆、难以加工大尺寸和复杂形状构件的限制,rbsic构件通常需要通过连接技术实现整体制造。
2、然而,rbsic陶瓷熔点高、硬度大、几乎不发生塑性变形,难以采用常规熔焊方法进行连接;同时,rbsic表面化学性质稳定,普通金属钎料对其润湿性较差,难以直接在连接界面形成可靠结合。因此,钎料的组成、钎焊温度及保温时间对rbsic接头的界面组织和连接性能具有重要影响。
3、目前,sic陶瓷的连接多采用ag-cu-ti等活性金属钎料,依靠ti等活性元素与陶瓷界面反应来改善钎料的润湿性,从而实现连接。但是,该类钎料中含有ag等贵金属,钎料成本较高;同时,ag基钎料的耐高温性能有限,在较高温度服役条件下接头性能易受影响。此外,也有采用纯si或含si材料对sic陶瓷进行渗硅连接的方法,但其对连接温度和工艺条件的要求较为苛刻。
4、对于rbsic同种陶瓷之间的连接而言,若沿用含贵金属的活性钎料体系,将直接提高构件的连接成本;若钎料熔化温度与钎焊工艺控制不当,则钎料难以充分铺展和填充连接间隙,进而影响接头的成型质量。因此,钎料体系的选择不仅需要考虑其熔化温度和铺展能力,还需要兼顾材料成本与工艺适应性。
5、因此,有必要开发一种成本低廉、工艺适应性好、适用于rbsic同种陶瓷连接的钎料及钎焊方法,在保证钎料具有适宜熔化温度和铺展能力的基础上,降低连接成本,实现rbsic陶瓷的可靠连接。
技术实现思路
1、本发明要解决现有rbsic同种陶瓷之间的连接存在界面润湿性差、连接层连续性不足及界面缺陷较多的技术问题,而提供了一种rbsic陶瓷同种材料之间的真空钎焊连接方法。
2、为了实现上述技术问题,本发明采取了以下的技术方案:
3、本发明的目的在于提供了一种rbsic陶瓷同种材料之间的真空钎焊连接方法,包括以下步骤:
4、步骤1、分别对两块碳化硅陶瓷的待连接表面以及sife钎料片表面依次进行打磨、超声清洗和干燥;
5、步骤2、将sife钎料片置于两块碳化硅陶瓷的待连接表面之间,装配成三明治结构,得到待焊组件;
6、步骤3、然后真空下进行钎焊,钎焊过程中先分段升温,再分段降温,随后随炉冷却至室温,得到碳化硅陶瓷钎焊接头。
7、进一步地限定,钎料片中fe的原子百分比为25%~30%,余量为si。
8、进一步地限定,打磨时依次采用240目、400目、800目、1200目、2000目、3000目砂纸进行逐级打磨。
9、进一步地限定,用无水乙醇或者丙酮超声清洗。
10、进一步地限定,所述钎料片厚度为0.3mm-1mm。
11、进一步地限定,真空度为2.7×10⁻⁵pa。
12、进一步地限定,升温是由室温以5~10℃/min的速率升温至1000℃-1200℃;随后以5℃/min~10℃/min的速率升温至1230℃~1330℃,保温5~20 min
13、进一步地限定,根据权利要求1所述方法,其特征在于,降温是以5℃/min~10℃/min的速率降温至600℃-800℃;再以5℃/min~10℃/min的速率降温至130℃,停止程序控温。
14、本发明的另一目的,是提供一种碳化硅陶瓷的钎焊接头,采用上述任意所述的方法制备得到。
15、基于其中一个具体实施例,本发明提供的rbsic陶瓷同种材料之间的真空钎焊连接方法是按下述步骤进行的:
16、步骤s1、准备两块rbsic陶瓷试样和sife片状钎料;所述sife钎料为si-fe二元钎料,其中fe的原子百分比为25%~30%,余量为si。
17、步骤s2、对两块rbsic陶瓷的待连接表面以及sife钎料片表面进行表面处理。具体地,依次采用240目、400目、800目、1200目、2000目和3000目砂纸对待连接表面进行逐级打磨并抛光,去除表面氧化层、加工损伤层及附着杂质,使待连接表面平整;随后将rbsic陶瓷试样和sife钎料片置于无水乙醇中超声清洗,取出后干燥备用。
18、步骤s3、将sife钎料片置于两块rbsic陶瓷试样之间,得到待焊组件。所述待焊组件为rbsic陶瓷/sife钎料/rbsic陶瓷的三明治式结构,sife钎料片与rbsic陶瓷的待连接面相对应;装配过程中不施加外压。
19、步骤s4、将所述待焊组件置于真空钎焊炉中,当炉内真空度达到2.7×10⁻⁵pa后进行钎焊。钎焊过程包括:由室温以10℃/min升温至1100℃;由1100℃以5℃/min升温至1300℃,并在1300℃保温15 min;保温结束后,由1300℃以5℃/min降温至800℃,再由800℃以10℃/min降温至130℃,随后随炉冷却至室温,得到rbsic陶瓷钎焊接头。
20、本发明采用sife钎料作为中间钎料。sife钎料以fe、si为主要组元,原料来源广泛、价格低廉,不含ag等贵金属,有利于显著降低rbsic陶瓷的连接成本;si-fe二元体系具有较低的熔化温度,使钎料在1230℃以上能够熔化、铺展并填充两块rbsic陶瓷之间的连接间隙。同时,所述钎料以si为主要组元,与rbsic陶瓷中的sic相及游离si相成分同源,二者具有较好的相容性,有利于钎料在rbsic待连接表面铺展并形成界面结合。本发明中,两块rbsic陶瓷与sife钎料依次构成三明治式待焊组件,且为同种陶瓷材料之间的连接,接头两侧母材的热物理性能一致,有利于减小加热和冷却过程中因热膨胀失配而产生的残余应力。钎焊过程中,通过对升温、保温及降温过程进行分段控制,在使钎料充分熔化和铺展的同时,降低热循环对接头组织和界面结合的不利影响。本发明采用rbsic陶瓷/sife钎料/rbsic陶瓷的三明治式装配结构,钎料片尺寸与待连接面尺寸相匹配,且装配过程中无需施加外压,操作简便、工艺重复性好。
21、与现有技术相比,本发明具有以下有益效果:
22、本发明采用的sife钎料以廉价的fe、si为原料,不含ag、cu、ti等贵重金属或活性元素,钎料成本低、易于获得,解决了ag-cu-ti等活性钎料成本较高的问题,有利于降低rbsic陶瓷构件的连接成本。
23、本发明的sife钎料以si为主要组元,与rbsic陶瓷中的sic相和游离si相成分同源、相容性好,钎料熔化后易于在rbsic待连接表面铺展并填充连接间隙,有利于获得结合良好的钎焊接头。
24、本发明用于rbsic陶瓷同种材料的自身连接,接头两侧母材的热膨胀系数等热物理性能一致,sife钎料为硅基钎料,与母材相容性好,有利于缓解异质连接中因热膨胀失配引起的残余应力,降低接头在冷却过程中的开裂风险。
25、本发明的钎焊温度可在1230~1330℃范围内选择,保温时间可在5~20 min范围内选择,升温速率和降温速率可在5~10℃/min范围内选择,工艺窗口较宽;同时采用分段升温和分段降温的控温方式,在1100℃以上采用较低的升温速率,有利于减小温度骤变对接头的不利影。
26、本发明采用rbsic陶瓷/sife钎料/rbsic陶瓷的三明治式装配结构,钎料片尺寸与待连接面尺寸相匹配,且装配过程中无需施加外压,操作简便、工艺重复性好。
27、为深入了解本发明的特征与技术内容,请参考后附的详细说明与附图。需要说明的是,附图仅为说明性目的而提供,非用于限制本发明。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com