
一种强散热变压器用铜铝共晶复合导电排及其制造方法与流程
本发明涉及变压器元器件及电力配电材料,尤其涉及一种强散热变压器用铜铝共晶复合导电排及其制造方法。
背景技术:
1、在变压器制造与大电流传输领域,导电排作为连接变压器绕组与外部线路的核心载流元件,其材料选择、界面结合质量以及散热性能直接决定了变压器的载流能力、运行安全性与使用寿命。随着现代变压器向大容量、紧凑型方向快速发展,导电排需要同时承受更大的工作电流、更频繁的热循环冲击以及更严苛的温升限制,这对导电排的综合性能提出了远高于传统工况的要求。
2、为兼顾导电性能、重量与成本,铜铝复合导电排已成为行业的重要发展方向。铜具有优异的导电性和低接触电阻,但密度大、成本高;铝密度小、成本低,但表面易氧化导致接触电阻增大。铜铝复合结构旨在发挥两种材料的互补优势,以铜层承担电气接触功能以保证低接触电阻,以铝层承担主体导电功能以实现轻量化和成本控制。然而,现有铜铝复合导电排技术在实际变压器应用中存在以下严重缺陷:其一,铜铝界面结合强度不足,热循环工况下易分层剥离。现有技术多采用冷轧复合、包覆焊接或爆炸焊接等工艺生产铜铝复合排,这些工艺本质上依赖机械压力将铜层与铝层压接到一起,实现的是固相机械结合而非真正的冶金结合。虽然机械压力能够在界面处激活部分原子形成原子间结合,但结合层厚度极为有限,界面结合强度普遍不高。在变压器频繁的满载与空载切换过程中,导电排承受剧烈的热胀冷缩与电动力冲击,铜与铝两种金属的线膨胀系数差异显著(铜约为16.6×10⁻6/℃,铝约为23.2×10⁻6/℃),导致界面处产生极大的热应力。当界面结合强度不足以抵抗该热应力时,铜铝界面极易发生塑性变形差异,进而引发界面开裂、起泡或剥离分层。界面分层后,导电排的内部电阻急剧增大,局部发热加剧,形成恶性循环,严重威胁变压器的运行安全。其二,缺乏系统性的热管理与强化散热设计。现有的铜铝复合排无论采用何种复合工艺,其外形结构仍沿用传统的平板状矩形截面设计,仅仅实现了材料的替代,未能充分挖掘并利用铝基材料易于加工成型的特性来进行系统性的热管理优化。在大电流工况下,导电排的发热量随电流平方成正比增加,而传统平板状导电排的有效散热面积仅限于上下两个主平面,对流散热效率极为有限。在紧凑型变压器的高温油浸或干式环境中,散热面积严重不足的问题更加突出,导电排局部温升过高会加速变压器绝缘材料的热老化,大幅缩短变压器的使用寿命。虽然已有部分方案尝试在铜铝排侧面开设散热缝以改善散热性能,但其散热面积的增加幅度有限,且缺乏与气流通道的协同设计,难以形成高效的定向散热路径。其三,现有铜铝复合排的立体排布方案复杂,相间热干扰严重。在变压器三相导电排的排布设计中,传统方案通常将三根导电排布置于同一平面内,通过复杂的“u”形或“回”字形平面开口嵌套切割来避让端子。这种平面排布方式不仅大幅增加了铜铝复合板的折弯和加工难度,更严重的是,处于下层的导电排产生的热量直接上升烘烤上层导电排,造成相间热干扰和热量叠加,进一步加剧了整体温升问题。
3、综上,现有导电排技术难以同时满足“低接触电阻、高界面结合强度、高散热效率、轻量化及低成本”的综合需求。亟需一种全新的复合结构及成型方案,既能够从材料本质上解决铜铝界面结合强度不足、热循环易分层的难题,又能够从结构设计上实现高效散热和立体错层排布,从而突破当前的技术瓶颈。
技术实现思路
1、本发明针对现有技术中的不足,提供了一种强散热变压器用铜铝共晶复合导电排及其制造方法,采用铜铝共晶冶金结合层替代传统机械复合界面,长期热循环运行过程中界面稳定性优异,冷空气由承载架下部进入并向上流动,经过散热齿区域后排出,形成自下而上的“烟囱效应”强化对流散热路径,在大电流满载工况下,局部温升较传统平板排布的纯铜导电排显著降低,极大延缓了变压器绝缘材料的热老化。
2、为此,本发明的第一目的在于提供一种强散热变压器用铜铝共晶复合导电排。
3、本发明的第二目的在于提供一种强散热变压器用铜铝共晶复合导电排的制造方法。
4、为实现本发明的第一目的,本发明的技术方案提供了一种强散热变压器用铜铝共晶复合导电排,包括:立体绝缘承载架和设于其上的导电排组,立体绝缘承载架包括沿其本体贯穿设置的风道;导电排组从下至上依次包括铜层、铜铝共晶冶金结合层和铝层,铜层设于靠近立体绝缘承载架的一侧,铝层远离铜铝共晶冶金结合层的一侧表面的至少部分设有散热齿,散热齿由铝层本体向外凸伸形成,散热齿与风道的气流方向相对应,以供铜铝共晶复合导电排散热。
5、进一步的,本发明的一种强散热变压器用铜铝共晶复合导电排,用于油浸式变压器、干式变压器、可逆接触器或大电流输电系统。
6、与现有技术相比,采用该技术方案所达到的技术效果:立体绝缘承载架为导电排组提供稳定的安装基础,其贯穿设置的风道为散热气流提供了定向流动通道,使冷空气能够沿预设路径流经导电排表面实现强制对流散热,导电排组从下至上依次包括铜层、铜铝共晶冶金结合层和铝层的三层复合结构,铜层保证了搭接时的低接触电阻和高导电性,铜铝共晶冶金结合层实现了铜铝之间的原子级冶金结合,彻底避免了传统机械复合方式中界面结合强度不足和易分层的缺陷,铝层远离共晶冶金结合层的一侧表面至少部分设有散热齿,散热齿由铝层本体向外凸伸形成,这种一体成型结构既保证了散热齿与铝层之间无界面热阻,又充分利用了铝材料密度小和导热系数高的轻量化散热优势,散热齿与风道的气流方向相对应,形成高效的强化对流散热路径,有效降低了导电排在大电流工况下的局部温升。
7、在本发明的一个技术方案中,导电排组的厚度为5mm-20mm,铜层的厚度为1mm-4mm,铝层的厚度为4mm-16mm,铜铝共晶冶金结合层的厚度为1μm-50μm。
8、与现有技术相比,采用该技术方案所达到的技术效果:导电排组的总厚度限定为5mm至20mm,既保证了足够的导电截面积以承载大电流,又避免了厚度过大导致的材料浪费和折弯困难,铜层厚度限定为1mm至4mm确保了电气接触侧具有足够的铜材料厚度来保证低接触电阻和耐磨损性能,同时将铜材料用量控制在合理范围内以降低材料成本,铝层厚度限定为4mm至16mm赋予了导电排主体足够的导电截面积,同时利用铝的低密度特性大幅减轻了导电排的整体重量,铜铝共晶冶金结合层的厚度限定为1μm至50μm既保证了共晶层具有足够的厚度来实现牢固的原子级冶金结合,又避免了共晶层过厚导致的脆性增加问题,各层厚度的协同优化使得导电排在导电性能、力学强度和轻量化之间达到了平衡。
9、在本发明的一个技术方案中,散热齿的底部保留不低于2mm厚的连续铝基层,散热齿的高度为2mm-8mm,散热齿的数量为多个,相邻散热齿的间距为2mm-10mm。
10、与现有技术相比,采用该技术方案所达到的技术效果:散热齿底部保留不低于2mm厚的连续铝基层确保了导电排在大电流传输过程中具有足够的导电截面积,避免了因加工散热齿而导致导电截面过度缩减和电阻增大的问题,散热齿的高度限定为2mm至8mm既保证了散热齿具有足够的高度来增加换热表面积和形成湍流强化换热,又避免了齿高过大导致的加工困难、结构强度下降和材料浪费,多个散热齿沿铝层表面间隔排列使得相邻散热齿之间形成供空气流通的间隙通道,相邻散热齿的间距限定为2mm至10mm既保证了齿间间隙足够大以避免空气流通受阻,又保证了单位宽度内具有足够数量的散热齿来换热,该间距范围还确保了散热齿在加工过程中不会因间距过小而发生变形或断裂。
11、在本发明的一个技术方案中,铜铝共晶冶金结合层的剪切强度≥75mpa,剥离强度≥140n/mm。
12、与现有技术相比,采用该技术方案所达到的技术效果:铜铝共晶冶金结合层的剪切强度不低于75mpa且剥离强度不低于140n/mm,这两个力学性能指标的限定确保了共晶结合层在变压器复杂的服役工况下具有足够的结构可靠性,剪切强度指标保证了导电排在承受热胀冷缩产生的界面剪切应力时不会发生层间滑移,剥离强度指标保证了导电排在承受电动力冲击和弯曲变形产生的剥离应力时不会发生界面开裂,远高于传统冷轧机械复合排的界面结合强度使得导电排能够在变压器频繁的满载与空载切换工况下长期保持界面结构完整,界面内阻在全寿命周期内保持稳定,从而避免了因界面分层导致的局部发热和绝缘老化问题。
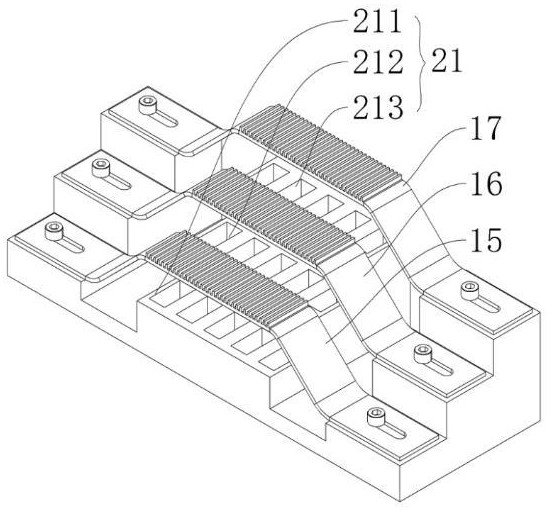
13、在本发明的一个技术方案中,导电排组呈“几”字形,导电排组的两端部通过螺栓与立体绝缘承载架相连接,散热齿设于导电排组的中部。
14、与现有技术相比,采用该技术方案所达到的技术效果:导电排组呈“几”字形空间折弯结构使得导电排的两端部处于同一水平面上便于与立体绝缘承载架进行螺栓连接,同时中部向上拱起的结构增大了导电排与周围空气的接触面积,导电排组两端部通过螺栓与立体绝缘承载架相连接保证了导电排与承载架之间的连接牢固可靠,便于安装和拆卸维护,散热齿设于导电排组的中部使得散热齿位于导电排温度最高的区域,因为中部是电流路径最长且远离两端散热路径的区域,在该位置设置散热齿能够实现最有效的温升抑制,同时两端连接区域不设置散热齿保证了连接端面的平整度和螺栓连接的可靠性。
15、在本发明的一个技术方案中,导电排组包括第一导电排、第二导电排和第三导电排,立体绝缘承载架沿宽度方向设置有第一安装台、第二安装台和第三安装台,第一安装台、第二安装台和第三安装台呈台阶式依次升高,第一导电排、第二导电排和第三导电排分设于第一安装台、第二安装台和第三安装台上。
16、与现有技术相比,采用该技术方案所达到的技术效果:导电排组包括第一导电排、第二导电排和第三导电排分别对应于变压器的三相进线端,立体绝缘承载架沿宽度方向设置第一安装台、第二安装台和第三安装台且三个安装台呈台阶式依次升高,这种阶梯式错层排布结构使得三相导电排在空间高度上完全隔离,第一导电排、第二导电排和第三导电排分设于三个不同标高的安装台上,彻底避免了传统平面排布方式中下层导电排产生的热量直接上升烘烤上层导电排的相间热干扰问题,同时空间错层布置还避免了导电排之间发生意外电气接触的风险,各导电排周围的空气流通路径互不干扰,进一步提升了整体散热效率。
17、在本发明的一个技术方案中,风道包括第一风道、第二风道和第三风道,第一风道、第二风道和第三风道沿立体绝缘承载架宽度方向依次设置,第一风道、第二风道和第三风道的厚度呈依次升高。
18、与现有技术相比,采用该技术方案所达到的技术效果:风道包括第一风道、第二风道和第三风道分别对应于第一导电排、第二导电排和第三导电排,三个风道沿立体绝缘承载架宽度方向依次设置使得各导电排下方的散热气流通道相互独立互不干扰,第一风道、第二风道和第三风道的厚度呈依次升高与三个安装台的台阶式升高结构相匹配,使得各风道的出风口分别正对对应导电排的散热齿区域,保证了冷空气从各风道下部进入后能够直接冲刷对应导电排的散热齿,不会因风道错位而导致气流绕过散热齿区域,这种一一对应的风道布局方案使得每一相导电排都能够获得独立且充足的冷却气流,避免了各相导电排之间因共用风道而产生气流竞争和散热不均的问题。
19、为实现本发明的第二目的,本发明的技术方案提供了一种强散热变压器用铜铝共晶复合导电排的制造方法,用于制造如上述任一技术方案的铜铝共晶复合导电排,包括以下步骤:s100、制备铜铝共晶复合板坯:按照铜层与铝层的目标厚度配比备料,在真空条件下将铝原料加热至熔融并精炼保温至第一温度,对铜带原料进行表面脱脂与毛化处理并预热至第二温度,将第一温度的铝液浇注于铜带原料的一侧并进行铸轧,控制冷却速率,形成初始复合板坯;s200、多级热处理与轧制:将初始复合板坯置于保护气氛中进行一次退火,保温第一时间;随后进行冷轧加工及二次退火处理,保温第二时间;再进行精轧、整平及定尺加工至目标厚度,随后进行终退火处理,出炉空冷至室温,得到第二复合板坯;s300、散热齿加工:在第二复合板坯的铝层一侧的表面加工形成散热齿,得到导电排组;s400、组装:将导电排组固定于立体绝缘承载架的对应安装台上,使散热齿与风道的气流方向相对应。
20、进一步的,铜铝共晶复合导电排的制造方法,还包括:折弯成型:将加工有散热齿的复合板分切后利用数控折弯设备折弯成“几”字形空间折弯结构,折弯时以铜层侧为内侧、铝层侧为外侧;端部接口处理:在导电排的铜层连接端加工连接结构,并对端部及边缘进行倒角处理。
21、与现有技术相比,采用该技术方案所达到的技术效果:s100步骤通过在真空条件下熔炼和铸轧制备铜铝共晶复合板坯,真空环境避免了熔炼过程中金属氧化夹杂的生成,保证了共晶熔体的纯净度和复合界面的结合质量,s200步骤通过一次退火、冷轧、二次退火、精轧和终退火的多级热处理与轧制工艺,有效消除了铸轧和冷轧过程中产生的残余应力,促进了铜铝界面共晶层的稳定化和组织均匀化,使界面结合强度得到显著提升,s300步骤在铝层一侧表面加工形成散热齿赋予导电排强化散热功能,使得散热结构与导电排本体形成一体化构造,避免了额外加装散热部件的装配成本和界面热阻,s400步骤将导电排组固定于立体绝缘承载架的对应安装台上并确保散热齿与风道的气流方向相对应,保证了组装精度和散热通道的对准,整个制造工艺流程完整可控,各步骤之间衔接紧密,适合工业化批量生产。
22、在本发明的一个技术方案中,在s100中:第一温度为720℃-750℃;第二温度为100℃-150℃;冷却速率为300℃/s-1000℃/s。
23、进一步的,在s100中:铝原料采用铝合金为1060铝合金且铝含量≥99.2%;铜带原料采用紫铜带,其导电率≥97% iacs。
24、进一步的,在s100中:铸轧的铸轧辊辊缝初始厚度为2.0mm-5.0mm。
25、与现有技术相比,采用该技术方案所达到的技术效果:铝液的第一温度限定为720℃至750℃确保了铝在熔融状态下具有足够的流动性和浸润性以在铜带表面均匀铺展,同时避免了温度过高导致的过度氧化和能耗增加,铜带预热的第二温度限定为100℃至150℃有效提高了铜带表面的活性,增强了铝液与铜带之间的界面浸润性,有利于共晶反应在界面处充分进行,铸轧冷却速率限定为300℃每秒至1000℃每秒的高冷速使得铝液在铜带表面急速结晶,细化了共晶组织的晶粒尺寸,避免了粗大脆性相的析出,保证了共晶结合层的致密性和均匀性,这些工艺参数的协同控制使得铜铝共晶复合板坯的界面结合质量和组织均匀性得到了有效保障。
26、在本发明的一个技术方案中,在s200中:一次退火的温度为250℃-300℃,第一时间为2h-5h;二次退火的温度为300℃-350℃,第二时间为1h-3h。
27、进一步的,在s200中:冷轧加工分三道次进行,单道次变形量控制在20%-35%,进行2-5次精轧。
28、与现有技术相比,采用该技术方案所达到的技术效果:一次退火温度限定为250℃至300℃且保温2小时至5小时,有效消除了铸轧过程中产生的内部残余应力,促进了铜铝界面处元素扩散和共晶层的初始形成,为后续冷轧提供了组织稳定且应力释放充分的板坯,二次退火温度限定为300℃至350℃且保温1小时至3小时,该温度范围高于一次退火温度,使得冷轧过程中被破碎的共晶层能够重新融合和愈合,进一步提高了共晶结合层的连续性和致密性,两次退火温度的梯度设计使得共晶组织经历了从形成、破碎到再融合的完整组织演化过程,最终形成厚度均匀、结合牢固的原子级冶金结合层,该多级退火工艺还避免了单次高温长时间退火可能导致的晶粒过度长大和性能劣化问题,兼顾了界面结合强度与材料整体力学性能的优化。
29、采用本发明提供的技术方案能够实现以下效果的至少其中之一:
30、(1)通过铜铝共晶冶金结合层实现了铜层与铝层之间的原子级冶金结合,界面剪切强度不低于75mpa且剥离强度不低于140n/mm,远高于传统冷轧机械复合排的界面结合强度,在变压器高频热胀冷缩和短路电动力冲击工况下无分层、剥离或起泡现象,界面内阻在全寿命周期内保持稳定,从根本上解决了传统铜铝复合导电排界面结合强度不足和热循环易分层的行业共性难题;
31、(2)通过在铝层表面一体成型散热齿并配合立体绝缘承载架内部贯穿设置的风道,散热齿由铝层本体向外凸伸形成且与风道气流方向相对应,冷空气自下而上流经散热齿间隙形成烟囱效应强化对流散热,有效换热面积较传统平板导电排大幅提升,大电流满载工况下局部温升显著降低,极大延缓了变压器绝缘材料的热老化,显著提高了变压器的运行可靠性和使用寿命;
32、(3)采用台阶式依次升高的三个安装台将第一导电排、第二导电排和第三导电排在空间高度上完全隔离,配合与各导电排一一对应的独立风道,彻底避免了传统平面排布方式中相间热辐射和热空气相互干扰的问题,同时导电排呈几字形空间折弯结构无需复杂的平面开口嵌套切割,大幅降低了加工难度和制造成本;
33、(4)通过铜铝共晶复合结构的精准功能分区,铜层负责低接触电阻的电气连接而铝层负责主体导电与一体化散热,在保证相同载流能力和极低搭接接触电阻的前提下实现了导电排整体重量的显著减轻和昂贵铜材料用量的有效控制,制造工艺完整可控且与现有铜铝复合排生产线具有良好的工艺兼容性,无需大规模设备改造即可实现产业化应用,具备极强的工业推广价值。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com