
一种镂空双层飞织鞋面及其编织方法与流程
本技术涉及针织制鞋,更具体地说,它涉及一种镂空双层飞织鞋面及其编织方法。
背景技术:
1、一体飞织成型技术已广泛应用于鞋类制造领域,其通过电脑横机一次性编织成型鞋面整体结构,替代多片裁片车缝拼接工艺,具有鞋身重量轻、透气性能优异、生产工序精简的优势,尤其适用于运动鞋、休闲鞋等对轻量化与舒适性要求较高的品类;为提升鞋口部位的抱合性能,行业内普遍在鞋口区域引入弹性橡筋或高弹纱线,利用弹性材料的回弹特性适配不同脚型,减少穿脱过程中的压迫感,已成为当前鞋面结构优化的技术方向。
2、但飞织弹力鞋口的制备技术将弹性橡筋放入织物线圈中,橡筋在编织过程中受针钩弯折易产生不可逆的塑性形变,导致回弹性能大幅损耗,且橡筋缺乏稳定的锚固结构,易在织物内部发生轴向滑移,致使鞋口褶皱分布不均、洗后易塌陷;同时部分工艺采用后道车缝加装橡筋或热压定型褶皱的方案,不仅额外增加裁剪、缝制、定型等多道加工工序,抬高生产成本,还会在鞋口处形成硬质拼接缝线或定型压痕,长期穿着易出现磨脚踝、褶皱脱落、弹性衰减等问题,无法满足市场对鞋口结构稳定性、耐疲劳性及穿着舒适性的要求。
技术实现思路
1、为了解决因飞织弹力鞋口的制备将弹性橡筋放入织物线圈中的问题,本技术提供一种镂空双层飞织鞋面及其编织方法。
2、第一方面,本技术提供一种镂空双层飞织鞋面,采用如下的技术方案:
3、一种镂空双层飞织鞋面,包括面层、底层及弹性橡筋层,包含以下重量份的原料:高弹聚酯纤维40~60份、锦纶包覆纱20~35份、热熔聚氨酯丝5~15份和弹性橡筋8~20份;其中,所述弹性橡筋呈直线状延伸且不参与线圈成圈,所述面层与底层在鞋口边缘及中心对称点处通过集圈组织连接以锚固所述弹性橡筋,在鞋口区域形成波峰高度为1.5~3.0mm的连续波浪状褶皱结构。
4、通过采用上述技术方案,由于采用高弹聚酯纤维与锦纶包覆纱构建鞋面主体,二者协同作用赋予织物必要的拉伸强度与耐磨性,热熔聚氨酯丝则在后续热定型中起到局部粘接加固作用;弹性橡筋以直线状非成圈方式夹设于面层与底层之间,避免了编织过程中的卷曲扭结,使得橡筋在自由状态下能够均匀回缩;面层与底层在边缘及中心对称点进行的集圈锚固,限制了橡筋的自由滑动,迫使橡筋在特定的纵向和横向区间内收缩,从而在鞋口区域诱导纱线产生连续的波浪状起伏;这种由内应力释放形成的褶皱结构相较于后处理压褶具有更高的结构稳定性,在穿着过程中维持形态。
5、优选的,所述弹性橡筋为双股并捻的乳胶橡筋与氨纶橡筋的物理共混物,双股质量配比为1:1~2,所述弹性橡筋的线密度为120~280d,拉伸回复率≥95%,且所述弹性橡筋表面涂覆有厚度为0.01~0.05mm的聚二甲基硅氧烷涂层;所述高弹聚酯纤维的细度为75d~150d,断裂伸长率为40%~60%。
6、通过采用上述技术方案,由于采用乳胶橡筋与氨纶橡筋按特定比例双股并捻,结合了乳胶的高弹性模量与氨纶的耐疲劳性,确保鞋口在反复穿脱后保持较高的抱合力;高拉伸回复率配合特定的线密度设定,保证橡筋在织造张力释放后迅速回缩至预设长度,从而形成饱满的褶皱形态;聚二甲基硅氧烷涂层的设置降低了橡筋与导纱器及针钩之间的摩擦系数,防止了编织过程中的断丝现象;该涂层具有良好的耐热性,在后续气烫工序中维持性能;高弹聚酯纤维特定的细度与断裂伸长率匹配,使其在跟随橡筋收缩时发生断裂的概率降低,保障褶皱区域的织物完整性。
7、优选的,所述面层与底层采用的纱线为阳离子可染涤纶,其单丝截面呈十字形异形结构;所述热熔聚氨酯丝经过低温等离子表面处理,处理功率为200~400w,处理时间为30~60s;所述连续波浪状褶皱的波谷间距为3~8mm;所述鞋口中心对称点沿鞋口横向方向间隔分布,相邻两点之间间隔50~55针。
8、通过采用上述技术方案,由于面层与底层选用阳离子可染涤纶,且单丝截面设计为十字形异形结构,增大了纱线表面的比表面积,提升了织物的毛细效应以利于吸湿排汗,改善了染色时的染料吸附速率,使鞋面色泽均匀饱满;热熔聚氨酯丝经过低温等离子处理后,其表层分子链发生交联与刻蚀,引入了极性官能团,提高了丝材与基体纤维的结合力,防止了水洗后热熔层的剥离;波谷间距与针距的精确设定,控制了单位面积内的褶皱数量,使得鞋口的视觉纹理疏密得当;50~55针的对称点间隔设定,确保橡筋在横向上受到的约束力均匀分布,避免褶皱出现局部堆积或稀疏不均的现象。
9、优选的,还包含1~5重量份的抗菌银离子粉体、0.5~2重量份的纳米级二氧化钛抗紫外线母粒和1~3重量份的吸湿速干助剂,其中所述母粒共混于锦纶包覆纱中,所述吸湿速干助剂添加于锦纶包覆纱的纺丝油剂中,所述粉体分散于热熔聚氨酯丝的皮层材料中。
10、通过采用上述技术方案,由于抗菌银离子粉体均匀分散于热熔聚氨酯丝的皮层,随着热熔过程的渗透,银离子迁移至织物表面,抑制细菌滋生,解决鞋口部位因闷热潮湿产生的异味问题;纳米级二氧化钛抗紫外线母粒共混于锦纶包覆纱内部,利用二氧化钛的高折射率对紫外线进行散射与吸收,赋予鞋面抗老化性能,防止长期户外穿着导致的纤维强度下降与黄变;吸湿速干助剂作为纺丝油剂的组分,在纺丝过程中附着于纤维表面,降低了水的接触角,加速汗液在纤维表面的铺展与传导;配合十字形异形截面的毛细效应,缩短织物的干燥时间,提升穿着的干爽舒适度。
11、第二方面,本技术提供一种镂空双层飞织鞋面的编织方法,采用如下的技术方案:
12、一种镂空双层飞织鞋面的编织方法,包括以下步骤:
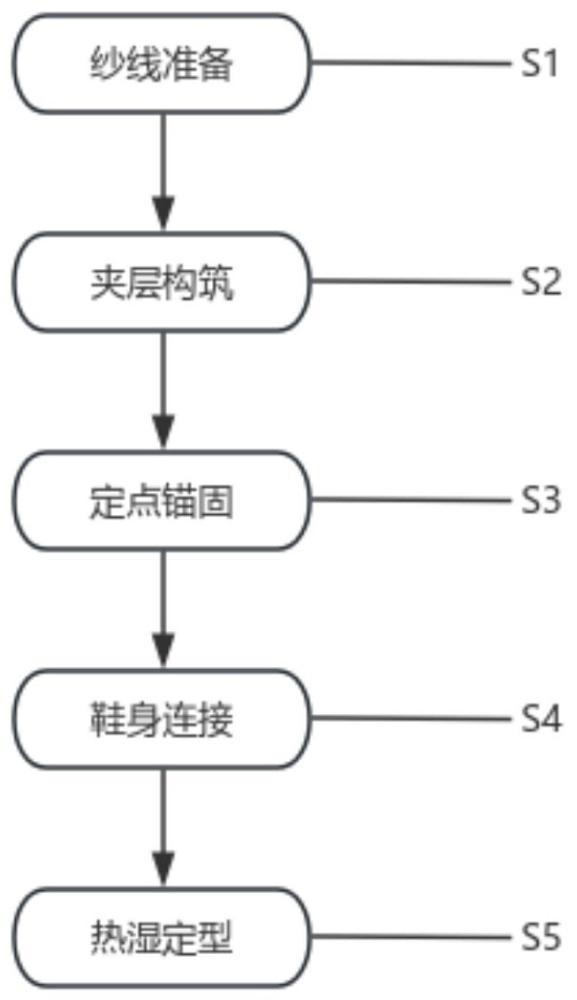
13、s1、纱线准备:将高弹聚酯纤维纱线分别穿入飞织横机的2号及6号纱嘴,将弹性橡筋穿入4号纱嘴,并将弹性橡筋在横机线夹上绷紧定位,制得待编织纱线组;
14、s2、夹层构筑:驱动6号纱嘴起口编织面层,控制4号纱嘴将弹性橡筋以飞线形式带入但不参与成圈,同时驱动6号纱嘴在前针床编织面层、2号纱嘴在后针床编织底层,将弹性橡筋夹设于面层与底层之间,制得含橡筋夹层的管状织物;
15、s3、定点锚固:在管状织物的横向两端预留15针宽度区域,以及横向中心向两侧偏移53针的位置,控制6号纱嘴与2号纱嘴进行交叉编织,将弹性橡筋固定于面层与底层之间,制得锚固后的鞋口预成型件;
16、s4、鞋身连接:驱动3号及5号纱嘴介入,通过铲针及局部编织工艺,将s3所得预成型件与后续编织的鞋身部分连接,形成整片鞋面织物;
17、s5、热湿定型:对s4所得整片鞋面织物进行气烫处理,释放弹性橡筋的收缩张力,使鞋口区域形成连续波浪状褶皱,制得镂空双层飞织鞋面。
18、通过采用上述技术方案,由于在纱线准备阶段将弹性橡筋在线夹上绷紧,预先消除了橡筋的自然卷曲,保证进入编织区的橡筋处于平直受控状态,为后续精准控制褶皱量奠定基础;夹层构筑步骤中利用前后针床的双层编织配合4号纱嘴的飞线技术,实现了橡筋在织物内部的嵌入式铺设,避免了橡筋直接参与成圈导致的断裂风险;定点锚固步骤通过在特定针位进行交叉编织,人为制造多个应力集中点,将长尺寸的橡筋分割为若干个独立的收缩单元;这种分段约束机制保障褶皱均匀、立体;随后的鞋身连接步骤采用铲针与局部编织,实现了鞋口与鞋身的平滑过渡,无需额外的缝合工序;最终的热湿定型步骤利用高温蒸汽的能量激活纤维分子链的运动,使橡筋的弹性势能完全释放,同时热熔聚氨酯丝熔化并固化,锁定了褶皱的最终形态,完成从平面织物到三维立体鞋面的转化。
19、优选的,在s1步骤中,还包括对弹性橡筋的预处理步骤:将弹性橡筋通过含有平滑剂的浸渍槽进行浸渍处理,浸渍时间为2~5s,随后经烘干辊烘干,烘干温度为60~80℃;还将双股弹性橡筋合并加捻,捻度设置为100~300捻/米。
20、通过采用上述技术方案,由于弹性橡筋在进入纱嘴前经过了平滑剂的浸渍与烘干,在橡筋表面形成了一层均匀的润滑膜;这层润滑膜在高速编织过程中起到了减摩抗静电的作用,减少了橡筋与金属部件之间的摩擦热积聚,防止了橡筋因过热而老化发粘;烘干温度的设定略高于室温但低于橡筋的软化点,既保证了溶剂挥发,又避免了橡筋预收缩;双股橡筋的合并加捻增强了纱束的整体性,防止了单丝在受力过程中的相互滑移;捻度的设定使得橡筋在保持高弹性的同时具备一定的抗扭转能力,适应横机编织时的复杂走线路径。
21、优选的,在s2步骤中,控制4号纱嘴在每编织2~4个横列时带入一根弹性橡筋飞线;编织环境的相对湿度控制在65%~75%,车间温度为25~28℃;还添加微量雾状硅油,添加时机为6号纱嘴起口时刻,添加量为0.1~0.5ml/min。
22、通过采用上述技术方案,由于4号纱嘴采取间歇式带入橡筋飞线的策略,在保证鞋口纵向收缩力的前提下,节约了橡筋用量,同时避免了橡筋过于密集导致的织物板结;恒定的温湿度环境消除了因气候波动引起的纱线含水率变化,确保了线圈长度的一致性与织物密度的均匀性;起口时刻喷出的微量雾状硅油在织物的起始端形成了隔离层,有效防止了起口横列在后续牵拉过程中因应力集中而发生断裂,同时便于织物的脱机整理,保证起口边缘的平整光洁。
23、优选的,在s3步骤中,控制鞋口预成型件的牵拉张力为10~15cn,以防止弹性橡筋回缩;所述交叉编织采用集圈与成圈交替的组织结构,在单位区域内形成至少3个交错连接的线圈结点;还在锚固点处添加一根水溶性维纶加固纱,水溶性维纶的用量为1~3重量份。
24、通过采用上述技术方案,由于施加了精确的牵拉张力,在编织过程中持续抵消了橡筋的回缩趋势,使得织物能够平展地保持在针床上,保证了垫纱位置的准确性;集圈与成圈交替的组织结构增加了锚固点的厚度与紧密度,形成了类似铆接的机械互锁结构,提高了橡筋的固定牢度;水溶性维纶的临时引入进一步强化了锚固点的强度;在后续的水洗工序中,维纶溶解脱离,留下的微小孔隙不影响鞋面的透气性,但在关键的编织与转移环节防止了脱散,提高成品的良品率。
25、优选的,在s4步骤中,所述局部编织的摇床次数为2~4次,每次移针距离为1~2针;控制鞋身连接处的线圈密度值为e18~e24;还添加反光切膜丝,添加时机为编织鞋身中段时,反光切膜丝的细度为50d~100d。
26、通过采用上述技术方案,由于通过控制摇床次数与移针距离,在鞋身与鞋口的连接区域构建了符合人体工学曲线的三维弧度,减少了平面织物包裹脚部时的冗余褶皱;特定的线圈密度值设定在保证织物透气性的同时,提供了足够的顶破强力,以适应运动时足部的膨胀;反光切膜丝的适时加入,利用切膜丝的高反射特性,在夜间或低光环境下提高了鞋面的辨识度,增加穿戴者的安全性;该丝材的扁平截面特性有助于其在织物表面保持良好的反光取向。
27、优选的,在s5步骤中,气烫定型的蒸汽温度为110~130℃,气烫时间为30~90s,蒸汽压力为0.3~0.5mpa;还添加柔软整理剂喷雾,喷雾成分为氨基改性硅油乳液,添加量为鞋面质量的0.5%~1.5%;控制定型后鞋口的径向收缩率为15%~25%。
28、通过采用上述技术方案,由于高温高压蒸汽渗透至织物内部,使热熔聚氨酯丝达到熔点并流动,同时给予弹性橡筋充分的能量以克服纤维间的摩擦力完成回缩;蒸汽压力的设置确保热量能够穿透多层织物,实现内外层同步定型;氨基改性硅油乳液的施加在纤维表面形成了柔顺的吸附层,降低了纤维间的动摩擦系数,赋予鞋面细腻的手感,并进一步提升织物的撕裂强力;将径向收缩率控制在特定范围内,既保证鞋口对脚踝的包裹性,又避免过度收缩导致的穿脱困难或血液循环受阻,实现舒适性与功能性的平衡。
29、综上所述,本技术具有以下有益效果:
30、1、由于本技术采用面层与底层一体织造并夹设非成圈弹性橡筋的结构,通过集圈组织在鞋口边缘及中心对称点对橡筋进行物理锚固,改变鞋口依赖后道车缝或压褶的成型方式;利用橡筋回缩的内应力诱导纱线自然起伏,获得鞋口褶皱结构稳定、无拼接痕且耐疲劳性能优异的效果。
31、2、本技术中优选采用乳胶与氨纶双股并捻的橡筋复合结构,并在其表面设置高分子涂层,配合截面呈异形结构的聚酯纤维;由于异形纤维提供了适宜的摩擦系数与形变空间,复合橡筋提供了梯度回弹力,涂层降低了编织磨损,获得鞋口在反复穿脱后仍能保持均匀立体褶皱形态及持久抱合力的效果。
32、3、本技术的方法,通过控制橡筋在织造前的绷紧预处理及编织过程中的分段锚固工艺,对橡筋的收缩进行限制;配合热湿定型中热能对纤维分子链的活化作用,使织物内应力充分释放并重新分布,获得鞋口褶皱排列规整、立体感强且无需额外定型模具即可实现三维成型的效果。
33、4、本技术的方法,通过在织造过程中集成功能性助剂与特定组织结构,利用水溶性维纶的临时加固作用及热熔丝的后续粘接作用,解决高弹性织物在编织转移过程中的易变形问题;同时采用飞线与局部编织相结合的工艺,获得成品鞋面结构致密、边缘平整且在保证透气性的同时具备高抗撕裂性能的效果。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com