
一种聚氨酯发泡片包边的模压爆米花鞋底及其制备方法与流程
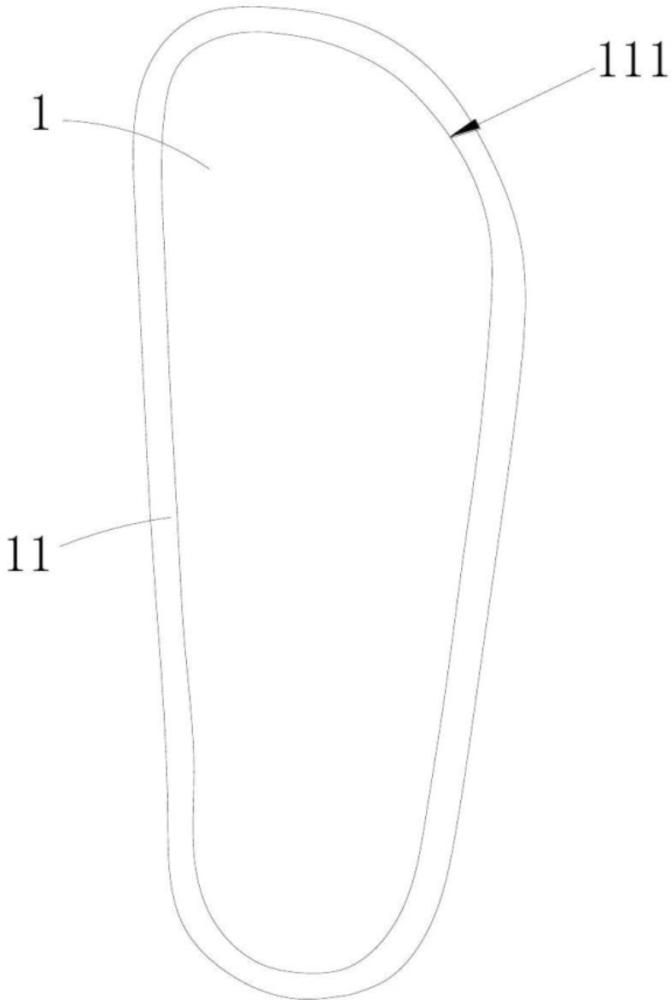
本发明涉及鞋类制造,具体涉及一种聚氨酯发泡片包边的模压爆米花鞋底及其制备方法。
背景技术:
1、发泡热塑性聚氨酯(etpu,俗称爆米花)颗粒具备优异的回弹、缓震与轻量化特性,被广泛应用于运动鞋底、鞋垫等鞋类产品中。爆米花颗粒直接成型后,若侧壁裸露珠粒,易出现藏污纳垢、颗粒脱落等品质问题。为规避爆米花颗粒外露带来的品质风险,同时保留爆米花材料优异的回弹缓震性能,现有技术开发出包裹式爆米花鞋底结构。
2、参照申请号为cn202321009843的专利公开了一种新型包裹鞋底,该方案将爆米花颗粒经水蒸气成型制得爆米花中底作为鞋垫,再与带边墙的橡胶或 eva 发泡大底刷胶粘合,使爆米花中底被大底三面包裹。但该技术方案仍存在明显缺陷:其一,产品需要分别开制爆米花中底模具以及橡胶大底或 eva 发泡大底模具,两套模具带来较高的开发与制造成本;其二,生产上需要分别成型爆米花中底与外围大底构件,再执行打粗、刷胶、晾置、压合等后段粘合工序,整体加工流程冗长,生产效率低;其三,依靠胶粘剂实现界面复合,在鞋底反复弯折、遇水环境下,粘合界面存在脱层、开胶失效风险,产品不良率偏高。
3、除此之外,市面上常用的芳香族爆米花颗粒,珠粒直接高温模压易发生内部泡孔塌陷,造成鞋底回弹性能损失,大多必须依赖水蒸气成型工艺,普通模压设备难以直接完成成型加工,限制了该材料向鞋垫、脚床等小件产品的推广应用。
4、鉴于此,遂有本案产生。
技术实现思路
1、本发明提供一种聚氨酯发泡片包边的模压爆米花鞋底及其制备方法,已解决现有爆米花鞋底存在上述问题,无需水蒸气成型、可采用普通模压设备加工,包边与鞋底主体结合牢固,同时具备丰富色彩与图案实现能力的爆米花鞋底及其制备方法。
2、本发明采用如下技术方案:
3、一种聚氨酯发泡片包边的模压爆米花鞋底,包括由表面改性的爆米花颗粒经模压成型的鞋底主体,还包括聚氨酯发泡片,上述聚氨酯发泡片包覆于上述鞋底主体的侧墙表面,上述聚氨酯发泡片朝向上述鞋底主体的一侧表面覆有颜色料层;上述聚氨酯发泡片与上述鞋底主体通过二次模压加热熔融粘结为一体。
4、进一步地,上述聚氨酯发泡片的厚度为0.4~3mm。
5、进一步地,上述表面改性的爆米花颗粒的制备工艺包括:将热塑性聚氨酯经超临界挤出形成爆米花原颗粒,经水下环切后进入腔体,向上述爆米花原颗粒表面喷涂聚氨酯树脂,经风干、装袋后得到表面改性的爆米花颗粒;上述聚氨酯树脂的熔点为80℃~110℃。
6、进一步地,上述颜色料层包括按重量份数计的如下原料:聚氨酯油墨5~60份、异氰酸酯固化剂6~15份和稀释剂20~50份。
7、进一步地,上述颜色料层还包括聚氨酯胶,上述聚氨酯胶的用量为0~20份。
8、进一步地,上述颜色料层中还添加有光致变色色胶,经紫外线照射后显现图案或标识。
9、进一步地,上述爆米花颗粒为发泡热塑性聚氨酯颗粒。
10、进一步地,上述聚氨酯发泡片的拉伸强度大于等于0.5mpa。
11、一种聚氨酯发泡片包边的模压爆米花鞋底的制备方法,包括以下步骤:
12、步骤1,将聚氨酯发泡片按设定尺寸冲裁,在片材的一面覆上颜色料,晾干或烘干后,将片材没有颜色的一面紧贴中框内壁,通过中框上的挂片钉固定拉紧;
13、步骤2,将挂好片材的中框安装到下模上,中框一半到下模里面的,另一半在上模里面,挂片钉是在中框的上下边沿,上沿的挂片钉往上凸起来,上模有对应挂片钉的小孔,下沿的挂片钉往下延伸,下模有对应挂片钉的钉槽;
14、步骤3,往腔体内倒入已称量的爆米花颗粒,然后合模,将上模、中框、下模合紧,合模压力为0.4~1.25bar;
15、步骤4,模具加热130~180℃,200~600秒,使爆米花颗粒间相互粘结,同时聚氨酯发泡片与爆米花颗粒熔融粘结;
16、步骤5,然后转入冷却站位,淋水冷却后开模,取下中框,取出鞋底,修边后得到成品。
17、由上述对本发明结构的描述可知,和现有技术相比,本发明具有如下优点:
18、1、本申请通过爆米花颗粒表面改性,使表面改性层在模压时熔融、内部发泡珠粒不塌陷,爆米花颗粒无需经水蒸气成型即可直接模压成型,也无需开制爆米花中底模具,有利于缩短加工流程、降低生产成本;采用普通模压设备和普通油压模具即可生产,加工便捷,有利于降低次品率。
19、2、本申请的聚氨酯发泡片与鞋底主体通过二次模压加热熔融粘结为一体,省去了刷胶粘合工序,有利于简化工艺并保证包边与鞋底主体的结合牢固。
20、3、本申请的聚氨酯发泡片朝向鞋底主体的一侧表面覆有颜色料层,能够按需要赋予鞋底包边不同的颜色;在颜色料层中添加光致变色色胶后,鞋底经紫外线照射能够显现图案或标识,丰富外观表达。
21、4、本申请的鞋底主体由爆米花颗粒模压成型,侧墙表面由聚氨酯发泡片包覆,能够避免爆米花颗粒外露带来的品质风险,并保持较好的回弹缓震性能;聚氨酯发泡片的拉伸强度设计为不低于0.5mpa,有利于保证包边的耐用性。
22、5、本申请表面改性后的芳香族爆米花颗粒可直接模压成型,有利于拓宽爆米花鞋底的应用领域,该鞋底可直接覆设纺织品制成鞋垫。
1.一种聚氨酯发泡片包边的模压爆米花鞋底,包括由表面改性的爆米花颗粒经模压成型的鞋底主体,其特征在于:还包括聚氨酯发泡片,所述聚氨酯发泡片包覆于所述鞋底主体的侧墙表面,所述聚氨酯发泡片朝向所述鞋底主体的一侧表面覆有颜色料层;所述聚氨酯发泡片与所述鞋底主体通过二次模压加热熔融粘结为一体。
2.如权利要求1所述的一种聚氨酯发泡片包边的模压爆米花鞋底,其特征在于:所述聚氨酯发泡片的厚度为0.4~3mm。
3.如权利要求1所述的一种聚氨酯发泡片包边的模压爆米花鞋底,其特征在于,所述颜色料层包括按重量份数计的如下原料:聚氨酯油墨5~60份、异氰酸酯固化剂6~15份和稀释剂20~50份。
4.如权利要求3所述的一种聚氨酯发泡片包边的模压爆米花鞋底,其特征在于:所述颜色料层还包括聚氨酯胶,所述聚氨酯胶的用量为0~20份。
5.如权利要求3所述的一种聚氨酯发泡片包边的模压爆米花鞋底,其特征在于:所述颜色料层中还添加有光致变色色胶,颜色料层经紫外线照射后显现图案或标识。
6.如权利要求1所述的一种聚氨酯发泡片包边的模压爆米花鞋底,其特征在于:所述爆米花颗粒为发泡热塑性聚氨酯颗粒。
7.如权利要求1所述的一种聚氨酯发泡片包边的模压爆米花鞋底,其特征在于:所述聚氨酯发泡片的拉伸强度大于等于0.5mpa。
8.如权利要求1~7任一所述的一种聚氨酯发泡片包边的模压爆米花鞋底的制备方法,其特征在于,包括以下步骤:
9.如权利要求8所述的一种聚氨酯发泡片包边的模压爆米花鞋底的制备方法,其特征在于,所述表面改性的爆米花颗粒的制备工艺包括:将热塑性聚氨酯经超临界挤出形成爆米花原颗粒,经水下环切后进入腔体,向所述爆米花原颗粒表面喷涂聚氨酯树脂,经风干、装袋后得到表面改性的爆米花颗粒;所述聚氨酯树脂的熔点为80℃~110℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com