
一种多用美甲磨头的制作方法
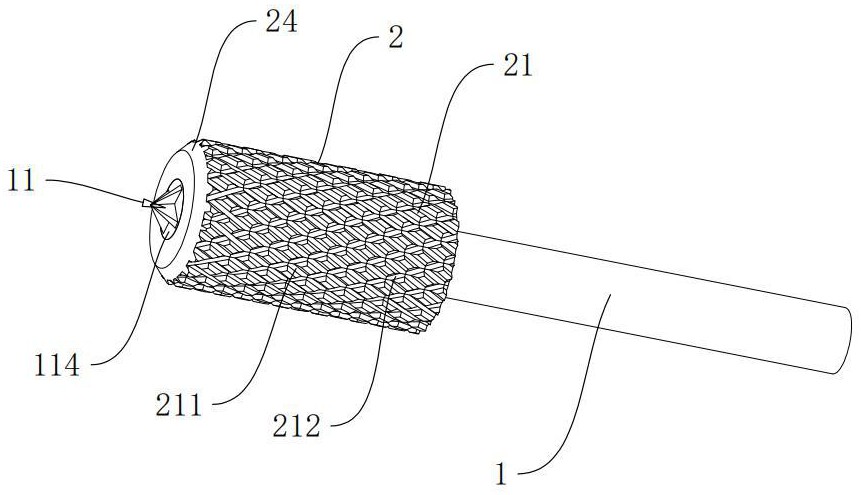
本技术涉及美甲工具,尤其是涉及一种多用美甲磨头。
背景技术:
1、在美甲作业过程中,打磨甲面和定位钻孔贴钻是两类常规且高频的操作工序。针对上述不同作业需求,市面上分别配套设置了专用打磨头与定位钻头两类独立工具。但在实际美甲操作过程中,操作人员需要根据工序反复切换打磨头与定位钻头,操作流程十分繁琐,极大影响了美甲作业的整体效率,用户使用便捷性较差。
2、目前,常规定位钻头主要由芯棒与定位筒组成,其中芯棒端部设置有用于定位钻孔的钻削部,定位筒的长度通常约为5mm,芯棒与定位筒之间通过匹配的螺纹结构实现快速装配,从而精确控制钻孔深度,满足常规钻孔作业对精度与强度的要求。为进一步实现工具的功能集成,行业内尝试将定位筒加长至常规打磨头的作业长度(约10mm),并在其外壁加工磨削齿结构,使单一工具同时具备定位钻孔与打磨甲面的双重功能。
3、然而在实际加工过程中,由于加长后的定位筒长度较长且管径较小(约2mm),对其内壁进行内螺纹车削加工时,需使用较细且具备一定长度的车削刀头才能完成加工。这类大长径比的车削刀头结构强度极低且刚性较差,车削作业过程中极易产生高频振动,导致刀头加工轨迹出现偏移,造成加工出的螺纹纹路不均匀、螺距偏差、螺纹同轴度差等精度不准的问题,直接影响螺纹装配的匹配精度与产品使用稳定性;同时,大长径比的刀头在螺纹车削过程中极易发生弯折、断裂,导致内螺纹加工难度大、生产效率低下,并显著增加工件报废率与刀具损耗成本,难以实现批量工业化生产,严重制约了集成式多用美甲。
技术实现思路
1、为了解决定位筒加长后,其内壁内螺纹加工难度大、精度差及效率低的问题,本技术提供一种多用美甲磨头。
2、本技术提供的一种多用美甲磨头,采用如下的技术方案:
3、一种多用美甲磨头,包括芯棒和定位筒,所述芯棒的一端设置有用于定位钻孔的钻削部,且所述定位筒的外壁上设置有用于打磨甲面的磨削齿;所述定位筒包括第一筒段和第二筒段,所述第一筒段的内壁上开设有第一内螺纹,且所述芯棒的对应位置开设有与第一内螺纹相适配的第一外螺纹,所述第二筒段的内壁与芯棒之间设置有用于粘接固定的固定胶层,所述芯棒与定位筒装配到位后,所述钻削部伸出定位筒外部。
4、通过采用上述技术方案,定位筒外壁的磨削齿可用于打磨甲面,芯棒端部的钻削部则能实现定位钻孔,使美甲磨头兼具双重功能,无需频繁切换工具,提升了美甲作业的效率与使用便捷性;同时,将定位筒分为第一筒段与第二筒段,仅在第一筒段内壁加工第一内螺纹与芯棒的第一外螺纹配合,第二筒段采用固定胶层粘接固定,减少了定位筒内壁内螺纹的加工长度,从而降低了内螺纹的加工难度,避免长径比过大导致的刀具振动、断裂问题,提升了加工精度与生产效率,降低了工件报废率与刀具损耗成本,有利于批量工业化生产。
5、优选的,所述第一筒段的长度小于等于定位筒总长度的二分之一。
6、通过采用上述技术方案,将第一筒段的长度限定为不大于定位筒总长度的二分之一,可进一步限定内螺纹加工区域的长度,降低细长管件内螺纹车削加工难度,减少刀具弯折、断裂风险,提升螺纹加工精度与同轴度,同时还能保证第二筒段内固定胶层的胶接区域长度,保障芯棒与定位筒的连接牢固性。
7、优选的,所述第一筒段位于远离钻削部的一侧,且所述第二筒段位于靠近钻削部的一侧,所述第二筒段的内径小于第一筒段的内径,且所述第一筒段与第二筒段内壁的交界处形成第一定位台阶面,所述芯棒的外径分别与第一筒段及第二筒段的内径相适配,且所述芯棒装配到位后与第一定位台阶面形成抵接配合。
8、通过采用上述技术方案,设置内径不同的第一筒段与第二筒段形成第一定位台阶面,能在芯棒装配时实现轴向精准定位,使钻削部伸出长度稳定一致,提升产品加工精度与钻孔深度控制的稳定性;同时,芯棒外径与阶梯式内径相适配,有助于提高装配同轴度,减少装配偏移。
9、优选的,所述第一外螺纹的螺牙上沿芯棒的轴向开设有切面,且所述第一筒段的内壁与切面之间设置有第一辅助粘接胶层。
10、通过采用上述技术方案,在第一外螺纹的螺牙上沿轴向开设切面,并在切面与第一筒段的内壁之间设置第一辅助粘接胶层;切面为胶水提供了充足的填充空间,从而在螺纹机械连接的基础上增加了粘接面积和抗扭转阻力,形成螺纹与粘接双重锁固的可靠连接,能有效防止使用过程中出现螺纹松动。
11、优选的,所述第一外螺纹的螺牙上开设有连续的反向螺旋槽,所述反向螺旋槽与第一外螺纹的螺旋方向相反,且所述第一筒段的内壁与反向螺旋槽之间设置有第二辅助粘接胶层。
12、通过采用上述技术方案,在第一外螺纹的螺牙上开设与第一外螺纹螺旋方向相反的连续反向螺旋槽,并在第一筒段的内壁与反向螺旋槽之间设置第二辅助粘接胶层;反向螺旋槽增加了粘接面积,并且固化后的胶层嵌入反向螺旋槽中与螺纹紧固方向形成互锁效应,增强了抗振防松能力,提升了芯棒与定位筒连接的稳定性与可靠性。
13、优选的,所述第二筒段的内壁上开设有第二内螺纹,所述第二内螺纹与第一内螺纹的螺旋方向相同且螺距相等,所述第二内螺纹的螺牙高度小于第一内螺纹的螺牙高度,且所述芯棒的对应位置开设有与第二内螺纹相适配的第二外螺纹。
14、通过采用上述技术方案,在第二筒段内壁增设螺牙高度低于第一内螺纹且旋向和螺距与第一内螺纹一致的第二内螺纹,并使其配合芯棒上的第二外螺纹,可实现固定胶层与螺纹机械连接相结合的双重固定,进一步提升芯棒与定位筒之间的连接牢固性,从而延长产品使用寿命;加工时,车削刀头可从定位筒两端分别完成内螺纹加工,无需使用大长径比刀头伸入筒内进行整体加工,因此不会显著增加加工难度;同时,由于第二内螺纹的螺牙较浅,加工过程中车削刀头负荷小、不易振动,加工过程更为稳定,能够有效保证加工精度。
15、优选的,所述第一筒段位于靠近钻削部的一侧,且所述第二筒段位于远离钻削部的一侧,所述第二筒段的内径大于第一筒段的内径,且所述第一筒段与第二筒段内壁的交界处形成第二定位台阶面,所述芯棒的外径分别与第一筒段及第二筒段的内径相适配,且所述芯棒装配到位后与第二定位台阶面形成抵接配合;所述第二筒段的内壁上开设有第三内螺纹,且所述第三内螺纹与第一内螺纹的螺旋方向相反,所述芯棒上套接有封堵塞,且所述封堵塞的外壁上对应开设有与第三内螺纹相适配的第三外螺纹。
16、通过采用上述技术方案,将第一筒段设置在靠近钻削部的一侧,并在第二筒段内设置螺旋方向相反的第三内螺纹与独立的封堵塞配合锁紧,借助反向螺纹防止松动的特性,增强了整体连接结构的防松锁固效果;封堵塞锁紧后可对第二筒段内的固定胶层进行封堵防护,避免胶层长期暴露而老化损坏,进一步提高了结构稳定性和使用寿命;加工时同样采用分段加工的方式,无需使用大长径比车刀完成整体内螺纹加工,不会明显提升加工难度,并且第一内螺纹与第三内螺纹螺旋方向相反,降低了对两段内螺纹中间连续性的要求,更易保证加工同轴度;此外,第二定位台阶面可在芯棒装配时实现轴向精准定位,保证了钻削部伸出长度的一致性。
17、优选的,所述钻削部包括多个切削刃,且多个所述切削刃的前端交汇形成定位钻尖,相邻所述切削刃之间成型有斜切槽,且任一所述斜切槽与定位筒的内壁之间设置有填充胶层。
18、通过采用上述技术方案,多切削刃与定位钻尖可提升钻削部的钻孔定位精度与切削效率;在斜切槽与定位筒内壁之间设置填充胶层,能密封填充斜切槽的间隙,有效阻挡美甲作业过程中产生的碎屑进入斜切槽内部缝隙,从而避免碎屑长期积存后受潮变质、滋生细菌,提升了美甲磨头使用的卫生安全性,同时还减少了碎屑卡滞对钻削部转动与切削作业的影响,保证钻孔操作顺畅稳定。
19、优选的,所述定位筒的外壁上开设有多个左螺旋槽和右螺旋槽,且所述磨削齿由左螺旋槽与右螺旋槽相互交错形成。
20、通过采用上述技术方案,定位筒外壁的左螺旋槽与右螺旋槽相互交错形成磨削齿,交错结构使得磨削齿打磨甲面更加均匀,切削力更加平稳,有助于减少甲面划痕;同时,左螺旋槽与右螺旋槽配合能提升排屑性能,有效防止打磨碎屑堆积,从而确保打磨作业顺畅进行,进一步提高作业的质量与效率。
21、优选的,所述定位筒靠近钻削部的一端边沿开设有倒角。
22、通过采用上述技术方案,在定位筒靠近钻削部一端边沿设置倒角,可避免操作过程中尖锐边沿划伤甲面或周围皮肤,提升使用安全性。
23、综上所述,本技术包括以下至少一种有益技术效果:
24、1.本技术提供的多用美甲磨头,将打磨甲面与定位钻孔两种功能集成于一体,定位筒外壁的磨削齿可直接用于甲面打磨,芯棒端部的钻削部则能精准完成定位钻孔作业,操作人员无需在打磨头与定位钻头之间反复切换工具,大幅简化了美甲操作流程,有效提升了作业效率和使用便捷性;
25、2.通过将定位筒分为第一筒段和第二筒段,并将内螺纹加工区域限制在第一筒段内,显著缩短了需车削的内螺纹长度,避免使用大长径比刀头进行细长管内壁加工,从而消除了刀具刚性差、易振动、易断裂的加工隐患,使螺纹加工精度和同轴度得到有效保证,同时降低了工件报废率与刀具损耗成本,使该集成式美甲磨头具备良好的批量工业化生产条件;
26、3.第一筒段采用螺纹配合提供精确的机械连接,且第二筒段借助固定胶层实现粘接固定,两者共同构成双重锁固结构,既保证了芯棒与定位筒的装配同轴度和轴向定位精度,又增强了连接部位的抗振防松能力,确保美甲磨头在高频使用状态下仍能保持牢固可靠,延长了产品的整体使用寿命。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com