
用于机动车的保险杠装置的制作方法
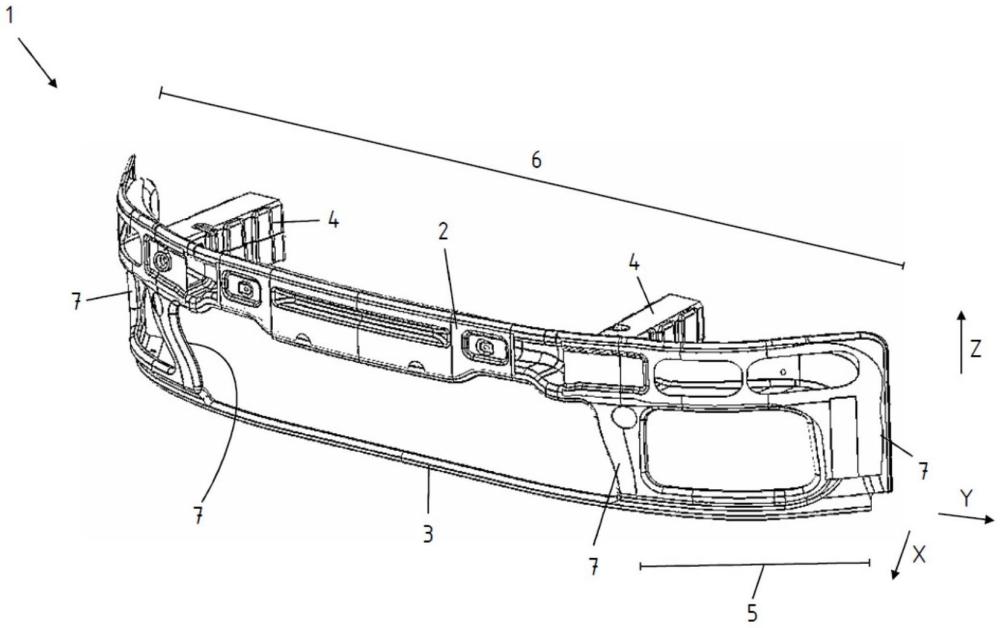
本发明涉及一种保险杠装置。
背景技术:
1、从现有技术中可知,机动车在前部或尾部设有保险杠装置。当发生车辆碰撞、追尾碰撞或与物体碰撞时,这种保险杠装置可以完成两项任务。一方面,存在横梁。横梁具有足够的刚度,以防止相应物体或机动车过深地穿透前部或端部区域。因此,点撞击(例如柱上的点撞击)会通过横梁传递至机动车宽度的很大一部分。
2、保险杠装置完成的第二个任务是将碰撞能量转化为变形功,从而相应减少冲击能量。为此,相应的横梁通过碰撞箱联接到机动车上。为此,碰撞盒相对于机动车横向方向布置在横梁的中心区域和端部区域之间,即相对于机动车宽度分别在横梁外部区域布置在长度的三分之一到四分之一之间。碰撞盒通常与机动车的纵向承载件或前端联接。当与对方车辆发生完全重叠或部分重叠(小重叠)碰撞时,碰撞盒会像手风琴一样折叠,因此将碰撞能量转化为变形功。而在中心柱碰撞开始时,通过有针对性地使横梁本身发生剧烈变形,便已耗散了大量能量,随后,通过碰撞盒(以及必要时纵向承载件)的有针对性地弯折,剩余能量将以对乘员无害的方式被进一步耗散。
技术实现思路
1、本发明的目的是提供一种保险杠装置,与现有技术中已知的保险杠装置相比,该保险杠装置具有改进的碰撞性能,可以在生产中针对各种碰撞要求进行专门调整,同时可以特别节省成本地制造。
2、根据本发明,上述目的通过保险杠装置来实现。
3、根据本发明的用于机动车的保险杠装置特别地由钢材料制成。为此目的,采用了压制成型方法。因此,首先提供板坯,然后将其放置到压制成型工具中并通过压制成型方法(特别是深拉方法)成型。在此至少部分地采用了热成型和压硬化技术。这意味着,在抗拉强度rm大于1350mpa的材料结构中,强度特性至少可以进行部分调整。为此,至少局部将板坯加热到高于奥氏体化温度的ac3温度。根据所使用的钢合金,这相当于800℃以上的温度,特别是900℃以上的温度。采用可硬化钢材料作为钢合金。例如22mnb5。然后,在板坯仍处于温热状态时进行成型,并快速冷却,以便对高强度特性进行专门调整。
4、根据本发明,使用拼焊板作为保险杠组件中的板坯。这是最初由焊接在一起的各种金属片或板坯制成的板坯。根据本发明,它们以对接接头的形式焊接在一起。这意味着,用于生产拼焊板的各个板坯的相应端面彼此贴靠。由此形成所谓的对接接头。然后将这些彼此贴靠的端面焊接在一起。激光焊接特别适用于此目的。对接焊接可以实现特别低的材料使用量,并且由于更好的贴靠接触以及因此更短的冷却速度,可以选择单侧壁厚变化,这在压硬化过程中具有优势。同时,可以实现高质量的焊缝,以便在发生碰撞时,各个板坯部件能够牢固地连接。通过使用拼焊板,可以在坯料中使用相应的壁厚(即在压制成型方法之前),以专门匹配要满足的碰撞性能。壁厚优选在0.5mm至4mm之间,特别是在1mm至3mm之间。替代地或者附加地,可以设置不同的强度。例如,在不需要增加强度的区域,可以使用较低等级的钢,例如非热成型钢。这继而又会节省所用钢材的材料和成本。在随后的热成型和压硬化方法中,板坯也可以完全加热。由此,所用的钢合金在不需要提高强度的区域中不具有可硬化性能,无需采用复杂的部分加热或冷却方法。因此,可以对整个拼焊板进行加热、热成型和压硬化。在没有可硬化特性的区域,钢不会变硬,因此具有更软或更具延展性的特性。特别地,在此存在小于1000mpa的拉伸强度rm,优选地拉伸强度在500mpa至1000mpa之间,特别是在500mpa至800mpa之间。
5、对接接头形成在拼焊板的至少一个连接点上,优选两个连接点上,特别是多个连接点上,优选所有的连接点上。具体来说,然后进行激光焊接。
6、然而,此外,在至少一个区域中,优选在两个区域中,可以存在重叠部并且在重叠部区域中存在焊接,并且因此在重叠部区域中不存在对接接头。特别地,重叠部形成在碰撞盒连接件区域。这意味着主横梁在此区域通过双层加固。因此重叠部面积优选大于10cm2。重叠面积,即重叠部,特别大于10cm2,特别优选大于50cm2,特别是100cm2至200cm2。在重叠部区域,可以周向至少部分地进行焊接。然而,重叠区域也可以通过其他方式连接,例如通过胶合和/或铆接。保险杠装置本身现在具有相对于机动车竖直方向布置在其下方的主横梁和辅助横梁。因此,主横梁和辅助横梁在机动车竖直方向上的高度方面彼此偏移地布置。
7、辅助横梁通过机动车门槛和前桥支架或副车架以及(如果适用)下部碰撞盒或纵向承载件封闭了朝前的下部负载路径。
8、主横梁和辅助横梁均具有围绕机动车竖直方向的弯曲走向。主横梁和辅助横梁可以具有不同的曲率半径。曲率半径可沿主横梁和辅助横梁的纵向走向变化。碰撞盒特别联接在主横梁上。
9、主横梁与辅助横梁通过竖直接桥彼此连接。至少竖直接桥相对于机动车横向方向布置在外端部区域中。在此特别的优点是,这些竖直接桥布置在位于它们后面的车轮的前面,特别是相对于机动车横向方向。特别优选地,保险杠装置布置在机动车的前部区域。由此形成额外的负载路径。如果发生正面碰撞,接桥会撞击其后面的车轮,从而在车轮上提供额外的负载路径,并且如果车轮随后被推向其后面的门槛,则最初会在车轮悬架上提供额外的负载路径。然而,也可以优选形成至少四个接桥。然后特别优选地,在碰撞盒的区域中布置两个接桥,并且在外端区域、特别是在相应车轮的前方布置另外两个接桥。接桥可设计为基本竖直定向地延伸。尤其是,相应接桥和主横梁之间以及相应接桥和辅助横梁之间的联接点设计为对接接头,正如开头所提到的那样。
10、然后通过压制成型来制造保险杠装置。为此,首先提供坯料作为拼焊板。整个拼焊板优选已经适配了保险杠装置的所需几何形状。但由于采用了主横梁、辅助横梁和接桥的设计,可以大大减少材料的浪费。然后将拼焊板整体插入,即,将拼焊板放入压制成型工具中并成型为保险杠装置。特别是,在此主横梁和辅助横梁在横截面中设计为一侧开口的中空轮廓。具体地,其在横截面中至少部分地、特别是完全在它们相应的纵向走向上可以是c形、u形或者甚至是帽形的。接桥的横截面也可以是c形、u形或帽形。特别优选地,该中空轮廓一侧敞开的敞开侧沿机动车纵向方向远离机动车指向地敞开或者沿主行驶方向向前指向地布置。
11、或者,仅主横梁和外接桥是远离机动车指向地敞开,而内接桥和辅助横梁则朝向机动车敞开。
12、主横梁至少部分还具有封闭板。因此,封闭板可以通过抵消主横梁和(如果适用)辅助横梁的开口中空轮廓的弯曲并增加型材刚度来影响碰撞特性。特别地,封闭板布置在机动车横向方向中央并且延伸超过主横梁的纵向走向至少20%,优选地超过30%,并且特别优选地超过40%。在特别优选的实施例变型中,封闭板可延伸过整个纵向走向,即延伸过主横梁的整个宽度。
13、此外,保险杠装置部分地具有不同的强度。强度特指抗拉强度rm。替代地或者除了不同的强度之外,保险杠装置可以部分地具有不同的壁厚。由此可以根据需要满足的碰撞特性来专门调整壁厚和/或强度。例如,与辅助横梁和/或接桥相比,主横梁可以具有增加的强度或增加的壁厚。
14、由于增加了强度和/或壁厚,特别是封闭板,因此可以有针对性地设置要满足的碰撞属性。特别优选地,主横梁在从碰撞盒延伸至碰撞盒的连接区域中配备有增加的强度和/或增加的壁厚,并且至少在纵向走向上部分地配备有封闭板。由此使得主横梁的中央区域具有特别高的刚度。
15、此外,主横梁和/或辅助横梁特别优选地在前侧或前壁上或者后侧或后壁上在碰撞盒之间的连接区域中具有两个触发加强筋。然后,相应的触发加强筋从主横梁的中心相对于机动车横向方向布置到碰撞盒。在前壁的情况下,触发加强筋(以下也称为加强筋)优选地分别布置在从主横梁的中心看到碰撞盒的主横梁长度的0.008至0.38倍之间的长度范围内。前壁中(即帽型轮廓的凸缘中)的加强筋的深度相对于相同横截面中的主横梁的深度特别为1/10至1/3,特别优选为1/8至1/4。宽度可以在几毫米到几厘米之间,但不能超过碰撞箱之间主横梁长度的1/10。从保险杠装置的正面看,在中心的左右两侧因此分别形成有触发加强筋。由于采取了上述措施,主横梁在此最初设计得特别坚固。然而,触发加强筋可以减少例如正面碰撞或柱测试时的初始碰撞能量,因为主横梁会产生吸收形变而不会失去其整体刚度。如果后壁上有加强筋(凹陷),则与前壁加强筋相比,该加强筋相对较宽,延伸过后壁的整个高度,并相应地使帽形轮廓的横截面逐渐变细。特别地,加强筋的深度相对于相同横截面内主横梁的深度为1/10至1/2,特别优选地为1/5至1/3。宽度可以从几厘米到最大为碰撞盒之间主横梁长度的1/5。后壁加强筋从横梁中心到碰撞盒看分别形成在横梁长度的0.3至0.45倍之间的区段上。
16、尤其是,在仅在一个凸缘侧上设置加强筋的情况下,该加强筋可与后壁加强筋协同作用。或者,后壁加强筋可以完全省略或变得不那么明显,特别是如果主横梁的两个凸缘的前部已经布置了加强筋。
17、强度的提高尤其体现在抗拉强度rm大于1350mpa,特别优选大于1500mpa。但抗拉强度rm不应超过2500mpa。在相对未硬化或较软的区域,抗拉强度特别在500mpa至1000mpa之间。
18、可选地,辅助横梁和/或接桥也可以通过封闭板封闭。辅助横梁上的封闭板特别采用分段式设计。在优选的设计变型中,封闭板还可覆盖辅助横梁的整个长度。
19、例如,在有四个接桥的情况下,只有两个接桥可以通过封闭板封闭。
20、还可以布置完整的封闭板,从后面关闭主横梁、辅助横梁和接桥。
21、特别地,在封闭板的情况下,主横梁、接桥和/或辅助横梁在横截面中本身是帽形的。这意味着凸缘突出到外侧并焊接到封闭板上。然后将封闭板特别是在压制成型方法之后焊接到主横梁或接桥和辅助横梁上。
22、为了提高生产效率,封闭板特别由为各个板坯提供的切料区域制成的,以生产拼焊板。
23、出于进一步的效率原因,封闭板优选在一次压制冲程中用拼焊板成型。然而,封闭板位于拼焊板旁边,在热成型过程中不会形成双层。封闭板本身也可以进行热成型和压硬化。
24、在特别优选的实施例变型中,主横梁在其横截面中具有不同的半径。特别是,该半径影响主横梁在横截面中从后接桥到腿部的过渡。在碰撞盒的纵向区段中,即在碰撞盒的连接区域中,帽形轮廓的该半径较小。因此,从帽型轮廓的后侧接桥到与其邻接的腿部的过渡中,横截面趋于矩形。因此,主横梁本身的横截面更呈直角或矩形。该措施改善或扩大了碰撞盒的连接点。因此例如在发生中央柱碰撞时,无论是在与碰撞盒的接合处还是在横梁本身的中间,出现裂缝的风险都会降低。在碰撞盒之间的纵向区段中,即在碰撞盒连接区域中,后侧接桥和腿部之间的半径较大。因此,帽形轮廓在腿部和接桥区域的横截面更圆或更弯曲。
25、碰撞盒连接区域从接桥到腿部的过渡处的半径与碰撞盒之间的纵向区段的半径(特别是在横梁中部)之间的半径之差应为50%。因此,碰撞盒之间的半径比碰撞盒连接区域中的半径至少大50%,优选至少大100%,最多大400%。
26、横梁的中央纵向区段沿机动车横向方向延伸至少300mm,优选350mm。但中间长度区段不宜超过1000mm,优选小于500mm。
27、碰撞盒连接区域的半径为3mm至6mm,特别是4mm至5mm。在中间长度部分,即碰撞盒之间,半径可以在10mm至30mm之间,特别是在11mm至20mm之间,优选地在14mm至16mm之间,最优选地约为15mm。半径理解为腿部和接桥之间的过渡。
28、在另一优选实施例变型中,主横梁具有围绕机动车竖直方向的曲率,其中曲率半径在主横梁的纵向走向上变化,特别是曲率半径在碰撞盒之间的中心区域较小,而在碰撞盒连接区域中较大。在端部区域,曲率半径可以再次变小,从而产生更强的曲率。由此可以在碰撞盒连接区域提供基本平直、弯曲程度不强的面。这对于发生碰撞时的能量传递具有有益的影响。在中间区域,即碰撞盒连接处之间,曲率更明显,即曲率半径较小。这意味着横梁在此区域的弯曲程度更大。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com