
一种基于视觉判断的弹链节自动分选装置的制作方法
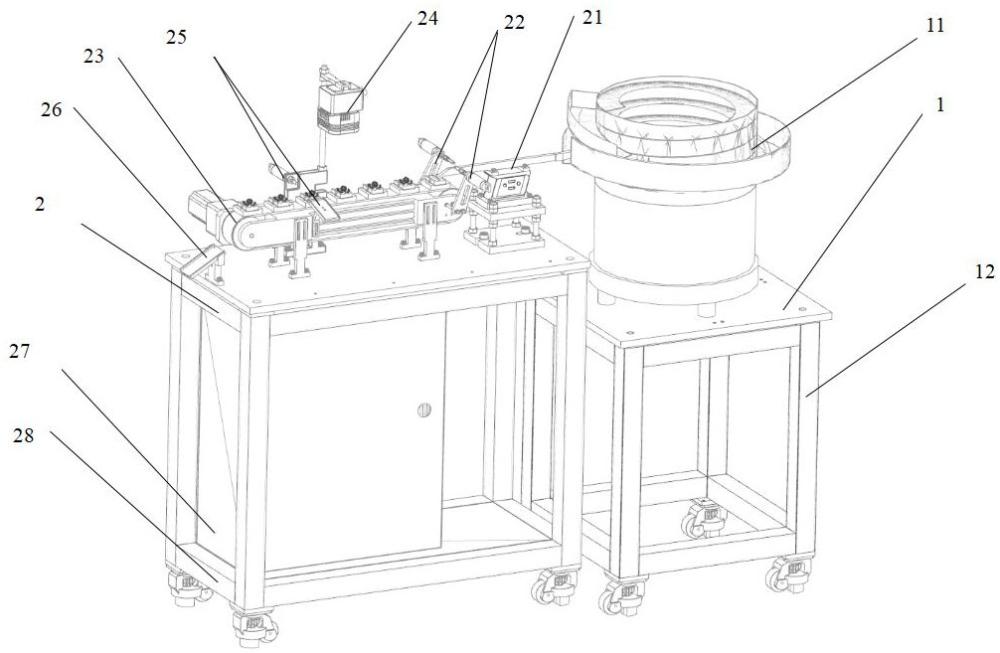
本发明涉及自动化分选,特别是涉及一种基于视觉判断的弹链节自动分选装置。
背景技术:
1、弹链为一些武器的的主要供弹具,采用钣金冲压制成单节散件,单挺该武器的弹链配套数量比较大。单节弹链的工艺过程主要是冲压成形——热处理——表处理,在各工序流转、以及热处理过程中,部分弹链会产生变形,而变形后的弹链存在无法使用或引起可靠性故障,因此,现行生产中,需要在弹链封装前增加一道分选工序,目前由人工目测方式分选。由于弹链数量大,需要投入大量人力和时间,同时分选劳动强度极大,严重影响生产效率和效益,因此,需要设计一种通过机器视觉的方式取代人工目测判断、采用自动化分选装置取代人工分选操作,实现弹链分选自动化,节约人力成本,提高分选效率和分选质量。
技术实现思路
1、本发明的目的在于克服现有技术的不足,提供一种基于视觉判断的弹链节自动分选装置,实现弹链分选自动化,节约人力成本,提高分选效率和分选质量。
2、本发明的目的是这样实现的:
3、一种基于视觉判断的弹链节自动分选装置,包括机架(28),所述机架(28)上设有直线送料模块(21)、单节上料模块(22)、弹链定位与流转模块(23)、视觉检测判断模块(24),
4、所述直线送料模块(21)包括振动器支座(213),振动器支座(213)上设有直线振动器(212),直线振动器(212)上倾斜设有直线送料导轨(211),直线振动器(212)用于使直线送料导轨(211)通过振动和重力输送弹链节,弹链节包括单抱弹口侧、双抱弹口侧,双抱弹口侧的两个抱弹口之间形成卡接口,弹链节的卡接口卡在直线送料导轨(211)上,并形成轴向限位,且弹链节能沿振动的直线送料导轨(211)滑动;
5、所述单节上料模块(22)包括气缸支架(223),气缸支架(223)上沿垂直于弹链节轴向的方向设有气缸(221),气缸(221)的活塞杆上同轴设有分拨杆(222),分拨杆(222)通过气缸(221)控制伸缩,分拨杆(222)用于控制弹链节在直线送料导轨(211)上的状态;
6、所述弹链定位与流转模块(23)包括同步带支座(233),同步带支座(233)上安装有同步带机构(231),同步带机构(231)上安装有若干定位块(235),所述定位块(235)的上表面设有弧形定位面(2351) 、限位棱边(2352),限位棱边(2352)与直线送料导轨(211)相邻,限位棱边(2352)用于与弹链节的双抱弹口侧外圆弧面接触,并使弹链节翻转成抱弹口朝上的姿态,弧形定位面(2351)用于与弹链节两侧的抱弹口背面配合定位;
7、所述视觉检测判断模块(24)位于弹链定位与流转模块(23)的一侧,用于对流转至检测工位的弹链节进行拍照分析。
8、优选地,所述直线送料导轨(211)的排出端设有用于引导弹链的导流斜面(2111),导流斜面(2111)的斜度大于直线送料导轨(211)的斜度,定位块(235) 上的弧形定位面(2351) 、限位棱边(2352)用于配合导流斜面(2111)实现弹链节的姿态调整与定位。
9、优选地,所述机架(28)上设有不合格品分离模块(25)、合格品接收模块(26),
10、不合格品分离模块(25)位于视觉检测判断模块(24)的下游端,不合格品分离模块(25)包括分离驱动气缸(251)、不合格品接收斜面料道(252),分离驱动气缸(251)、不合格品接收斜面料道(252)位于同步带机构(231)的两侧,分离驱动气缸(251)用于将不合格品推入不合格品接收斜面料道(252);
11、所述合格品接收模块(26)包括合格品接收斜面料道(261),合格品接收斜面料道(261)设置在同步带机构(231)的出料端。
12、优选地,所述视觉检测判断模块(24)包括相机支座(247),相机支座(247)上沿竖向螺纹配合有z轴杆(246),z轴杆(246)的顶部铰接有水平设置的r轴杆(244),z轴杆(246)、r轴杆(244)分别通过限位螺母(245)锁紧,r轴杆(244)的端部下方安装视觉相机(241)。
13、优选地,还包括与机架(28)分体设置的振动上料装置(1),所述振动上料装置(1)包括上料盘支架(12),上料盘支架(12)上设置振动上料盘(11),振动上料盘(11)具有通道、出料导轨,常态下,出料导轨与直线送料导轨(211)的进入端齐平。
14、通道中设置筛选结构,弹链节通过在通道中运行,并被筛选结构作用,最终使具有相同排列方向的弹链节形成排序队列,即弹链节双抱弹口侧骑在矩形出料导轨上、抱弹口朝后,进而进入直线送料导轨(211)。当然,也可以直接人工上料。
15、优选地,同步带支座(233)上安装有伺服电机(232),伺服电机(232)用于驱动同步带机构(231)转动。
16、优选地,定位块(235)通过通用定位座(234)安装在同步带机构(231)上,定位块(235)能够更换规格。
17、优选地,所述单节上料模块(22)设有两组,
18、优选地,所述单节上料模块(22)设有两组,两组单节上料模块(22)位于直线送料导轨(211)的两侧,且错位设置,两组单节上料模块(22)的分拨杆(222)之间的距离对应一个弹链节占用的空间,两组单节上料模块(22)交替工作。
19、具体地:分拨杆(222)共设置2组,由各自分拨气缸(221)独立控制,2组分拨杆(222)布置在直线送料导轨(211)左、右两侧,并沿导轨方向一前一后布置,两分拨杆(222)前后位置距离约一个弹链节占用的空间,左、右分拨杆(222)通过电气控制系统协同运动,即左边杆收缩的同时右边杆伸长,右边杆收缩的同时左边杆伸长,通过左、右分拨杆(222)的协同运动,形成了一个通道开关,保证第一个弹链节通过时,第二个弹链节进入预通过位,其余弹链节则被挡在预通过位之外,实现弹链一个一个按节拍有序通过。具体为后一个分拨杆(222)插入对应弹链节抱弹口中限位的时候,前一个分拨杆(222)让位,使预通过位的弹链节滑出,后一个分拨杆(222)退出的时候,前一个分拨杆(222)伸出限位,阻止预通过位后方的弹链节滑出,进而使弹链节一节一节滑出。
20、优选地,分拨杆(222)也可以单设为一组,直接插入/退出一个弹链节的抱弹口,以控制弹链滑动的通断,但是控制没有两组的准确。
21、由于采用了上述技术方案,本发明具有如下有益效果:
22、本发明通过上料装置对弹链进行定向排序,进入自动分选装置,自动分选装置的直线送料模块和单节上料模块作用下,保证单节弹链进入定位与流转模块,将弹链送入视觉检测判断模块检测,不合格品由不合格品分离模块分流,合格品流入合格品接收模块。该装置通过自动上料、定向排序、视觉判断是否合格、自动将合格品与不合格品分流,实现弹链自动化分选,节约人力成本,提高分选效率和分选质量。
1.一种基于视觉判断的弹链节自动分选装置,其特征在于:包括机架(28),所述机架(28)上设有直线送料模块(21)、单节上料模块(22)、弹链定位与流转模块(23)、视觉检测判断模块(24),
2.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:所述直线送料导轨(211)的排出端设有用于引导弹链的导流斜面(2111),导流斜面(2111)的斜度大于直线送料导轨(211)的斜度,定位块(235) 上的弧形定位面(2351) 、限位棱边(2352)用于配合导流斜面(2111)实现弹链节的姿态调整与定位。
3.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:所述机架(28)上设有不合格品分离模块(25)、合格品接收模块(26),
4.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:所述视觉检测判断模块(24)包括相机支座(247),相机支座(247)上沿竖向螺纹配合有z轴杆(246),z轴杆(246)的顶部铰接有水平设置的r轴杆(244),z轴杆(246)、r轴杆(244)分别通过限位螺母(245)锁紧,r轴杆(244)的端部下方安装视觉相机(241)。
5.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:还包括与机架(28)分体设置的振动上料装置(1),所述振动上料装置(1)包括上料盘支架(12),上料盘支架(12)上设置振动上料盘(11),振动上料盘(11)具有通道、出料导轨,常态下,出料导轨与直线送料导轨(211)的进入端齐平。
6.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:同步带支座(233)上安装有伺服电机(232),伺服电机(232)用于驱动同步带机构(231)转动。
7.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:定位块(235)通过通用定位座(234)安装在同步带机构(231)上,定位块(235)能够更换规格。
8.根据权利要求1所述的一种基于视觉判断的弹链节自动分选装置,其特征在于:所述单节上料模块(22)设有两组,两组单节上料模块(22)位于直线送料导轨(211)的两侧,且错位设置,两组单节上料模块(22)的分拨杆(222)之间的距离对应一个弹链节占用的空间,两组单节上料模块(22)交替工作。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com