
一种新型缩微信息的防伪制作方法与流程
本发明涉及光学防伪,具体的,涉及一种新型缩微信息的防伪制作方法。
背景技术:
1、当前市场主流防伪技术普遍采用单一激光标、普通缩微文字、荧光油墨等常规防伪手段,整体仿制门槛偏低。随着高精度打印、简易蚀刻等加工设备的普及,造假厂商可借助通用设备对现有常规防伪标识进行批量复刻,市面上传统防伪产品的防仿制能力大幅下降,难以满足各行业高品质、高等级的防伪溯源需求,行业需要更先进、更可靠的防伪制作技术实现技术升级;
2、传统缩微防伪膜在生产过程中存在诸多短板,其制作模具加工精度偏低,凹槽内部毛刺繁多,脱模阻力大,长期批量生产磨损速度快,整体耐印性能较差;常规uv防伪油墨内部粉体分散不均匀,模压阶段极易堵塞微纳凹槽,成型后的微缩图文边缘会出现锯齿、溢墨等外观缺陷;卷对卷连续模压工序中,基材拉伸形变、走料偏移问题难以有效管控,多层图文叠加套印偏差较大;市面上普通防伪膜仅依靠微观缩微文字实现防伪识别,查验时必须借助放大镜等辅助工具,使用便捷性不足,同时缺少多层光学耦合复合结构,防伪层级单一,仿制门槛低,极易被不法分子批量复刻,因此,本技术领域人员提供一种新型缩微信息的防伪制作方法以解决上述背景技术中所提出的问题。
技术实现思路
1、本发明的目的在于提供一种新型缩微信息的防伪制作方法,解决现有技术中缩微防伪膜存在模具精度差、脱模难、耐印低,油墨易堵槽、图文有锯齿溢墨,卷对卷模压套印偏差大,且仅靠缩微文字识别需放大镜、无多层光学耦合结构、易仿制的多重缺陷的问题。
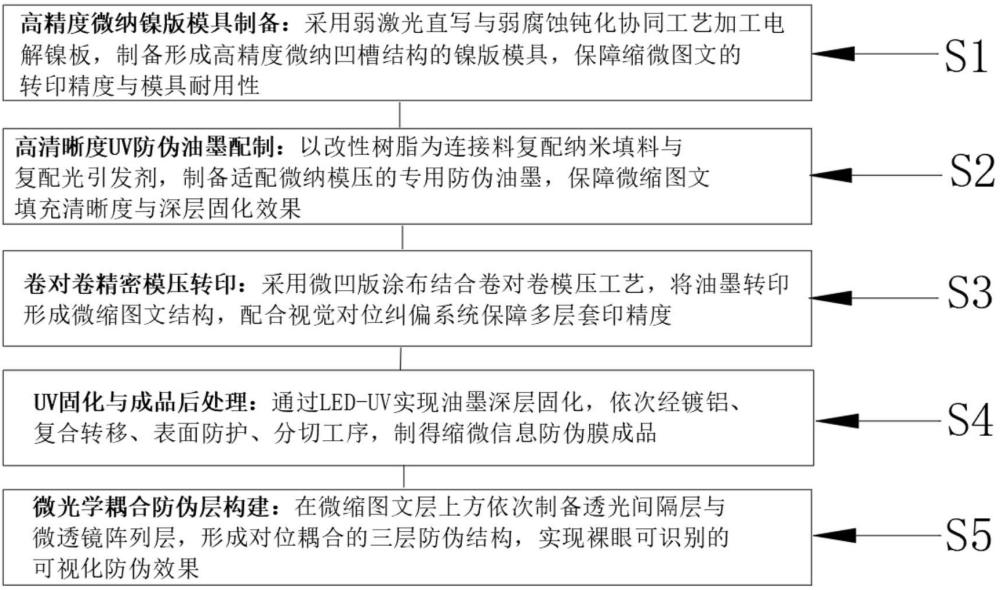
2、本发明提供如下技术方案:一种新型缩微信息的防伪制作方法,包括以下步骤:
3、s1、高精度微纳镍版模具制备:采用弱激光直写与弱腐蚀钝化协同工艺加工电解镍板,制备形成高精度微纳凹槽结构的镍版模具,保障缩微图文的转印精度与模具耐用性;
4、s2、高清晰度uv防伪油墨配制:以改性树脂为连接料复配纳米填料与复配光引发剂,制备适配微纳模压的专用防伪油墨,保障微缩图文填充清晰度与深层固化效果;
5、s3、卷对卷精密模压转印:采用微凹版涂布结合卷对卷模压工艺,将油墨转印形成微缩图文结构,配合视觉对位纠偏系统保障多层套印精度;
6、s4、uv固化与成品后处理:通过led-uv实现油墨深层固化,依次经镀铝、复合转移、表面防护、分切工序,制得缩微信息防伪膜成品;
7、s5、微光学耦合防伪层构建:在微缩图文层上方依次制备透光间隔层与微透镜阵列层,形成对位耦合的三层防伪结构,实现裸眼可识别的可视化防伪效果。
8、作为上述技术方案的优选,步骤s1具体为:
9、s101、选取厚度0.1~0.2mm的高纯度电解镍板,经热处理控制维氏硬度为180hv~220hv,将预设微缩图文进行像素化拆分处理,生成激光直写加工文件;
10、s102、采用激光打标设备执行加工文件,设置打标功率为36~38mw,在镍板表面加工形成线宽15~25μm、深度5~20μm的微纳凹槽结构;
11、s103、采用硝酸与三氯化铁按质量比1:3.4配制的弱腐蚀液处理打标后镍板,钝化微纳凹槽内壁的尖锐毛刺与棱边,优化凹槽侧壁脱模形态;
12、s104、采用质量浓度8%的氢氧化钠溶液配合脱脂棉对微纳凹槽冲洗不少于10遍以去除加工残渣,干燥后喷涂重铬酸钾溶液完成固化定型,制得高精度初始镍版。
13、作为上述技术方案的优选,步骤s2具体为:
14、s201、按质量配比称取连接料、活性稀释剂、复配光引发剂,混合搅拌均匀形成uv固化基础油墨体系;
15、s202、向基础体系中加入纳米功能填料与色料,经三辊研磨至油墨细度≤5μm,保障填料与色料均匀分散,避免微纳凹槽堵塞;
16、s203、加入流平剂与消泡剂调节油墨流变特性,控制25℃条件下油墨粘度为2000~3000cps,过滤后制得专用防伪油墨。
17、作为上述技术方案的优选,步骤s3具体为:
18、s301、选用pet载体膜作为基材,采用微凹版涂布工艺涂覆防伪油墨,控制涂布厚度为0.12~0.25μm,涂布后进入预固化段处理;
19、s302、将镍版模具安装于模压单元,设置模压压力10~25mpa、加热辊温度120~160℃,使油墨充分填充微纳凹槽形成微缩图纹结构,控制基材拉伸量≤0.1mm;
20、s303、采用视觉检测系统实时采集套印位置偏差数据,联动微动纠偏机构实时校准位置,保障多层图文套印准确性。
21、作为上述技术方案的优选,步骤s4具体为:
22、s401、采用波长365nm的led-uv灯组照射模压后基材,控制能量密度为200~800mj/cm2,使微纳凹槽内油墨完全深层固化,无边缘锯齿与线条扩散;
23、s402、在固化后的油墨层表面镀铝,再与纸张或塑膜承印物进行复合转移,使微缩图文层完整转移至承印物表面;
24、s403、在图文层表面涂覆清漆防护层,提升防伪层的耐刮擦性能与耐候稳定性;
25、s404、按产品规格进行分切,同步标记定位线,满足特定位置防伪的对位需求。
26、作为上述技术方案的优选,步骤s5具体为:
27、s501、在微缩图文阵列层表面涂覆uv固化胶,形成厚度20~30μm的透光间隔层,匹配微透镜成像焦距;
28、s502、在间隔层表面采用模压工艺制备微透镜阵列,单个微透镜单元的直径控制为50~100μm;
29、s503、调整微透镜阵列与下方微缩图文阵列的对位关系,利用差异化排布密度的图文形成光线折射亮度差异,实现裸眼可分辨的防伪视觉效果。
30、作为上述技术方案的优选,所述微纳凹槽的深度公差严格控制在±0.5μm以内,凹槽侧壁倾角为85°~88°,模具图文区域表面粗糙度ra≤0.05μm,非图文区域表面粗糙度ra≤0.1μm,初始镍版经电铸工艺制备电铸母版,再批量复制为工作镍版用于量产模压,模具耐印量≥50万次。
31、作为上述技术方案的优选,所述视觉对位纠偏系统采用2000万像素ccd工业相机搭配远心镜头,配合压电陶瓷微动平台实现x/y轴±2μm、θ轴±0.001°的微调精度,全程张力波动控制在±0.5n以内,最终成品防伪膜的套印误差≤0.12mm。
32、作为上述技术方案的优选,所述微缩图文阵列层的不同区域设置差异化的图文排布密度,微透镜阵列为矩阵式或错位式排布的微凸透镜阵列,该防伪结构可单独作为纯微缩防伪层使用,也可耦合微光学结构实现裸眼识别与高仿制难度的双重防伪效果。
33、与现有技术相比,本发明的有益效果是:
34、本发明,通过优化模具、油墨与模压整套生产工艺,先通过热处理、弱激光直写、弱腐蚀钝化一体化工艺制备镍版模具,精准控制凹槽尺寸、侧壁倾角与板面粗糙度,模具脱模顺畅,电铸翻模后耐印量超50万次,有效减少模具更换成本、提升图文复刻精度;配套自主调配专用uv防伪油墨,经多级研磨与流变助剂调控,粉体分散均匀不易堵塞微纳凹槽,uv深层固化可消除图文锯齿、溢墨问题;卷对卷生产线配备视觉纠偏与闭环张力系统,限制基材拉伸与走料偏移,多层图文套印误差控制在0.12mm以内,大批量生产成品一致性稳定可靠。
35、基于上述有益效果,本方法完善成品后处理并创新多层光学耦合防伪结构,模压成型的防伪膜增设镀铝反光层与耐磨清漆防护层,具备耐刮擦、耐水洗、抗紫外老化特性,可适配纸张、塑膜各类载体,同步刻印定位线方便下游精准加工;设计微缩图文、透光间隔层、微透镜三层耦合结构,利用图文排布密度差异产生光学明暗效果,无需辅助工具就能裸眼识别,产品可单独作为高精度微缩防伪膜,也可复合微光学结构实现双重防伪,复杂耦合结构大幅提高仿制门槛,整套工艺适配连续工业化量产,可广泛用于烟酒、药品、电子、票据证件等高安全等级防伪领域。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com