
用于制造叶轮的方法和模具与流程
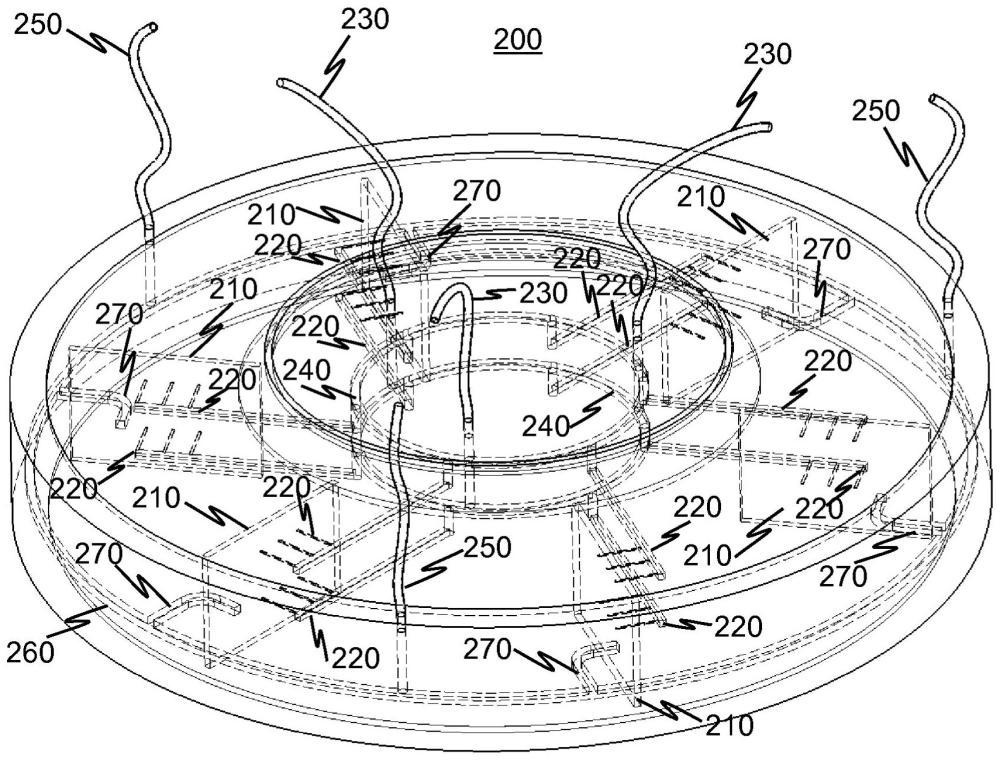
本公开内容总体上涉及制造复合材料叶轮的方法。本公开内容尤其但非排他性地涉及用于制造复合材料叶轮的真空辅助方法以及可在所述方法中使用的模具。
背景技术:
1、本节说明了有用的背景信息,但不承认本文所述的任何技术代表现有技术。
2、复合材料叶轮的优点在于,例如与金属叶轮相比,它们耐用且轻便。传统上,复合材料叶轮是通过分别制造叶片和叶轮的其他部件,然后将它们组装并连接在一起来制造的。然而,组装部件之间的接头或接缝形成了结构中的薄弱点。此外,这些方法劳动强度大且耗时。
3、制造复合材料叶轮的传统方法通常还需要铸造模具或密封模具。在小批量产品甚至单件叶轮的生产中,为每种叶轮型号制作铸造模具既耗时又耗费资源。
4、因此,需要一种改进的方法来制造高质量的复合材料叶轮。
技术实现思路
1、所附权利要求书限定了保护范围。说明书和/或附图中未包括在权利要求范围内的装置、产品和/或方法的任何示例及技术描述,并非作为本发明的实施例呈现,而是作为有助于理解本发明的示例。
2、目的在于提供一种改进的制造高质量的复合材料叶轮的方法,或者至少提供一种现有技术的替代方案。特别地,目的在于提供一种改进的制造高质量的大型复合材料叶轮的方法。
3、根据第一示例性方面,提供了一种用于制造叶轮的方法,该方法包括:
4、提供模具,包括:
5、型芯,其中型芯内部包括真空管路网络,所述真空管路网络包括与主真空管路流体连通的多个分支且互连的真空管路,和
6、布置在所述型芯上的纤维元件;以及
7、通过在所述真空管路网络中产生负压,将基体材料供给到至少由所述型芯限定的空间中。
8、在某些实施方式中,多个分支且互连的真空管路包括在型芯内处于不同高度的分支真空管路。
9、在某些实施方式中,型芯至少部分地由具有相应厚度的多于一个的层形成,并且多个分支且互连的真空管路由各层中的腔体形成。在某些实施方式中,各层彼此堆叠。
10、在某些实施方式中,真空管路网络具有在型芯的表面上的多个开口。
11、在某些实施方式中,基体材料的供给是在不施加高于大气压的压力的情况下进行的。
12、在某些实施方式中,模具为非密封模具。
13、在某些实施方式中,基体材料通过至少部分位于型芯内的一个或多个进料管路供给到至少由型芯限定的空间中。在某些实施方式中,基体材料通过进料管路网络供给到至少由型芯限定的空间,进料管路网络包括布置在型芯内的多个分支且互连的进料管路。
14、在某些实施方式中,至少部分位于型芯内的一个或多个进料管路的直径大于型芯内的多个分支且互连的真空管路的直径。在某些实施方式中,型芯内的多个分支且互连的进料管路的直径大于型芯内的多个分支且互连的真空管路的直径。
15、在某些实施方式中,提供模具包括:
16、提供型芯,以及
17、在型芯上铺设纤维元件。
18、在某些实施方式中,所述方法包括在将基体材料供给到模具之后对其进行固化,优选通过加热进行固化。
19、在某些实施方式中,所述方法包括在基体材料的供给和可选的固化之后移除模具。在某些实施方式中,所述方法包括在基体材料的供给和可选的固化之后移除型芯,优选通过机加工移除型芯。在某些实施方式中,移除型芯是在不熔化型芯的情况下进行的。在某些实施方式中,型芯为可破碎型芯。移除型芯可包括将型芯破碎(成更小的碎片)。型芯可以是一次性型芯,即其用于或可用于制造一个叶轮。
20、在某些实施方式中,型芯是可机加工型芯,优选为由聚合物形成的可机加工型芯,更优选为由密度至少为30kg/m3的聚合物泡沫形成的可机加工型芯,聚合物泡沫优选地选自以下一种或多种:环氧树脂、酚醛树脂、聚丙烯、聚氨酯、聚氯乙烯(pvc)、丙烯腈-丁二烯-苯乙烯共聚物(abs)和/或醋酸纤维素。
21、在某些实施方式中,纤维元件由碳纤维形成。
22、在某些实施方式中,基体材料包括一种或多种热固性聚合物,热固性聚合物优选地选自以下一种或多种:环氧树脂、酚醛聚合物、聚酯、乙烯基酯、胺类、呋喃树脂、聚酰亚胺(pi)、双马来酰亚胺(bmi)、氰酸酯(ce)、邻苯二甲腈和/或苯并噁嗪。
23、根据第二示例性方面,提供了一种用于制造叶轮的方法,该方法包括:
24、提供模具,所述模具包括
25、型芯,其中型芯内部包括真空管路网络,真空管路网络包括与主真空管路流体连通的多个分支且互连的真空管路,和
26、布置在型芯上的预浸纤维元件;以及
27、在真空管路网络中产生负压,以将(至少一些)预浸纤维元件压紧在型芯上。
28、根据第三示例性方面,提供了一种型芯,型芯内部包括真空管路网络,真空管路网络包括多个分支且互连的真空管路。
29、在某些实施方式中,多个分支且互连真空管路包括在型芯内处于不同高度的分支真空管路。
30、在某些实施方式中,型芯至少部分地由具有相应厚度的多于一个的层形成,并且多个互连的分支真空管路由层中的腔体形成。
31、在某些实施方式中,真空管路网络在型芯的表面具有多个开口。
32、在某些实施方式中,型芯包括至少部分地布置在型芯内的一个或多个进料管路。在某些实施方式中,型芯包括进料管路网络,进料管路网络包括布置在型芯内的多个分支且互连的进料管路。
33、在某些实施方式中,至少部分地布置在型芯内的一个或多个进料管路的直径大于型芯内的多个分支且互连的真空管路的直径。在某些实施方式中,型芯内的多个分支且互连的进料管路的直径大于型芯内的多个分支且互连的真空管路的直径。
34、根据另一示例性方面,提供了一种用于制造叶轮的模具,该模具包括根据第三示例性方面的型芯。
35、根据又一示例性方面,提供了一种通过真空辅助树脂传输模塑(vartm)用于制造叶轮的方法,该方法包括在不使用壳体和/或密封模具的情况下,以单件和/或单个树脂固化步骤制造叶轮。
36、前文已说明了不同的非限制性示例性方面和实施方式。前述实施方式仅用于解释可在不同实现方式中使用的选定方面或步骤。一些实施方式可以仅参考某些示例性方面来呈现。应当理解,相应的实施方式也可以应用于其他示例性方面。
1.一种用于制造叶轮的方法,所述方法包括:
2.根据权利要求1所述的方法,其中,所述多个分支且互连的真空管路包括在型芯内处于不同高度的分支真空管路。
3.根据权利要求1或2所述的方法,其中,所述型芯的至少一部分由具有相应厚度的超过一个的层形成,并且所述多个分支且互连的真空管路由所述层中的腔体形成。
4.根据前述权利要求中任一项所述的方法,其中,所述真空管路网络具有在所述型芯的表面上的多个开口。
5.根据前述权利要求中任一项所述的方法,其中,所述基体材料通过进料管路网络被供给到至少由所述型芯限定的空间,所述进料管路网络包括布置在所述型芯内的多个分支且互连的进料管路。
6.根据权利要求5所述的方法,其中,所述型芯内的多个分支且互连的进料管路的直径大于所述型芯内的多个分支且互连的真空管路的直径。
7.根据前述权利要求中任一项所述的方法,其中,所述方法包括在所述基体材料的供给及可选的固化之后,移除所述型芯,优选通过机加工移除所述型芯。
8.根据前述权利要求中任一项所述的方法,其中,所述型芯为可机加工型芯,优选为由一种或多种聚合物形成的可机加工型芯,更优选为由密度至少为30 kg/m3的聚合物泡沫形成的可机加工型芯,所述聚合物泡沫优选地选自环氧树脂、酚醛树脂、聚丙烯、聚氨酯、聚氯乙烯(pvc)、丙烯腈-丁二烯-苯乙烯共聚物(abs)和/或醋酸纤维素中的一种或多种。
9.根据前述权利要求中任一项所述的方法,其中,所述纤维元件为碳纤维。
10.一种用于制造叶轮的方法,所述方法包括:
11.一种型芯,所述型芯内部包括真空管路网络,所述真空管路网络包括多个分支且互连的真空管路。
12.根据权利要求11所述的型芯,其中,所述多个分支且互连的真空管路包括在所述型芯内处于不同高度的分支真空管路。
13.根据权利要求11或12所述的型芯,其中,所述型芯至少部分地由具有相应厚度的多于一个的层形成,并且多个互连的分支真空管路由所述层中的腔体形成。
14.根据权利要求11-13中任一项所述的型芯,其中,所述真空管路网络具有在所述型芯的表面上的多个开口。
15.根据权利要求11-14中任一项所述的型芯,其中,所述型芯包括布置在所述型芯内的多个分支且互连的进料管路。
16.根据权利要求15所述的型芯,其中,所述型芯内的多个分支且互连的进料管路的直径大于所述型芯内的多个分支且互连的真空管路的直径。
17.一种用于制造叶轮的模具,所述模具包括根据权利要求11-16中任一项所述的型芯。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com