
包装管封闭件的制作方法
本发明涉及一种用于生产包装管封闭件的方法、能够通过该方法生产的包装管封闭件以及包括根据本发明的包装管封闭件的包装管。
背景技术:
1、用于管的包装封闭件,即包装管封闭件,在现有技术中是众所周知的。其通常通过注射成型来生产,这允许形成各种形状,特别是更复杂的几何形状。这种包装管封闭件包括其中设置有出口开口的帽元件以及被配置用于随后附接到管体的肩部区域。帽元件还可以另外包括与其一体形成的盖元件,该盖元件借助铰链可移动地设置在帽元件上。
2、从wo 03/057441 a1中已知通过压缩成型生产包括由热固性或热塑性树脂材料制成的帽元件、铰链元件和盖元件的包装管封闭件。包装管封闭件的成型通过使第一模具部件与相对设置的第二模具部件接触来进行,使得设置在模具部件之间的材料剂量在形成于模具部件之间的型腔内铺展。第一模具部件和第二模具部件彼此相对设置并且可在轴向上相对于彼此移动,并且各自包括用于形成帽元件或封闭元件的第一表面区域、用于形成铰链元件的第二表面区域以及用于形成盖元件的第三表面区域,其中,在第一模具部件和第二模具部件接合之前,将材料剂量施加到第一模具部件的形成铰链元件的第二中间模具部件区域。相应的第一表面区域、第二表面区域和第三表面区域在侧向上彼此相邻并且基本上沿一致的延伸方向定向,特别是基本上正交于模具部件的轴向接近方向。
3、wo 2005/030456 a2描述了一种用于成型容器封闭件的方法,包括将热塑性材料颗粒插入模具型腔中,并随后使上模具部件中的模具板相对于相对的下模具部件移动,以在型腔中形成容器封闭件。下模具部件和上模具部件各自具有用于形成帽元件或封闭元件的第一表面区域、用于形成铰链元件的第二表面区域以及用于形成盖元件的第三表面区域,各个表面区域在基本上一致的延伸方向上在侧向上彼此相邻。下模具部件形成为单件,并且上模具部件形成为多件式,后者包括在轴向接近方向上可移动的三个相邻的模具部件元件。
4、ep 1 309 439 b1描述了一种在吹塑模具中同时生产吹塑塑料容器和用于封闭塑料容器的盖的方法。在该方法中,使用吹塑成型技术形成连续的盖表面,并且通过压缩成型形成在侧向上附接到盖表面以用于连接到吹塑塑料容器的铰链元件。
5、ch 296938和ep 4 291 501 a1公开了一种通过注射成型生产包括帽元件、铰链元件和盖元件的包装管封闭件的方法。在该方法中,包装管封闭件在其成型期间通过注射成型直接连接到包装管。
6、wo 2010/012799 a2公开了一种用于生产容器的方法,该容器设计成通过与容器肩部区域一体形成的内颈部部分选择性地连接至第二容器。该方法包括生产中空容器,通过将可变形材料注入模具的型腔中而将具有一体颈部部分的肩部区域成型到中空容器上,以及将颈部部分强制地从模具中移除。
技术实现思路
1、基于现有技术,本发明的目的在于提供一种改进的包装管封闭件的生产方法,该方法能够实现包装封闭件的生产,并且进一步有利地实现包括该包装封闭件的包装管的生产,特别是在过程控制方面得到优化。
2、该目的通过独立权利要求的主题来实现。从属权利要求表示本发明的进一步有利的实施方式。此外,本发明的主题解决了其他目的,这从以下描述中将是显而易见的。有利实施方式是以下说明书、附图说明、附图本身以及从属权利要求的主题。此外,为了避免或最小化不必要的重复,以下针对方法公开的所有特征也应被视为针对产品和设备进行了公开并且是可以要求保护的,反之亦然。
3、在第一方面,本发明涉及一种用于生产包装管封闭件的方法,包装管封闭件包括并且优选由具有肩部区域的帽元件以及借助铰链能够相对于其移动的盖元件组成,帽元件和盖元件形成为单件,该方法包括以下步骤:
4、- 提供用于压缩成型的模具,该模具优选包括第一模具部件和第二模具部件;
5、- 将材料剂量施加和/或引入到模具的第一模具部件;
6、- 通过将模具的第二模具部件与第一模具部件接合来成型包装管封闭件,使得材料剂量在形成于模具部件之间的型腔中铺展,特别是以便一体地形成帽元件、铰链和盖元件;以及
7、- 使成型或形成的包装管封闭件固化,并且优选随后将包装管封闭件从模具中取出。
8、与现有技术相反,包装管封闭件—包括具有肩部区域的帽元件、不位于帽边缘或肩部区域处的可移动铰链以及用于部分封闭帽元件或帽元件中的出口开口的盖元件—现在不是通过注射成型而是通过压缩成型来生产。与已知的通过注射成型进行的生产相比,该方法具有如下优点:可以使用同一模具生产不同的材料厚度,并且由此使所得产品、特别是在帽元件及其肩部区域中发生变化,以适应材料内所期望的阻隔性。此外,在生产期间需要显著更少的能量,特别是因为压缩需要更低的压力并且因此需要更低的夹紧力。另外,该方法明显更加通用,并且特别是不仅可以用于生产包装管封闭件,还可以同时将管体附接到封闭件或将管体连接到封闭件——特别是在单个步骤中。这进一步产生了另外的优点,如下文进一步说明。此外,该方法使得能够避免可见的注射点,该注射点会损害包装管封闭件的外观,并且可能不利于触感和/或随后标签的施加。
9、在该方法的优选实施方式中,通过改变所施加和/或引入的材料剂量的体积,所得包装管封闭件(特别是帽元件)在管封闭件的轴向方向上的厚度发生改变。这特别允许将基本上正交于轴向方向延伸的管封闭件区域的厚度适应性地调整为期望的配置。特别是,可以以这种方式根据预定要求适应性地配置帽元件的阻隔功能。
10、进一步有利地,改变所施加和/或引入的材料剂量的体积仅调节帽元件的厚度,因此不调节铰链和/或盖元件的厚度。在该过程中,即使在帽元件的厚度发生变化的情况下,铰链和盖元件的相应预定厚度(在管封闭件的轴向方向上)优选得以维持或保持恒定。这允许调节帽元件的厚度(从而调节阻隔功能),同时避免对铰链和/或盖的改变,从而确保盖元件始终优化的封闭功能,而与帽元件的具体配置无关。特别是,可以针对不同材料批次不同地调节帽元件的阻隔功能,或者使帽元件的阻隔功能适合于具体材料。在较低品质原材料的情况下(例如再生塑料中可能发生的情况),可以由此设定帽元件的较大厚度,从而优化成型的帽元件的阻隔功能。
11、帽元件的厚度优选可以在0.5 mm至1.5 mm的范围内变化,进一步优选在0.8 mm至1.3 mm的范围内变化。
12、在优选实施方式中,模具的模具部件中的至少一个通过相关联的弹簧构件在压缩方向上弹性地安装,并且进一步有利地被预紧。当达到压缩力时发生偏转。弹簧构件所施加的预紧力可以根据要求和待实现的材料厚度进行设定。偏转的绝对(最终)位置优选取决于所施加和/或引入的材料剂量的体积。
13、在优选实施方式中,该方法可以包括调节步骤,该调节步骤用于通过调节模具部件的预紧力和/或通过调节所施加和/或引入的材料剂量来实现期望的厚度。根据前述说明,有利地仅针对帽元件调节期望的厚度,同时保持铰链和盖元件的恒定厚度。
14、在优选实施方式中,帽元件、铰链和可以相对于帽元件移动的盖元件在单一步骤中同时形成,并且进一步有利地由在成型过程期间、即在成型期间施加和/或引入的材料剂量形成为单件,即一体形成。
15、在模具部件相对于彼此的闭合位置中,模具优选包括用于形成帽元件或封闭元件的第一型腔部分、用于形成铰链的第二型腔部分以及用于形成盖元件的第三型腔部分。型腔部分被设计为连续型腔,使得可以引入到一个或多个型腔部分中的材料剂量在模具部件接合时铺展到整个型腔中,并且因此铺展到各型腔部分中。
16、在优选实施方式中,用于形成帽元件或封闭元件的第一型腔部分由第一模具部件和第二模具部件的相应的第一表面区域形成。第一型腔部分有利地设置在第一模具部件与第二模具部件之间,并且进一步优选基本上水平地延伸或正交于第一模具部件与第二模具部件的接近方向延伸。优选地,第一模具部件包括用于形成帽元件或封闭元件的第一型腔部分的第一侧或下侧的第一表面区域,并且第二模具部件包括用于形成帽元件或封闭元件的第一型腔部分的第二侧或上侧的第一表面区域。
17、每个表面区域由此形成相应型腔部分的内侧或内轮廓,并因此被成形为与能够形成于该型腔部分内的包装管封闭件的元件——或其相应表面——相符合。
18、在优选实施方式中,用于形成包装管封闭件的铰链的第二型腔部分优选仅形成或设置在第二模具部件内。特别是,第二型腔部分设置在第二模具部件的至少两个可以相对于彼此移动的元件之间,并且这些元件在模具的闭合位置中彼此相邻设置以形成第二型腔部分。有利地,铰链仅借助模具的第二模具部件、特别是上模具部件或外模具部件(相对于盖元件的外侧)形成。这实现了过程的进一步简化并降低了所需模具的复杂性。
19、第二型腔部分有利地沿着不同于第一型腔部分的延伸方向的延伸方向设置。因此,第二型腔部分可以有利地设置成在平行于第一模具部件和第二模具部件的接近方向的方向上延伸,即平行于待成型的包装管封闭件的轴向方向。此外,第二型腔部分可以有利地相对于第一模具部件和第二模具部件的接近方向(即相对于待成型的包装管封闭件的轴向方向)以优选0°至90°、进一步有利地0°至70°、进一步有利地0°至50°、进一步有利地0°至45°、进一步有利地0°至30°的角度α延伸或设置。
20、有利地,第二模具部件包括表面区域、特别是第二表面区域和第三表面区域,用于形成待成型的包装管封闭件的铰链的第二型腔部分的相对侧。第二型腔部分的相对侧有利地由第二模具部件的可以相对于彼此移动的两个元件形成。
21、第二模具部件优选形成为多件式,使得第二模具部件的各个元件能够相对于彼此从打开状态移动到闭合状态。可移动元件可以是滑动元件,其有利地被配置为在压缩成型期间提供底切和/或开口。另一模具部件、特别是前述的第一模具部件优选为基本上单件式的模具部件,其进一步优选不具有可移动部件。
22、与现有技术相比,这种包装管封闭件的铰链的优选成型方式(特别是仅借助第二模具部件)能够实现铰链以及因此盖元件在帽元件或封闭元件上的优化布置。例如,其能够实现铰链相对于包装管封闭件的外轮廓居中和/或向内偏移的布置,从而在帽元件的中央和/或内表面上实现盖元件与帽元件或封闭元件之间的连接,而从现有技术已知的成型方式仅允许铰链的径向最外侧设置,从而实现盖元件在帽元件上的附接。也就是说,本发明使得铰链能够形成在帽元件上的不同于帽边缘或帽元件的肩部区域的位置。除了盖元件和铰链元件相对于帽元件的优化布置之外,与现有技术相比,这还实现了显著的材料节省。
23、在优选实施方式中,用于形成包装管封闭件的盖元件的第三型腔部分优选仅形成或设置在第二模具部件内。特别是,第三型腔部分设置在第二模具部件的至少两个能够相对于彼此移动的元件之间,并且这些元件在模具的闭合位置中彼此相邻设置以形成第三型腔部分。有利地,盖元件仅借助第二模具部件、特别是上模具部件或外模具部件(相对于盖元件的外表面)形成。
24、第三型腔部分有利地沿着不同于第一型腔部分的延伸方向的延伸方向设置。因此,第三型腔部分可以有利地设置成沿平行于第一模具部件和第二模具部件的接近方向的方向延伸,即平行于待成型的包装管封闭件的轴向方向。此外,第三型腔部分可以有利地相对于第一模具部件和第二模具部件的接近方向(即相对于待成型的包装管封闭件的轴向方向)以优选0°至90°、进一步有利地0°至70°、进一步有利地0°至50°、进一步有利地0°至45°以及进一步有利地0°至30°的角度α延伸或设置。
25、有利地,第二模具部件包括表面区域、特别是第四表面区域和第五表面区域,用于形成待成型的包装管封闭件的盖元件的第三型腔部分的相对侧。第三型腔部分的相对侧有利地由第二模具部件的能够相对于彼此移动的两个元件形成。
26、用于形成盖元件的第三型腔部分的相对侧的表面区域可以设置或形成在第二模具部件的第一元件和第二元件中,在第一元件和第二元件中也设置有用于形成铰链的第二型腔部分的表面区域。可替换地,第二模具部件可以包括另外的或附加的元件(例如第三元件和/或第四元件),其包括用于形成盖元件的第三型腔部分的相应表面区域。
27、在特别优选的实施方式中,能够在轴向上相对于彼此移动的第一模具部件和第二模具部件被配置成,使得在模具闭合时,用于形成帽元件的第一型腔部分设置在第一模具部件与第二模具部件之间,并且用于形成铰链和/或盖元件的第二型腔部分和/或第三型腔部分仅设置在第二模具部件内,特别是设置在第二模具部件的能够相对于彼此移动的元件之间。
28、在特别优选的实施方式中,当模具闭合时,用于形成铰链和/或盖元件的第二型腔部分和/或第三型腔部分沿不同于第一型腔部分的基本延伸方向的延伸方向对准或设置。
29、此外,当模具闭合时,第二型腔部分和/或第三型腔部分有利地以角度β相对于第一型腔部分的延伸方向延伸,该第一型腔部分的延伸方向有利地基本上正交于第一模具部件和第二模具部件的接近方向,即正交于待成型的包装管封闭件的轴向方向。角度β优选为β = 90°角度α,其中,角度α优选为0°至90°、进一步有利地为0°至70°、进一步有利地为0°至50°、进一步有利地为0°至45°、进一步有利地为0°至30°。因此,角度β优选为0°至90°、进一步有利地为20°至90°、进一步有利地为40°至90°、进一步有利地为45°至90°、进一步有利地为60°至90°。
30、在本发明的上下文中,所讨论的型腔部分的术语“延伸方向”是指所讨论的型腔部分的基本延伸方向或其基本部分、即所讨论的型腔部分的核心或主体的延伸方向,特别是排除了从其延伸的任何侧臂和/或凹部等。
31、优选地,一个模具部件、特别是前述的第二模具部件形成为多件式,进一步优选包括可移动元件,特别是用于在压缩成型期间提供底切和/或开口的滑动元件。另一模具部件、特别是前述的第一模具部件优选为单件式模具部件,其进一步优选不具有可移动部件。
32、在一种可能的实施方式中,模具被配置成,使得用于形成铰链并且特别是在型腔中提供缩窄部的模具的内轮廓部分基本上在平面中和/或在延伸方向上延伸,该延伸方向在包装管封闭件的轴向方向上延伸和/或设置。术语“轴向方向”是指管封闭件的纵向方向和/或旋转轴线。
33、通过使铰链形成或对准在基本上位于轴向方向上或平行于轴向方向的平面和/或延伸方向中,根据本发明的压缩成型方法在过程控制方面并且特别是在模具设计方面得到了显著简化。以此方式,特别是能够在模具中提供形成铰链的缩窄部,同时降低模具的复杂性,由此特别能够实现包装管封闭件的成本有效的大批量生产。
34、进一步有利地,模具被配置成,使得用于形成铰链和相邻盖的模具的内轮廓基本上在平面中和/或在延伸方向上延伸,该延伸方向在包装管封闭件的轴向方向上延伸和/或设置。此外,内轮廓有利地包括用于形成铰链以及在两个轮廓部分之间与铰链邻接的盖的两个相对的轮廓部分,轮廓部分基本上在包装管封闭件的轴向方向上延伸或行进。
35、所引入或施加的材料剂量优选被提供为基本上环形的材料部分。材料剂量优选包围自由空间和/或可以具有沿着其周向变化的厚度。该自由空间也可以(相对于周围材料)偏心定位。这意味着材料剂量不一定是环形,也可以呈现不同的形状和/或沿周向变化的形状,优选具有形成在其中的通孔。
36、有利地,所引入或施加的材料剂量可以包括塑化塑料、浆料、反应混合物、自聚合体系和/或自交联体系。
37、有利地,包装管封闭件的固化可以涉及加热材料的冷却、浆料材料部分的干燥和/或反应物料的交联和/或聚合。
38、在另一方面,本发明涉及一种包装管封闭件,其可以使用上述方法生产或使用上述方法生产。
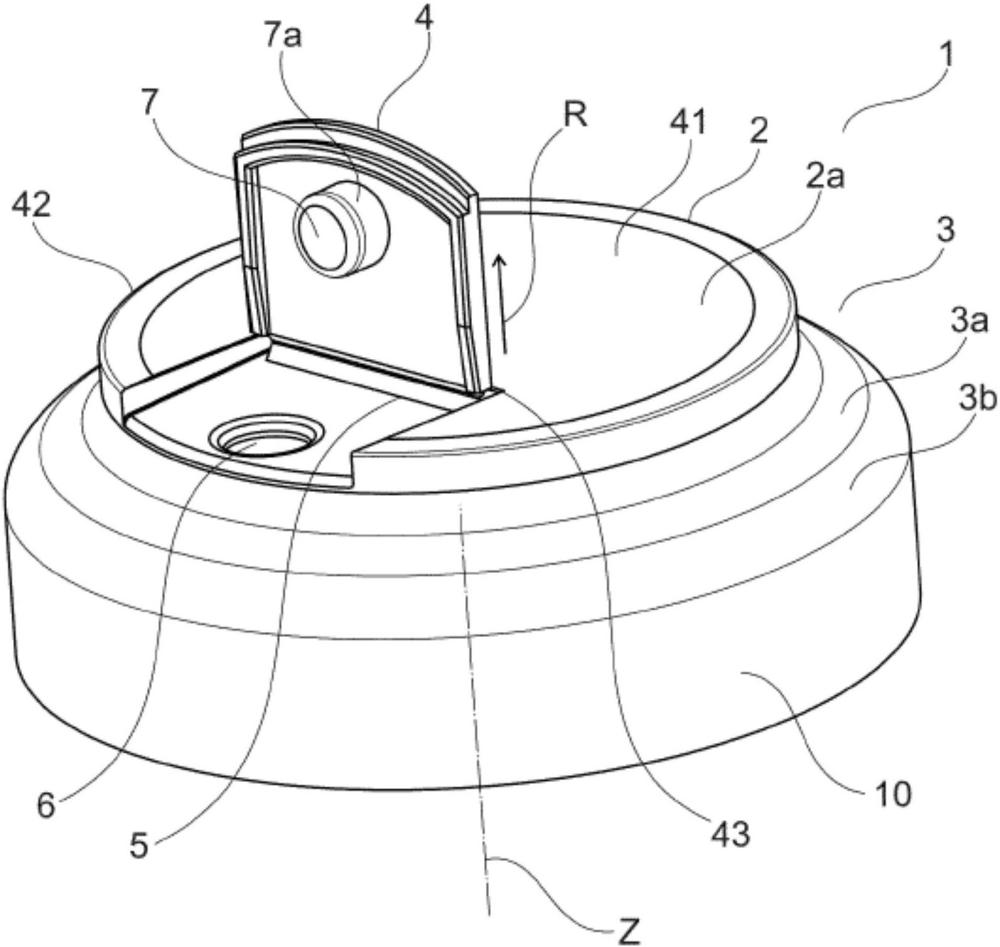
39、在另一方面,本发明涉及一种用于包装管的包装管封闭件,该包装管封闭件包括具有肩部区域的帽元件以及借助铰链能够相对于其移动并与其一体形成的盖元件,优选能够使用如上所述的方法生产或使用如上所述的方法生产。有利地,铰链从帽元件的与帽元件的肩部区域相对的一侧、特别是从帽元件的端部区域或头部区域从帽元件延伸。
40、帽元件优选包括能够被盖元件封闭的出口开口。帽元件优选设计为圆形元件或椭圆形元件,并且在一端包括优选平坦的端部区域或头部区域以及形成在其中的出口开口。端部区域或头部区域有利地基本上正交于管封闭件的轴向方向z延伸,并且进一步有利地在包装管封闭件连接到管体时用作管的端部的封闭件。
41、肩部区域与帽元件一体地、即单件地形成,并且朝向包装管封闭件的背离头部区域的一侧延伸。肩部区域优选形成其直径沿其延伸方向增大的区域,以按本身已知的方式提供管肩部。在其端部,肩部区域进一步优选包括肩部套环部分,其优选至少部分地呈圆柱形,并且优选至少部分地在管封闭件的轴向方向上或平行于管封闭件的轴向方向延伸,并被配置成放置在管体上或连接到管体。
42、在优选实施方式中,包装管封闭件的铰链被设置成使其从上表面延伸出,该上表面优选位于帽元件在帽元件的轴向方向z上的端部,特别是帽元件的端部处的端部区域或头部区域的外表面。在这种情况下,铰链优选从帽元件的背离帽元件的相对的肩部区域的一侧、特别是帽元件的端部区域或头部区域的一侧从帽元件延伸。
43、此外,连接至铰链的盖元件也从上表面延伸,该上表面优选位于帽元件在帽元件的轴向方向z上的端部,特别是从帽元件端部处的端部区域或头部区域的外表面延伸。
44、与从现有技术已知的布置相反,铰链和设置在其上的盖元件因此不从帽元件在侧向上延伸,即不沿径向向外方向延伸,也不从帽元件的径向外侧位置、特别是帽元件的肩部区域延伸。这能够实现铰链以及因此盖元件在帽元件或封闭元件上的优化布置。
45、在进一步优选的实施方式中,铰链布置在帽元件上,使得铰链从径向内侧位置延伸到帽元件的外表面(特别是端表面)。“径向内侧位置”被理解为是指在轴向俯视图中相对于帽元件的外边缘轮廓、特别是外周向轮廓径向向内偏移的位置。换言之,铰链从帽元件的相对于帽元件的外周向轮廓径向向内偏移的部分、特别是帽元件的端部区域或头部区域延伸。此外,从上方观察,帽元件有利地仅在帽元件的内部区域内延伸,并且优选不延伸到帽元件的外边缘轮廓中。
46、在一种可能的实施方式中,形成铰链的材料腹板基本上在平面中和/或在延伸方向上延伸,该延伸方向在包装管封闭件的轴向方向上延伸和/或设置。
47、有利地,盖元件配置成选择性地封闭帽元件的出口开口,即通过用户的手动移动根据需要封闭或重新封闭出口开口。此外,当处于打开位置时(盖元件优选也在该位置成型),盖元件有利地基本上在平面中和/或在不同于帽元件、特别是帽元件的端部区域或头部区域的延伸方向的延伸方向上延伸。有利地,盖元件以角度β相对于帽元件的延伸方向延伸。因此,角度β优选为0°至90°、进一步有利地为20°至90°、进一步有利地为40°至90°、进一步有利地为45°至90°、进一步有利地为60°至90°。
48、可替换地,当处于打开位置时(盖元件优选也在该位置成型),盖元件可以基本上在平面中和/或在延伸方向上延伸,该延伸方向在包装管封闭件的轴向方向上延伸和/或设置。
49、此外,盖元件有利地包括塞元件,该塞元件优选从盖元件垂直地延伸,特别是呈具有密封功能的塞子的形式,以选择性地封闭帽元件的出口开口。
50、在优选实施方式中,形成铰链的材料腹板具有厚度,该厚度为盖元件和/或帽元件的相邻部件的厚度的10%至50%、进一步优选10%至40%、进一步优选10%至30%。
51、此外,包装管封闭件有利地没有浇口痕,特别是没有可见的浇口痕。与通过注射成型生产管封闭件的常规生产相比,这是一个决定性的优势,由于过程本身的性质,注射成型会在所得产品的表面上产生可见的浇口痕或材料流动入口点,该特征不仅可能不利于产品的外观和触感,而且还可能不利于随后的表面处理和/或标签的施加。
52、在另一方面,本发明涉及一种用于生产包装管的方法,该包装管包括由具有肩部区域的帽元件和借助铰链能够相对于其移动的盖元件组成的管封闭件,该方法优选包括上文关于通过压缩成型生产管封闭件而描述的步骤,并且包括提供用于连接到包装管封闭件的管体的附加步骤,优选以使得管体的至少一部分伸入模具的型腔中、优选伸入用于形成帽元件的第一型腔部分中的方式,管体在包装管封闭件的成型期间、优选在单个步骤中连接到包装管封闭件。
53、通过根据本发明的压缩成型方法生产具有设置在其上并与其一体形成的包装管封闭件的包装管,相对于用于生产包装管的已知注射成型方法提供了许多优点。
54、首先,不需要将外部部件供应到生产过程中,这不仅防止了故障(例如进料导轨中的卡住),而且简化了存储要求和过程规划。此外,在压缩成型期间,管封闭件或管头直接由所施加或引入的材料(特别是颗粒/原材料)形成;颗粒的供给更加简单且更可靠。在此过程中,可以由相同的颗粒形成任意数量的几何形状和/或不同的颜色。不同颜色的提供可以通过掺入相应的色母粒来实现,为此仅需要大约2%的颗粒料的小比例,从而再次最小化了存储空间和库存成本。此外,与使用注射成型过程随后焊接管体的已知生产方法相比,根据本发明的方法所需的能量明显更少,因为在管封闭件生产之后不需要用于将管封闭件焊接或连接到管体的单独步骤;相反,这可以在单个步骤中完成。此外,根据本发明的方法不需要在管封闭件上的用于后续连接到管体的单独凸缘,这减少了材料投入用量,从而在生产过程中实现了额外的成本节省。
55、在优选实施方式中,该方法包括使帽元件(以及由此帽元件的肩部区域)在管封闭件或包装管的轴向方向上的厚度发生改变,特别是通过改变所施加和/或引入的材料剂量的体积,有利地同时保持包装管封闭件的铰链和盖元件的预设恒定厚度。这允许优化肩部区域的阻隔功能以及肩部区域与管体之间的连接。
56、此外,在根据本发明的方法中,包装管可以有利地以如下方式生产:管体以形状配合的方式接触管封闭件的(外部)成型部分,从而产生从管体到头部的几乎无缝的过渡。与涉及注射成型随后将管体焊接到管头的已知生产方法相比,这代表了显著的触觉和/或视觉、即美学上的优势,在该已知生产方法中,管体通常压靠所提供的凸缘的内表面,这一过程不可避免地会产生小台阶,并且美观度较差。如果将不同厚度的管体焊接到管头上,该问题还会加剧。
57、此外,管头的同时生产及其与管体的连接确保了由管体和管头构成的组件所期望的密封性和强度,特别是由于液态塑料在模具型腔内自动找到其路径并填充任何间隙。相比之下,在使用注射成型随后焊接管体和管头的已知生产过程中,在两个部件的连接步骤期间经常出现缺陷,从而需要在下游使用用于质量保证的专门泄漏测试设备,这使过程复杂化。另一个优点是没有浇口痕,正如之前针对包装管封闭件所述的那样。
58、综上所述,根据本发明的方法实现了明显更简单的过程控制,因为管头以及管头与管体之间的连接不再是单独生产,而是可以在单个步骤中同时生产。因此,适用于该目的的生产设备不再需要所谓的封盖机、即用于将管头附接到管体的设备,这意味着该设备可以设计得明显更小且更具成本效益,需要明显更少的能量,并且由于过程步骤数量减少而能够实现更高效的过程控制。此外,与常规管封闭件相比,盖、铰链和肩部的集成带来了进一步的材料节省。
59、在优选实施方式中,在优选多件式的模具闭合或进入闭合状态之前,以预成型件的形式将材料剂量施加到模具的内侧部分,预成型件可以由如上所述的加热塑料制成,优选呈环形或圆环几何形状。与上述实施方式相比“上下颠倒”的模具也是已知的。在这种情况下,将预成型件引入到模具的外侧部分,并且从上方插入内侧部分。模具的取向与本发明的效果无关。通过模具内部相应成形的型腔(在闭合状态下),当模具处于闭合状态时管体的轴向端部部分优选也伸入该型腔中,在模具闭合时以及在模具的闭合状态期间,预成型件成形或成型(特别是被压缩成)管头,并同时连接到管体的轴向端部部分。
60、待连接到管封闭件的管体可以由任何一种或多种材料制成、特别是柔性材料。管体与管封闭件之间的连接有利地由用于材料剂量的材料的适当选择和/或连接区域中的模具部件的几何形状决定。可能的组合范围非常广泛。特别是,可以使用根据本发明的方法连接到管封闭件的管体可以具有任何可弹性压缩或不可弹性压缩并且具有适合包装内容物的阻隔性质的构造。
61、在优选实施方式中,所提供的模具包括配置为单件式或多件式冲头的附加模具部件,模具的其他模具部件优选被配置为可相对于其移动的、优选多件式的阴模。优选地,在接合相应模具部件以成型包装管封闭件和连接到包装管封闭件的管体之前,将管或形成该管的材料件放置在冲头上,优选以使得在成型期间当模具部件压合在一起时,管体的部分(特别是边缘部分)伸入型腔中以便连接到包装管封闭件的方式。
62、包装管封闭件与管体之间的连接可以优选包括借助焊接、粘合或形成形状配合的连接。例如,所施加和/或引入的材料剂量可以具有热量,该热量在与管体的一部分接触时将其至少部分地加热到使其与管封闭件形成焊接接头或粘合接头的程度。可替换地或附加地,在该方法期间可以在管封闭件与待连接至其的管体之间产生形状配合,特别是通过管体的适当表面设计产生形状配合。
63、在另一方面,本发明涉及可以通过上述方法生产或通过上述方法生产的包装管。
64、在另一方面,本发明涉及一种用于执行如上所述的生产管封闭件和/或具有管封闭件的包装管的方法的设备,该设备包括用于压缩成型的模具,模具包括至少第一模具部件和可相对于其移动的第二模具部件。
65、在优选实施方式中,模具包括第一模具部件和在待成型的包装管封闭件和/或包装管的轴向方向上可相对于其移动的第二模具部件。第二模具部件优选设计为多件式模具部件。
66、为了避免重复,就此参见上文对用于生产包装管封闭件的方法的说明。
67、在优选实施方式中,用于形成包装管封闭件的铰链并且特别是在模具的型腔中提供缩窄部的模具的内轮廓部分基本上在平面中和/或在延伸方向上延伸,该延伸方向在所得包装管封闭件的轴向方向上延伸和/或设置。
68、下面以示例的方式参考示意性附图描述本发明的其他优点、特征和细节。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com