
用于往复破碎的耐磨板、颚式破碎机以及制造耐磨板的方法与流程
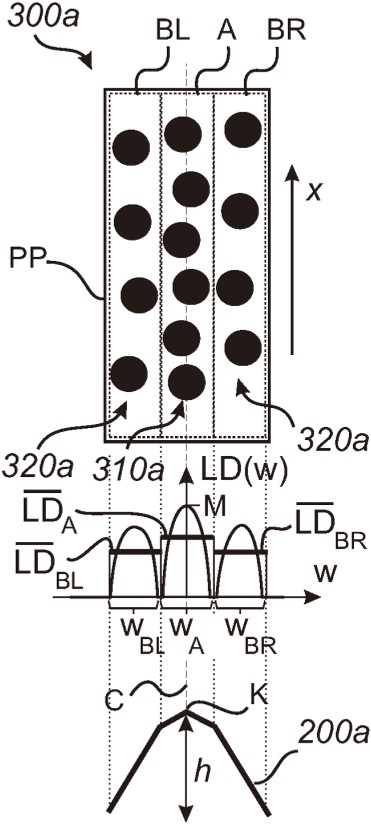
本发明涉及用于物料的往复破碎的防磨损的耐磨板领域。本发明还涉及一种颚式破碎机。本发明还涉及一种制造耐磨板的方法。
背景技术:
1、在许多不同的工业应用中,物料的破碎是关键的工艺步骤。使用往复破碎的示例包括用于获得建筑物料颗粒(如砾石(gravel,碎石))的工艺,或物料的精炼或回收工艺。破碎作业被认为是能源密集型的。因此,破碎机被设计成尽可能高效地执行破碎任务。
2、任何破碎机(例如颚式破碎机)中的关键部件是耐磨表面(即,耐磨板),其与待破碎的物料接触。破碎机的效率以及在破碎过程中产生的粒状物料(granular material)的特性很大程度上受到耐磨板的耐磨表面的表面轮廓的影响。耐磨板的表面轮廓可包括具有各种几何形状的齿部,耐磨板的齿部的具体几何形状通常基于待破碎的物料的特性和待产生的粒状物料的期望特性来选择。然而,由于耐磨板在破碎作业期间暴露于极端条件下,初始表面的几何形状(尤其是表面的任何齿部的几何形状)在破碎期间由于磨损而改变。结果,选定的表面几何形状(即,齿部的几何形状)在作业过程中发生变化。此外,通常在远没有达到耐磨板的寿命终点之前,耐磨板就已被磨平了。因此,大部分破碎作业是使用具有次优表面几何形状的耐磨板执行的,在此期间,破碎作业的效率降低,并且可能损害所产生的粒状物料的质量。
3、因此,设计在破碎作业期间尽可能长时间维持其表面几何形状的耐磨板是一项工程难题。在耐磨板的较长使用寿命期间保持带齿表面的几何形状的一种常用方法是,将耐磨元件嵌入耐磨板的表面几何形状中,即嵌入齿部中。然而,虽然使用这种方法可以将带齿轮廓保持更长的时间,但是所保持的带齿轮廓通常明显偏离最初选择的几何形状。
4、因此,需要一种新的技术在耐磨板的使用寿命的更长部分来保持耐磨板的表面几何形状,这种保持的表面几何形状更精确地对应于最初选择的表面几何形状。
技术实现思路
1、本发明在下文中阐述。 技术实现要素: 是为了以简化的形式介绍将在以下详细描述中进一步描述的一些构思。
2、鉴于上述背景技术,本技术方案的总体目标是提供一种改进的耐磨板,其克服了现有技术的至少一些缺点。
3、根据本发明的第一方面,提供了一种用于物料的往复破碎的耐磨板,该耐磨板具有第一延伸(first extension,第一方向)和第二延伸(second extension,第二方向),二者共同限定耐磨表面,
4、其中耐磨表面包括多个脊部(ridge)和介于脊部之间的谷部(valley),其中脊部和谷部限定多个齿部,每个相应的齿部具有宽度延伸(width extension,宽度方向)、纵向延伸(longitudinal extension,纵向方向)和高度延伸(height extension,高度方向),该高度延伸沿耐磨板的第三延伸(third extension,第三方向);并且
5、多个耐磨元件嵌入所述多个齿部中的至少一个齿部的至少一部分中,其中所述耐磨元件包括:耐磨元件的至少一个中心子组,布置在所述至少一部分的中心区域中,所述中心区域位于所述至少一个齿部的中心线附近;以及耐磨元件的一对偏离子组,每个偏离子组布置在所述至少一部分的相应偏离区域中,所述偏离区域沿至少一个齿部的宽度延伸在中心区域的相对两侧邻近中心区域定位,
6、其中多个嵌入的耐磨元件相对于宽度延伸非均匀地布置和/或被构造成具有不同的暴露表面积,并且其中耐磨元件的构造和布置沿所述至少一个齿部的纵向延伸限定所述耐磨元件的线密度(linear density,线性密度),该线密度相对于齿部的宽度延伸而变化,并且
7、其中所述多个嵌入的耐磨元件被进一步构造和布置为使得中心区域的平均线密度大于任一偏离区域的平均线密度。
8、因此,提供了一种具有多个嵌入的耐磨元件的耐磨板,所述耐磨元件相对于宽度延伸非均匀地布置和/或被构造成具有不同的暴露表面积,其中耐磨元件被进一步构造和布置为使得耐磨元件的线密度在耐磨板的耐磨表面上变化,特别是使得中心区域的平均线密度大于任一偏离区域的平均线密度。耐磨元件的分布(即,变化的线密度)能够保持耐磨板的表面几何形状,该保持的表面几何形状更接近于未磨损状态下耐磨板的表面几何形状。因此,在耐磨板的更长寿命时间内可以保持破碎作业的效率和产生的粒状物料的质量。
9、耐磨板可以具有由第一延伸和第二延伸限定的基本平坦的形状。耐磨板的第一延伸和第二延伸可以彼此垂直,然而,可以设想耐磨板的平面延伸(planar extension)可以由彼此呈不同于90°的角度的第一延伸和第二延伸限定。耐磨板被进一步限定为具有厚度。除非另有说明,否则耐磨板的厚度被定义为沿耐磨板的第三延伸而延伸的耐磨板的材料量,包括与其表面几何形状相关的任何特征,其中第三延伸垂直于耐磨板的第一延伸和第二延伸中的每一个。由于耐磨板的厚度包括由表面几何形状提供的任何厚度,因此耐磨板的厚度在耐磨板的平面延伸上可能由于表面几何形状的变化而变化。耐磨板可以是至少略微弯曲的(即,非平坦的)。对于这样的实施例,第一延伸与第二延伸中的至少一者可为非线性延伸。
10、耐磨板的表面几何形状可以包括谷部和脊部,其中谷部介于脊部之间,并且其中脊部可以被定义为耐磨板的齿部。谷部和脊部(即,齿部)可以沿耐磨板的第一延伸或第二延伸具有纵向延伸。然而,可以设想,谷部和脊部的纵向延伸以非零角度从耐磨板的第一延伸或第二延伸而延伸。耐磨板可以包括从耐磨板的一侧延伸到另一侧的谷部和脊部。可选地或组合地,耐磨板可以包括在耐磨板上具有受限的延伸的谷部和脊部,使得二者仅在耐磨板的总延伸(total extension)的一部分上延伸。
11、耐磨板的齿部本身可以呈现齿部几何形状,形成表面几何形状的一部分。齿几何形状可以包括诸如齿部沿耐磨板的纵向延伸、齿高度、齿宽度以及限定齿部的顶端的任何平面或形状等特征。齿部几何形状的特征定义了每个齿部的齿廓(tooth profile,齿形)。齿廓可以被定义为在垂直于齿部的延伸的平面中(即,沿齿部的宽度延伸)的齿部的横截面。齿廓可以沿齿部的纵向延伸而变化。也就是说,同一个齿部在沿其纵向延伸的不同位置处可以具有不同的齿廓。例如,齿部朝向该齿部的端部的齿廓与齿部的中心的齿廓相比可能不同。同一个耐磨板可以具有多个齿部,这些齿部具有相同的齿部几何形状。耐磨板的其他示例可以具有多个齿部,这些齿部具有多种齿部几何形状。
12、耐磨元件可以由每个耐磨元件的长形延伸(elongated extension)的任一侧上的相应第一和第二相对端限定。耐磨元件可以具有不同的横截面(即,在垂直于其长形延伸的平面中)。横截面的非限制性示例包括圆柱形横截面、椭圆形横截面和矩形横截面。嵌入同一个耐磨板中的耐磨元件可以具有不同的尺寸,例如不同的直径和/或长度。耐磨元件可以由包括至少一个硬质相(hard phase)和粘结相(binder phase,黏结相)的复合材料组成。这种材料通常被称为“金属陶瓷(cermet,含陶合金)”。硬质相可以是选自碳化物、硼化物、氮化物或硼氮化物列表中的一种或多种陶瓷。粘结相可以是金属,例如钴基、镍基或铁基合金。耐磨元件成分中的硬质相和粘结相之间的比例决定耐磨元件的硬度。耐磨元件成分中硬质相的比例较高会导致更硬但更脆的材料。可以设想,耐磨元件仅由硬质相(即一种或多种陶瓷)组成。可以设想,根据本发明,具有不同硬度(即,硬质相和粘结相之间具有不同比例)的耐磨元件可以嵌入同一个耐磨板中。
13、耐磨元件可以嵌入在耐磨板(即,其齿部)内,其中耐磨元件的长形延伸沿耐磨板的第三延伸(即,在耐磨板的厚度方向)定向。然而,可选地或组合地,耐磨元件可以嵌入在耐磨板内,其中耐磨元件的长形(elongated,细长)延伸相对于耐磨板的第三延伸以一角度定向。例如,可以设想,耐磨元件可以至少局部地定向为,使其长形延伸平行于耐磨板的表面几何形状的表面法线定向。耐磨元件可以以使其相应的两端在耐磨板的表面处暴露的方式嵌入。可选地,耐磨元件可以布置为,使得仅在耐磨板的最外表面被磨损殆尽之后其相应的两端中之一才在耐磨板的表面处暴露。后者可能是制造耐磨板的方法的效果,并且需要被磨损以在耐磨板的表面处暴露的耐磨元件的材料量可被认为是新耐磨板的磨合(running in)。在接下来的讨论中,将假定嵌入的耐磨元件由于它们的布置或者由于耐磨板的磨合而在耐磨板的表面处暴露。
14、在一些示例中,耐磨元件可以定向为,使其长形延伸平行于齿部的主磨损方向定向。因此,对于这样的示例,耐磨元件的总暴露表面积相对于耐磨板的磨损不会显著变化。
15、嵌入的耐磨元件共同具有嵌入的耐磨元件的总暴露表面积。如本文所述,由每个相应的耐磨元件的暴露表面积限定每个相应的耐磨元件对耐磨元件的总暴露表面积的贡献。
16、多个嵌入的耐磨元件相对于宽度延伸非均匀地布置和/或被构造成具有不同的暴露表面积。
17、“耐磨元件相对于宽度延伸非均匀地布置”在本文是指耐磨元件的中心点之间的距离不是恒定的,且随着沿齿部的宽度的位置变化也不限定可重复的图案。
18、“耐磨元件具有不同的暴露表面积”在本文是指各个耐磨元件的暴露表面积在耐磨表面上各不相同。这可以例如通过提供不同尺寸的耐磨元件来实现,这将在后面详述。
19、如本领域技术人员容易理解的,为了实现所要求的技术效果,只需要所述特征中的一个。因此,不需要既非均匀地布置耐磨元件又将耐磨元件构造成具有不同的暴露表面积,即使根据本公开的耐磨板可以组合呈现这两种特征。当耐磨元件定向成其长形延伸平行于耐磨板的第三延伸,或者沿耐磨板的主要磨损方向定向时,耐磨元件的总表面积预计不会由于耐磨板的磨损而显著变化。这可能是有益的,因为耐磨元件对耐磨板的耐磨性的贡献实际上不会由于耐磨元件的磨损而受到影响。
20、当沿齿部的纵向延伸观察时,可以定义多个耐磨元件的线密度。线密度可以定义为:在与齿部的纵向延伸平行的线中的线段(该线段与由耐磨元件限定的材料相交)占该线的总长度的比例。在这种情况下,耐磨元件的线密度是无量纲实体(dimensionlessentity)。因此,对于沿线的延伸具有耐磨元件的均匀完整覆盖的假想表面,沿该线的线密度将是1,而对于沿线的延伸没有耐磨元件的假想耐磨表面,沿该线的线密度将是0。对于设想用于根据第一方面的耐磨板的这种耐磨元件,线密度通常在0至0.9的范围内变化。然而,沿齿部的纵向延伸观察的线密度将沿与线横切的尺寸随着线的位置而变化。关于齿部,该尺寸沿至少一个齿部的宽度延伸来限定。换句话说,可以沿齿部的宽度延伸定义每个所述位置的线密度,从而定义连续的线密度函数。
21、尽管本文定义和使用的线密度是针对沿齿部的宽度延伸(即,沿着与沿齿部的宽度延伸的所述位置相交的微元线(infinitesimal line),所述线平行于齿部的纵向延伸而延伸)的每个位置定义的,但是也可以定义平均线密度。平均线密度也是无量纲实体,可以通过将线密度相对于齿部的宽度延伸进行积分来计算。因此,平均线密度代表沿齿部的纵向延伸并沿齿部的宽度延伸的至少一部分延伸的区段上的线密度的平均值。因此,本领域技术人员认识到,齿部的一区段代表至少一个齿部的设有耐磨元件的至少一部分的次表面区域。这意味着一个区段上的平均线密度由所述区段内存在的耐磨元件的构造和布置决定。可以计算在所述至少一部分中定义的任何区段的平均线密度。根据本发明,区段被定义为中心区域和与所述中心区域相邻的两个相应偏离区域中的一者,并且定义所述区域中的每个相应区域的平均线密度,并且中心区域的平均线密度高于任一相应偏离区域中的平均线密度。
22、嵌入在耐磨板的至少一个齿部的至少一部分的区域中的长形耐磨元件增加了齿部在其紧邻区域的耐磨性。这是因为耐磨元件的嵌入将耐磨元件的硬度和构成耐磨板的材料的韧性(toughness)组合在一起。因此,可认为耐磨元件嵌入在耐磨板中实现了耐磨板(即齿部)的局部复合耐磨性。如本文所用,一个区域的耐磨元件的平均线密度由该区域中的相应耐磨元件的布置和/或尺寸决定。因此,相比于在齿部的宽度延伸中与之相邻的偏离区域,齿部的中心区域中耐磨元件的局部更高的平均线密度因而与中心区域中的相比于偏离区域的更高复合耐磨性相关联。
23、在此处,有必要着重强调如下事实:表面的磨损速率(wear rate,磨损率)不仅仅由材料特性(包括上面定义的任何复合材料的耐磨性)决定。表面几何形状对磨损速率有显著的影响。齿部的几何形状(例如齿部的顶端)沿齿部的高度延伸的磨损速率可能以比邻近顶端的区域更快的速率磨损。
24、由于耐磨板的齿部的磨损速率沿齿部的宽度变化,取决于其齿廓,耐磨元件的平均线密度相对于齿部的宽度的差异(以及由此获得的复合硬度的相关差异)可以抵消由于齿部的几何形状引起的沿齿部的宽度的磨损速率的任何差异。因此,通过调整沿齿部的宽度延伸的区域的平均线密度,可以在更长时间的破碎作业中保持原始齿廓。
25、根据耐磨元件的线密度的上述定义以及中心区域和偏离区域的平均线密度的定义,耐磨元件的尺寸和布置使得在一个齿部的至少一部分中,沿至少一个齿部的纵向延伸的线密度相对于齿部的宽度变化,从而使得中心区域的平均线密度大于任一偏离区域的平均线密度。
26、因此,相对于齿部的宽度,齿廓的由于其形状(例如顶端或平台区域)而与更高磨损速率相关的部分限定齿部的中心线,并且中心区域位于至少一个齿部的中心线附近。对于具有对称齿廓的齿部,至少一个齿部的中心线是至少一个齿部的对称线。因此,对于具有对称齿廓的齿部,齿部的中心线因此可以被定义为相对于相应齿部的宽度延伸而居中的线,该中心线沿所述齿部的纵向延伸而延伸。对于具有非对称齿廓的齿部,中心线可以定义为当沿纵向尺寸移动时齿部具有最大高度延伸的点(point,位置)。中心线可认为相对于齿部的宽度与齿部的顶端重合。对于具有限定最大高度延伸的平台区域的齿部,中心线可以被限定为跟随所述平台区域的沿齿部的纵向延伸的中间部分。因此,应当理解,本公开的中心线或中心区域不需要位于齿廓的几何中心。相反,中心线应该被认为是限定将首先与待破碎的物料相接触的齿部的中心部分的线。
27、中心区域可认为包括多个耐磨元件的子组,本文称为“中心子组”。因此,耐磨元件的沿中心线的中心子组的更高的平均线密度提供了齿部沿所述中心线的更高的复合耐磨性;因此,与偏离所述中心区域(即,邻近所述中心区域)的区域相比,在沿所述中心线的中心区域获得了更高的耐磨性。
28、多个耐磨元件不仅包括布置在中心区域的耐磨元件。相反,多个耐磨元件至少还包括耐磨元件的一对偏离子组,每个偏离子组布置在沿至少一个齿部的宽度延伸在中心区域的相对两侧邻近于中心区域的相应偏离区域中。因此,平均线密度可以分别定义在至少一个齿部的至少三个区域上,即(左)偏离区域、中心区域和(右)偏离区域。
29、每个偏离区域沿至少一个齿部的宽度延伸在中心区域的相对两侧邻近中心区域布置。这意味着中心区域和两个偏离区域沿至少一个齿部的纵向延伸彼此平行地延伸。这还意味着中心区域与中心区域的相对两侧的每一侧上的每个偏离区域接触并共享边界。中心区域和偏离区域被限定在至少一个齿部的至少一部分内。
30、本文使用的表述“布置在一区域中的耐磨元件”应该解释为每个耐磨元件具有与该区域相交的对称线。因此,术语“布置在……中”用于定义栅格结构(gratingstructure),而不是物理特性,并且如本领域技术人员容易理解的,可以存在靠近第一区域和第二区域之间的边界布置的耐磨元件,使得其对称线与第一区域相交,但是其本体至少部分地延伸到第二区域。在本公开和所附权利要求的上下文中,其仍然布置在第一区域中。
31、在一些实施例中,耐磨元件的中心子组中的耐磨元件的横截面大于耐磨元件的两个偏离子组中的每个偏离子组中的耐磨元件的横截面。
32、这可能是有利的实施例,因为其简化了耐磨板的结构,特别是在提供中心区域中的耐磨元件的高平均线密度所需的耐磨元件的数量方面。该实施例的另一个优点是,可以获得更高的平均线密度,同时在元件之间仍然留有足够量的耐磨板材料,以确保其固定到元件上。此外,通过提供具有不同尺寸的耐磨元件,可以针对不同的区域(即,偏离区域和中心区域)获得不同的平均线密度,同时耐磨元件均匀地分布在至少一个齿部的至少一部分上。对于这种耐磨板,仅通过相对于齿部的宽度延伸改变耐磨元件的(即,在其不同区域中的)暴露表面积来实现技术效果。
33、在一些实施例中,多个耐磨元件还包括耐磨元件的一个或多个其他对的偏离子组,一个或多个其他对的偏离子组的每个偏离子组布置在至少一个齿部的至少一部分的相应进一步偏离区域中,所述相应进一步偏离区域邻近所述相应偏离区域定位或邻近所述相应进一步偏离区域中另一定位,从而沿至少一个齿部的宽度延伸在中心区域的相对两侧形成两个或更多个连续布置的偏离区域。
34、通过提供多于两个的偏离区域,可以根据特定使用情况的需要进一步定制线性密度变化。具体而言,它允许根据至少一个齿部的宽度延伸来调节耐磨元件的线密度,以进一步改变齿廓,从而抵消由于齿部的几何形状而导致的沿齿部的宽度在磨损速率上的任何差异。
35、多个耐磨元件可以包括耐磨元件的任何数量的其他子组。例如,可以设想,多个耐磨元件包括耐磨元件的四个、六个或八个子组,其布置在相应进一步偏离区域中,这些相应其他偏离区域在中心区域的任一侧从中心区域进一步偏离。
36、可选地,多个嵌入的耐磨元件可以被构造和布置为使得每个相应进一步偏离区域的平均线密度低于该偏离区域或与其相邻的另一个进一步偏离区域的平均线密度。这允许提供平均线密度随着远离中心线而连续降低的耐磨板。例如具有五个区域(一个中心区域和两对偏离区域)的实施例中,中心区域中的平均线密度将大于任一偏离区域中的平均线密度,并且各个偏离区域中的平均线密度将大于任一相应进一步偏离区域的平均线密度。在一些实施例中,两个或更多个连续布置的偏离区域中的每个偏离区域的耐磨元件的暴露表面积随着偏离区域远离中心区域而减小。
37、通过允许两个或更多个连续布置的偏离区域中的每个偏离区域的耐磨元件的尺寸随着远离中心区域而减小,可以实现耐磨板的简化结构。例如,各个元件可以根据均匀的栅格结构布置,同时仍然允许平均线密度沿齿部的宽度变化。此外,通过提供尺寸随着远离中心区域而连续减小的耐磨元件,可以提供更精细定制的线密度。
38、在一些实施例中,多个嵌入的耐磨元件成三排或更多排布置,每排均沿至少一个齿部的纵向延伸而延伸,其中三排或更多排包括位于所述中心区域中的至少一个中心排,以及位于所述相应偏离区域的两个偏离排。
39、通过将嵌入的耐磨元件布置成沿至少一个齿部的纵向延伸而延伸的三排或更多排,可以进一步简化耐磨板的制造。在其中齿廓沿齿部的纵向延伸恒定的实施例中,如上所述以多排布置耐磨元件是特别优选的。
40、将嵌入的耐磨元件布置成沿至少一个齿部的纵向延伸而延伸的三排或更多排意味着三排或更多排均彼此平行布置。
41、如本领域技术人员容易理解的那样,通过使耐磨元件成多排布置,每排沿至少一个齿部的纵向延伸而延伸,耐磨元件的平均线密度沿齿部的宽度延伸的变化可以由每排中存在的耐磨元件的间距、耐磨元件的相邻排之间的间距以及耐磨元件的尺寸来确定。
42、术语“间距”在本文中是指耐磨元件的每个位置点之间的距离。因此,该间距是由每个耐磨元件限定其各自中心轴线的位置所限定的栅格的中心到中心的间距。通过术语“间距”的这种定义,在一些实施例中,相对于齿部的宽度延伸,沿至少一个齿部的纵向延伸限定的线可以包括来自至少一个相邻排的耐磨元件中的耐磨元件。这可能发生在例如以交错图案布置的耐磨元件上。
43、在一些实施例中,至少一个中心排包括两个或更多个中心排。
44、这可能是有益的,因为其允许沿齿部的宽度形成具有高平均线密度的较宽区域的中心区域。如果齿廓具有限定齿部的最大高度延伸的平台区域,则较宽的中心区域(具有多个耐磨元件的中心子组)可能是优选的。本领域技术人员可知,如果对给定的齿廓有利,中心区域可以包括三个、四个或甚至更多个中心排。
45、在一些实施例中,最靠近所述至少一个中心排的一排或多排耐磨元件在所述一排或多排内彼此之间的间距小于从所述至少一个中心排进一步偏离的多排内的耐磨元件。
46、这可能是有利的,因为其允许使用相同尺寸的耐磨元件制造根据本公开的具有改变的线密度的耐磨板。换句话说,取代通过改变否则具有等间隔的均匀的栅格结构中的耐磨元件的尺寸来改变线密度,有意地将栅格结构设计成随着远离中心区域来扩展每排中的耐磨元件的位置之间的间距。这意味着形成远离中心线的一排或多排的一部分的耐磨元件(即,限定在偏离区域中的耐磨元件的一对偏离子组,或者可选地限定在进一步偏离区域中的耐磨元件的一对进一步偏离子组)将随着远离中心区域而彼此之间具有越来越长的间距。
47、在一些实施例中,彼此相邻的多排耐磨元件之间的排间距随着耐磨元件远离中心区域而增大。
48、这可能是有利的,因为其允许使用相同尺寸的耐磨元件制造根据本公开的具有改变的平均线密度的耐磨板。作为前述实施例的替代,取代通过提供被设计成随着远离中心区域来扩展每排内的耐磨元件的位置之间的间距的栅格结构来改变平均线密度,使多排之间的距离随着距中心区域的距离增大而增大。
49、如本领域技术人员容易理解的,可以通过改变一排内的耐磨元件之间的距离、和/或通过改变相邻多排的排之间的距离、和/或通过改变多排之间的耐磨元件的尺寸,来改变平均线密度。
50、在一些实施例中,以三排或更多排布置的多个耐磨元件中的至少一些耐磨元件被布置成沿所述至少一个齿部的所述至少一部分的宽度延伸和纵向延伸分布的交错图案。
51、这可能是有益的,因为其允许将耐磨元件布置得彼此更靠近,同时仍然保持多排与齿部的纵向延伸对齐。
52、在一些实施例中,耐磨元件的交错图案仅限于齿部的中心区域的耐磨元件的中心子组。
53、在一些实施例中,每个齿部还由基部和顶部限定,其中顶部限定齿部的顶端,该顶端限定至少一个齿部的中心区域。
54、如前所述,齿部的顶端的磨损速率可以高于所述齿部的偏离所述顶端的表面部分。因此,提供如上所述的耐磨元件的平均线密度将有助于抵消由齿部的几何形状引起的沿齿部的宽度的磨损速率的差异。因此,如上所述的线密度(即,相对于齿部的宽度变化,使得中心区域的平均线密度大于任一偏离区域的平均线密度)允许原始齿部几何形状在更长时间的破碎作业中得以保持。同时,齿部的基部提供待磨损的物料,同时仍然保持齿部的几何形状。
55、在一些实施例中,每个齿部的基部由谷部壁限定,该谷部壁相对于齿部的宽度延伸的倾斜度在60度-90度,优选70度-80度范围内。
56、在一些实施例中,所述耐磨元件由金属粘结剂中的碳化钛组成。
57、根据第二方面,提供了包括至少一个根据第一方面的耐磨板的颚式破碎机。
58、耐磨板可以是用于颚式破碎机的耐磨板。颚式破碎机使用挤压力来破碎物料。这种机械压力通过两个相对布置的破碎机颚板(crusher jaw)来实现,其中一个破碎机颚板通常是固定的,而另一个破碎机颚板通常是往复运动的。两个颚板之间的容积或腔体称为破碎腔。耐磨板可以布置在一个或两个颚板上,使得耐磨板的耐磨表面用作与待破碎物料接触的破碎表面。
59、然而,本发明也可以用于除颚式破碎机之外的其他应用。例如,耐磨板可以是回转破碎机的耐磨件(例如主回转破碎机的波纹(corrugated,起皱)耐磨件)。
60、根据第三方面,提供了一种制造耐磨板的方法,所述方法包括:
61、在模具材料中形成耐磨板的耐磨表面的型腔(imprint),从而获得模具,并且沿与耐磨表面的至少一个齿部对应的模具的至少一部分布置多个耐磨元件,所述多个耐磨元件包括耐磨元件的中心子组和耐磨元件的一对偏离子组;
62、将构成耐磨板的熔融金属浇注到模具中,从而形成耐磨板,该耐磨板包括耐磨元件,耐磨元件嵌入在耐磨板的至少一个齿部的至少一部分中,其中
63、耐磨元件的中心子组在模具中的布置对应于中心子组被布置在位于所形成的耐磨板的至少一个齿部的中心线附近的中心区域中,并且其中
64、耐磨元件的一对偏离子组在模具中的布置对应于一对偏离子组被布置在相应偏离区域,所述偏离区域在中心区域的相对两侧沿所形成的耐磨板的至少一个齿部的宽度延伸邻近中心区域定位,并且其中
65、多个嵌入的耐磨元件在模具中的布置对应于多个耐磨元件相对于所形成的耐磨板的至少一个齿部的宽度延伸非均匀地布置和/或被构造成具有不同的暴露表面积,并且其中模具中的耐磨元件的构造和布置限定所述耐磨元件沿至少一个齿部的纵向延伸的线密度,该线密度相对于齿部的宽度延伸而变化,并且
66、其中多个嵌入的耐磨元件在模具中被进一步构造和布置为使得中心区域的平均线密度大于任一偏离区域的平均线密度。
67、本方法的优点至少与根据第一方面的耐磨板的优点相同。
68、第二和第三方面的效果和特征很大程度上类似于上面结合第一方面描述的效果和特征。关于第一方面提到的实施例很大程度上适用于第二和第三方面。还应注意,除非另有明确说明,否则本发明的构思涉及所有可能的特征组合。
69、上面已经详细描述了耐磨板的特征。通过阅读以下给出的描述耐磨板的实施例的详细描述,本发明的其他目的和优点对于本领域技术人员来说是显而易见的。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com