
一种摄像模组自动组装点胶设备的制作方法
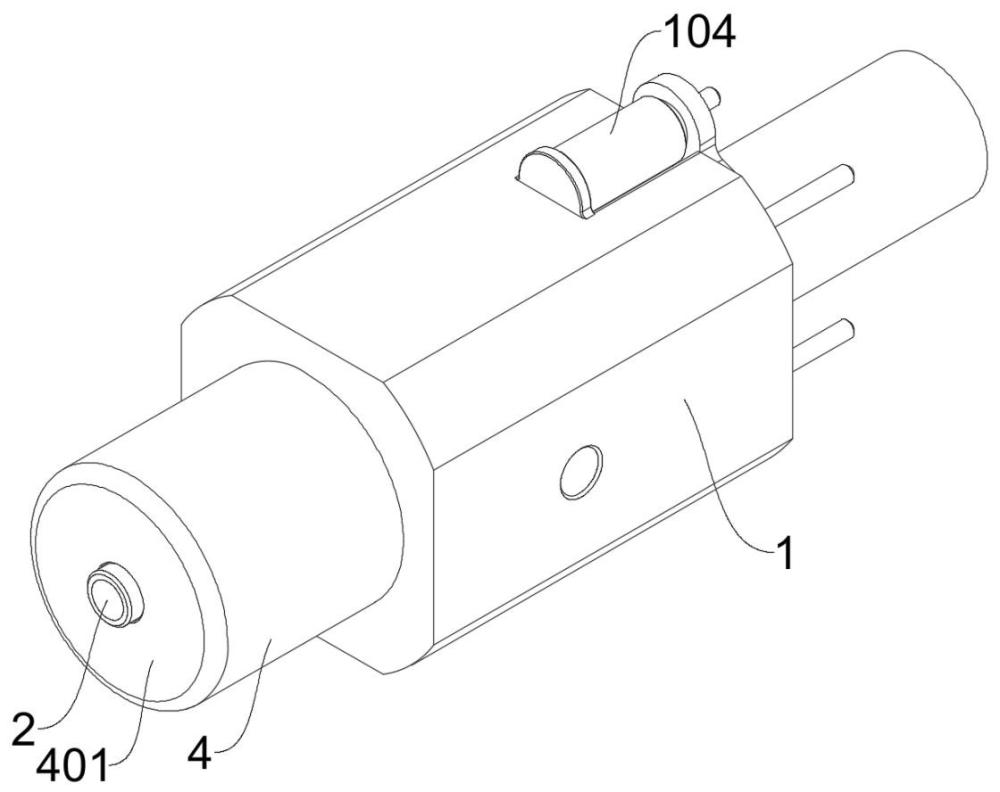
本发明涉及点胶设备领域,特别涉及一种摄像模组自动组装点胶设备。
背景技术:
1、在摄像模组的自动化封装点胶工艺中,胶粘剂通过精密点胶阀体与胶嘴被定量转移至镜座、滤光片支架或柔性电路板等工件表面。点胶设备通常以间歇式工作循环运行:在每个点胶周期之间,胶嘴处于等待状态,其出胶口直接暴露于周围环境空气中。由于摄像模组封装常用的uv胶、环氧树脂胶或快干型胶粘剂均具有较高的化学活性,且对湿度、氧气及温度敏感,胶嘴出口处的胶水薄层极易与环境中的水分或氧气发生反应,或因溶剂挥发而发生粘度急剧上升,最终在出胶口表面形成半固化凝胶或硬质结皮。
2、现有技术中,为缓解胶嘴胶水凝固问题,主要采用浸泡式防干杯、机械覆盖、间歇式排胶以及胶嘴加热控温等方式。浸泡式防干杯通过将胶嘴浸入盛有惰性液体(如水或溶剂)的容器中,以隔绝空气;但该方法会引入液体与胶水表面的直接接触,存在污染胶水本体、稀释胶液或引发副反应的风险。机械覆盖方式利用弹性材料制成的帽盖在设备待机时套住胶嘴,以实现物理隔离;但其密封性有限,且帽盖的反复启闭动作会磨损胶嘴,并可能产生微小颗粒污染洁净环境。间歇式排胶方法通过定时从胶嘴挤出少量新鲜胶水,以物理方式排除已发生变化的表层胶液;这种策略会造成胶粘剂物料的显著浪费,并增加了辅助生产时间。胶嘴加热控温手段通过维持胶嘴于特定温度以延缓胶水固化反应速率,但其无法解决溶剂挥发导致的粘度增加问题,且对于热敏性胶粘剂或热敏感元件组装场景并不适用。
3、上述现有的防凝固方式均无法同时满足摄像模组高节拍自动化生产对零物料浪费、零引入污染、零接触磨损及实时在线实施的综合要求。同时,现有的防凝固方式,也无法对胶嘴出胶口进行实时、在线主动防护,在对胶嘴进行防凝固操作时,会严重干扰正常点胶作业节拍,影响整体的生产效率。
技术实现思路
1、本发明提供一种摄像模组自动组装点胶设备,通过环形正压腔的喷气口喷出包围点胶嘴的环形气帘,实现将点胶嘴的出胶口与外部空气隔离,可以解决现有技术中出胶口胶水防凝固存在的无法实时在线防护,防凝固操作影响整体的生产效率的问题。
2、本发明所要解决的技术问题可以通过以下技术方案实现:
3、一种摄像模组自动组装点胶设备,包括:安装座,所述安装座连接有点胶嘴,以及设置有环形正压腔,所述环形正压腔与点胶嘴同轴设置,且环形正压腔的喷气口位于点胶嘴的端部,用于朝环形正压腔中通入压缩气体,并利用压缩气体由喷气口喷出后形成包围点胶嘴的环形气帘,实现将点胶嘴的出胶口与外部空气隔离,从而避免出胶口处的胶水固化。
4、作为本发明的一种优选技术方案,所述安装座还设置有环形负压腔,所述环形负压腔与环形正压腔同轴设置,并位于环形正压腔的外侧;所述环形负压腔具有环形抽气口,环形抽气口被配置为对环形正压腔喷出,且经过点胶嘴出胶口后的压缩气体进行抽离。
5、作为本发明的一种优选技术方案,所述安装座固定连接有正压套管,所述正压套管与点胶嘴同轴设置,并位于点胶嘴的外侧,且正压套管的内壁与点胶嘴的外壁间留有间隙,以形成环形正压腔。
6、作为本发明的一种优选技术方案,所述安装座固定连接有负压套管,所述负压套管与点胶嘴同轴设置,并位于正压套管的外侧;所述负压套管的内壁与正压套管的外壁间留有间隙,以形成环形负压腔,且负压套管端部设置有朝内的翻边,使得翻边与正压套管端部间形成环形抽气口。
7、作为本发明的一种优选技术方案,所述点胶嘴与安装座之间滑动连接,且安装座连接有驱动装置,驱动装置用于驱动点胶嘴进行轴向移动,使得点胶嘴的出胶口位置能够伸出负压套管,以及缩回正压套管内。
8、作为本发明的一种优选技术方案,所述安装座固定连接有内套管,所述点胶嘴套设于内套管内部;所述内套管的外壁与正压套管的内壁间留有间隙,以形成环形正压腔。
9、作为本发明的一种优选技术方案,所述正压套管端部连接有环形板,用于通过环形板与内套管端部之间形成环形的喷气口,使得压缩气体喷向出胶口的中心位置,且通过环形板与翻边间形成环形抽气口。
10、作为本发明的一种优选技术方案,所述内套管的端部与正压套管的内壁间圆周阵列设置有若干导流叶片,用于通过导流叶片对压缩气体进行导流,使得喷气口喷出的压缩气体在出胶口位置形成旋流。
11、作为本发明的一种优选技术方案,所述环形板与正压套管之间转动连接,所述环形板位于环形抽气口的一侧圆周阵列设置有若干径流叶片,用于通过由环形抽气口进入环形负压腔的气流作用于径流叶片,使得环形板产生转动;所述环形板的转动方向与通过导流叶片对压缩气体进行导流产生的旋流方向相同,且环形板的内圆面均布开设有胶丝切槽。
12、作为本发明的一种优选技术方案,所述安装座固定连接有若干导杆,所述点胶嘴固定连接有连接板,所述连接板与导杆活动穿插连接,且连接板与驱动装置的驱动端固定连接。
13、与现有技术相比,本发明具有以下有益效果:
14、1、本发明通过设置与点胶嘴同轴的环形正压腔,通过朝环形正压腔中通入压缩气体,并利用压缩气体由喷气口喷出后形成包围点胶嘴的环形气帘,实现将点胶嘴的出胶口与外部空气隔离,从而避免出胶口处的胶水固化凝固,实现对出胶口胶水进行实时在线防护,有效的保证了整体的生产效率。
15、2、本发明通过导流叶片对压缩气体进行导流,使得喷气口喷出的压缩气体在出胶口位置形成旋流,使得出胶口产生的胶丝立即被气流切断并随气流转动卷缩,并通过环形抽气口抽离,既通过环形正压腔与环形负压腔协同形成的气动囚笼,在出胶口构建了隔绝外部环境的气体保护罩,有效抑制了胶粘剂与水分、氧气的接触;又通过区域的负压与旋流,能够将出胶口处的胶丝或胶液滴即时剥离并吸除,避免滴落在摄像模组或治具上,从而同时实现了断胶收集功能和防凝固功能复合效果,显著延长了点胶设备的连续作业时间和点胶的可靠性。
1.一种摄像模组自动组装点胶设备,其特征在于,包括安装座(1),所述安装座(1)连接有点胶嘴(2),以及设置有环形正压腔(101),所述环形正压腔(101)与点胶嘴(2)同轴设置,且环形正压腔(101)的喷气口位于点胶嘴(2)的端部,用于朝环形正压腔(101)中通入压缩气体,并利用压缩气体由喷气口喷出后形成包围点胶嘴(2)的环形气帘,实现将点胶嘴(2)的出胶口与外部空气隔离,避免出胶口处的胶水固化。
2.如权利要求1所述的摄像模组自动组装点胶设备,其特征在于,所述安装座(1)还设置有环形负压腔(102),所述环形负压腔(102)与环形正压腔(101)同轴设置,并位于环形正压腔(101)的外侧;
3.如权利要求1或2所述的摄像模组自动组装点胶设备,其特征在于,所述安装座(1)固定连接有正压套管(3),所述正压套管(3)与点胶嘴(2)同轴设置,并位于点胶嘴(2)的外侧,且正压套管(3)的内壁与点胶嘴(2)的外壁间留有间隙,以形成环形正压腔(101)。
4.如权利要求3所述的摄像模组自动组装点胶设备,其特征在于,所述安装座(1)固定连接有负压套管(4),所述负压套管(4)与点胶嘴(2)同轴设置,并位于正压套管(3)的外侧;
5.如权利要求4所述的摄像模组自动组装点胶设备,其特征在于,所述点胶嘴(2)与安装座(1)之间滑动连接,且安装座(1)连接有驱动装置(104),驱动装置(104)用于驱动点胶嘴(2)进行轴向移动,使得点胶嘴(2)的出胶口位置能够伸出负压套管(4),以及缩回正压套管(3)内。
6.如权利要求5所述的摄像模组自动组装点胶设备,其特征在于,所述安装座(1)固定连接有内套管(5),所述点胶嘴(2)套设于内套管(5)内部;所述内套管(5)的外壁与正压套管(3)的内壁间留有间隙,以形成环形正压腔(101)。
7.如权利要求6所述的摄像模组自动组装点胶设备,其特征在于,所述正压套管(3)端部连接有环形板(301),用于通过环形板(301)与内套管(5)端部之间形成环形的喷气口,使得压缩气体喷向出胶口的中心位置,且通过环形板(301)与翻边(401)间形成环形抽气口(103)。
8.如权利要求7所述的摄像模组自动组装点胶设备,其特征在于,所述内套管(5)的端部与正压套管(3)的内壁间圆周阵列设置有若干导流叶片(302),用于通过导流叶片(302)对压缩气体进行导流,使得喷气口喷出的压缩气体在出胶口位置形成旋流。
9.如权利要求8所述的摄像模组自动组装点胶设备,其特征在于,所述环形板(301)与正压套管(3)之间转动连接,所述环形板(301)位于环形抽气口(103)的一侧圆周阵列设置有若干径流叶片(303),用于通过由环形抽气口(103)进入环形负压腔(102)的气流作用于径流叶片(303),使得环形板(301)产生转动;
10.如权利要求5所述的摄像模组自动组装点胶设备,其特征在于,所述安装座(1)固定连接有若干导杆(105),所述点胶嘴(2)固定连接有连接板(201),所述连接板(201)与导杆(105)活动穿插连接,且连接板(201)与驱动装置(104)的驱动端固定连接。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com