
一种五金件表面处理的固化方法与流程
本发明涉及五金表面处理,具体涉及一种五金件表面处理的固化方法。
背景技术:
1、在五金件喷粉涂装工艺中,涂层固化是决定最终防护与装饰性能的核心工序。热固性粉末涂料需在特定温度下保温足够时间,使树脂与固化剂发生充分交联反应,才能形成致密连续的高性能涂层。固化温度不足、时间过短会导致交联不充分,涂层附着力差、硬度低、耐腐蚀性能不达标;固化温度过高、时间过长则会引发过固化,出现涂层失光、脆化、开裂等缺陷,同时造成能源浪费。
2、现有五金件喷粉固化生产主要存在以下问题:一是多采用间歇式箱式炉,装卸料耗时久、生产效率低,炉内上下温差大,同批次工件固化质量不均;二是部分连续式固化炉参数匹配不合理,炉链速度与炉长、温度脱节,无法稳定保证 30 分钟的恒温固化时长,产品性能一致性差;三是热风循环设计欠缺,炉温均匀度差,复杂工件的边角、内腔与平面固化程度差异大,局部固化不足或过固化现象频发,成品合格率低。
3、因此,开发一套参数精准匹配、炉温均匀稳定、可连续规模化运行的五金件固化工艺,是提升涂装产品质量、提高生产效率、降低生产成本的关键需求。
技术实现思路
1、有鉴于此,本申请的目的在于提供一种五金件表面处理的固化方法,以解决现有技术炉温不稳定、难以可连续规模化运行问题。
2、为实现上述目的,本发明提供如下技术方案:
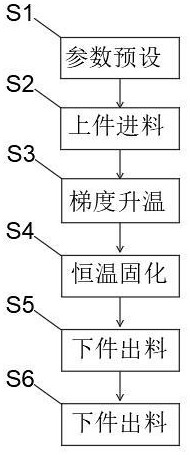
3、一种五金件表面处理的固化方法,采用隧道式连续固化炉对完成喷粉的五金件进行加热固化,具体实施步骤如下:
4、参数预设:设定固化炉炉链运行速度为 1.6m/min,炉内恒温固化段的工作温度为130℃,工件在恒温固化段的有效保温时间为 30min。根据 “有效炉长 = 炉速 × 固化时间” 计算,恒温固化段的有效加热长度设定为 48m,严格保证工件全程处于 130℃恒温环境中,确保交联反应充分。
5、上件进料:将完成静电喷粉的五金件均匀吊挂在炉链专用挂具上,控制工件间距≥150mm、层间距≥200mm、工件与炉壁间距≥100mm,保证热风可充分流经工件所有表面,避免出现固化死角。挂具随炉链匀速进入固化炉。
6、梯度升温:工件先进入预热段,由室温以 8~10℃/min 的速率逐步升温至 130℃,避免升温过快导致涂层流平不良、针孔或缩孔等外观缺陷。
7、恒温固化:工件随炉链进入恒温固化段,在 130℃条件下保温固化 30min。炉内采用下进上出式热风循环系统,风速控制为 0.8~1.2m/s,保证恒温段空间温度均匀度≤±3℃,工件表面实际温度偏差≤±2℃,确保不同位置、不同形状的工件涂层交联反应均匀充分。
8、梯度冷却:固化完成的工件进入冷却段,先经自然冷却区缓冷,再经强制风冷区降温,冷却风速控制为 1.0~1.5m/s,将工件温度降至 60℃以下,避免出炉后温度骤降导致涂层产生内应力而开裂。
9、下件出料:冷却后的工件随炉链送出固化炉,即可转入下道工序,完成整个固化过程。
10、进一步地,所述固化炉沿炉链行进方向依次分为预热段、恒温固化段、冷却段;其中预热段长度为 12~16m,恒温固化段长度为 48m,冷却段长度为 12~20m,固化炉总长度为72~84m。
11、进一步地,所述喷粉采用热固性环氧聚酯混合型粉末涂料,喷涂后工件表面涂层厚度控制在 60~90μm;经本工艺固化后,粉末涂层的交联固化度≥95%。
12、进一步地,固化后的五金件涂层性能稳定满足:划格法附着力 0 级,铅笔硬度≥2h,耐冲击强度≥50kg·cm,60° 角光泽度≥85%,中性盐雾测试≥480h 无起泡、锈蚀现象。
13、进一步地,所述固化炉热风循环系统采用闭环温控,循环风量根据炉温实时调节;固化过程中产生的少量有机废气集中收集后,经活性炭吸附装置处理达标后排放,满足环保要求。
14、与现有技术相比,本发明具有以下有益效果:
15、1.参数精准匹配,固化质量稳定。通过 1.6m/min 炉速与 48m 恒温段的定量设计,严格保证工件在 130℃下恰好固化 30min,涂层交联充分且一致性高,彻底避免固化不足或过固化问题,产品性能合格率提升至 99% 以上。
16、2.炉温均匀性优,工件固化均一。采用下进上出的热风循环结构,配合合理的风速控制,恒温段温度均匀度≤±3℃,工件表面温差≤±2℃,复杂形状工件的边角、内腔与平面固化程度一致,无局部缺陷。
17、3.连续化生产,高效低耗。隧道式连续作业,单小时可对应处理 96 米长度的挂具工件,生产效率较间歇式箱式炉提升 3 倍以上;梯度温区设计配合热风循环利用,单位产品能耗较传统连续炉降低 20% 左右。
18、4.工艺适配性强,运维简便。核心参数明确,温度、速度可根据工件材质、粉末类型微调,适配各类五金冲压件、压铸件、铜排等工件的喷粉固化;炉体结构成熟可靠,日常运维便捷,适合规模化工业生产。
19、上述说明仅是本申请技术方案的概述,为了能够更清楚了解本申请的技术手段,从而可依照说明书的内容予以实施,并且为了让本申请的上述和其他目的、特征和优点能够更明显易懂,以下以本申请的较佳实施例并配合附图详细说明如后。
20、根据下文结合附图对本申请具体实施例的详细描述,本领域技术人员将会更加明了本申请的上述及其他目的、优点和特征。
1.一种五金件表面处理的固化方法,其特征在于,采用隧道式连续固化炉对完成喷粉的五金件进行连续加热固化,具体包括以下步骤:
2.根据权利要求 1 所述的五金件表面处理的固化方法,其特征在于,所述固化炉沿炉链行进方向依次分为预热段、恒温固化段、冷却段;其中预热段长度为 12~16m,恒温固化段长度为 48m,冷却段长度为 12~20m,固化炉总长度为 72~84m。
3.根据权利要求 1 所述的五金件表面处理的固化方法,其特征在于,步骤(2)中,五金件在挂具上的吊挂间距≥150mm,上下层工件层间距≥200mm,工件与炉体内壁间距≥100mm。
4.根据权利要求 1 所述的五金件表面处理的固化方法,其特征在于,所述喷粉采用热固性环氧聚酯混合型粉末涂料,喷涂后工件表面涂层厚度控制在 60~90μm;固化完成后粉末涂层的交联固化度≥95%。
5.根据权利要求 1 所述的五金件表面处理的固化方法,其特征在于,步骤(4)的恒温固化过程中,工件表面实际温度偏差≤±2℃,涂层交联反应均匀充分。
6.根据权利要求 1 所述的五金件表面处理的固化方法,其特征在于,步骤(5)的冷却段采用自然冷却结合强制风冷的方式,强制风冷风速为 1.0~1.5m/s,工件出炉温度≤60℃。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com