
一种镶嵌式钢结硬质合金复合耐磨部件及其制备方法与流程
本发明涉及破碎与粉磨设备,具体涉及一种镶嵌式钢结硬质合金复合耐磨部件及其制备方法。
背景技术:
1、在矿山、水泥、建筑垃圾处理等行业的破碎与粉磨作业中,板锤和磨辊是承受物料冲击与磨损的核心部件,其使用寿命直接决定了设备的运行效率、维护成本与作业连续性。当前,主流的耐磨部件在应对复杂工况时,普遍存在耐磨性与韧性难以兼顾,以及耐磨层与基体结合可靠性不足的问题。
2、具体而言:
3、对于板锤类产品,高锰钢板锤在中低冲击工况(如制砂)下表面加工硬化效应不充分,耐磨性较差;高铬铸铁板锤(如cr20系列)虽然硬度高、初始耐磨性好,但材料本性脆、韧性不足,在破碎含钢筋的建筑垃圾或大块高硬度物料时易发生断裂失效;zta(氧化锆增韧氧化铝)陶瓷复合板锤则因陶瓷与钢铁基体的热膨胀系数差异显著,界面结合强度有限,在强冲击下陶瓷层易剥落,且陶瓷对热冲击敏感,工艺窗口窄,成品率低。
4、对于磨辊类产品,整体铸造高铬铸铁磨辊同样存在韧性不足的瓶颈,遇不可破碎异物时易产生裂纹甚至整体开裂;堆焊修复磨辊的堆焊层存在较高的残余应力,易剥落,且多次堆焊导致热变形累积而报废;zta蜂窝陶瓷复合磨辊同样受限于陶瓷与金属基体的结合难题,存在陶瓷块易脱落的风险。
5、综上所述,现有技术方案难以在保证部件整体抗冲击韧性的前提下实现工作层的极端耐磨。一旦耐磨层被击穿或脱落,整个部件即告失效,造成资源浪费与停机损失。因此,亟需一种能够实现耐磨层与韧性基体牢固结合,并同时赋予部件高耐磨性与高抗冲击韧性的新型复合耐磨部件。
技术实现思路
1、针对上述问题,本发明提供一种镶嵌式钢结硬质合金复合耐磨部件及其制备方法,通过创新的“镶嵌-冶金复合”结构设计,从根本上解决耐磨层与基体结合强度低、易脱落的技术难题,实现耐磨性与韧性的最优匹配,从而显著延长板锤、磨辊等关键易损件的服役寿命。
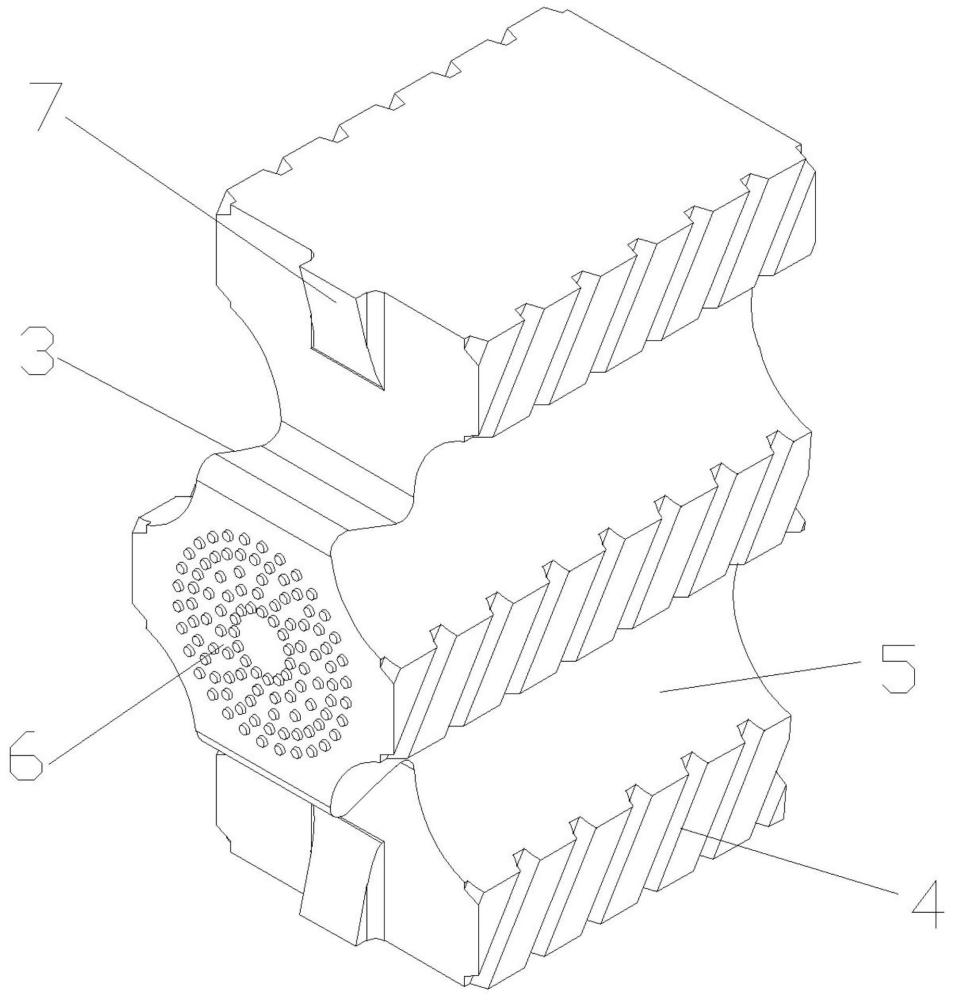
2、本发明解决上述技术问题所采用的技术方案为:一种镶嵌式钢结硬质合金复合耐磨部件,包括韧性基体与复合于韧性基体工作表面的耐磨增强块,所述韧性基体为球墨铸铁;所述耐磨增强块为钢结硬质合金预制块,所述钢结硬质合金预制块的hrc为63-70;所述耐磨增强块通过镶嵌铸造工艺被包覆嵌合在所述韧性基体的磨损工作层区域;
3、所述耐磨增强块垂直于磨损方向的截面呈燕尾形或梯形,且耐磨增强块的宽度自靠近韧性基体侧向工作面方向逐渐增大形成机械自锁结构;
4、所述耐磨增强块与韧性基体相接触的侧面设置有若干波浪形或锯齿状的宏观纹路,且相邻宏观纹路之间开设有半圆形盲孔;
5、所述耐磨增强块埋入韧性基体的背面预制有网格状或蜂窝状凹槽阵列,同时铸造过程中熔融的韧性基体填充所述凹槽阵列,凝固形成榫卯式三维机械互锁结构;
6、所述耐磨增强块沿其长度方向的两端设有凸起的台肩,且所述台肩完全包裹于韧性基体内部;
7、所述耐磨增强块的厚度h与磨损工作层区域的磨损厚度h满足关系:h = (1.2 ~1.5)h。
8、作为优选,所述耐磨增强块设有数个且在韧性基体的磨损工作层区域呈矩形阵列或环形阵列均匀排布,且相邻两个耐磨增强块的间距为8~10mm。
9、作为优选,所述钢结硬质合金预制块的硬质相为碳化钛或碳化钨,粘结金属为合金钢材,采用粉末冶金烧结工艺一体成型。
10、作为优选,所述韧性基体采用qt500-7或qt600-3型号球墨铸铁。
11、本发明还提供一种上述镶嵌式钢结硬质合金复合耐磨部件的制备方法,具体包括以下步骤:
12、s1、预制合金块:将硬质相粉末与粘结金属粉末按配比均匀混合,压制成型后高温烧结,制备得到截面为燕尾形或梯形的致密钢结硬质合金预制块,并在钢结硬质合金预制块对应位置加工或预制宏观纹路、半圆形盲孔、凹槽阵列与台肩;
13、s2、合金块预处理与型腔固定:按照预设间距和阵列排布方式,将钢结硬质合金预制块固定于韧性基体砂型型腔的磨损工作层区域;
14、s3、镶嵌浇注成型:熔炼球墨铸铁铁水,并将熔炼好的球墨铸铁铁水注入已固定好钢结硬质合金预制块的砂型型腔中成型形成铸件,浇注温度为1380℃~1420℃,使球墨铸铁铁水填充砂型型腔并包裹钢结硬质合金预制块,高温球墨铸铁铁水使钢结硬质合金块表层微熔,冷却凝固后钢结硬质合金块与韧性基体界面处形成一层冶金结合层;
15、s4、后处理与热处理:所述铸件在砂型内缓冷至300℃以下后开箱,完成清砂、切除浇冒口作业;对铸件进行去应力退火处理,随后开展正火、回火处理,得到成品复合耐磨部件。
16、作为优选,步骤s2中,钢结硬质合金预制块采用螺栓固定或型砂型撑固定两种方式完成型腔定位。
17、作为优选,步骤s3中镶嵌浇注成型步骤中采用底注式或侧注式的开放式浇注系统。
18、作为优选,步骤s4中,所述去应力退火处理参数为:将铸件加热至550℃~600℃,保温2~4h,随炉冷却至200℃以下后出炉。
19、与现有技术相比,本发明具有以下有益效果:
20、1、极致耐磨,寿命倍增:本发明耐磨复合部件的工作面采用超高硬度的钢结硬质合金(hrc 63-70)作为耐磨增强块,其耐磨性是高铬铸铁的3-5倍,为zta陶瓷复合材料的1.5-2.5倍,大幅降低了磨损率,延长了使用寿命,减少了停机时间,提高了设备作业率。
21、2、材料搭配合理,抗冲击性强:部件采用“球墨铸铁基体+钢结硬质合金镶嵌块”复合结构,韧性基体能有效吸收和分散作业过程中的瞬时冲击能量,从根本上解决了整体高铬铸铁件的脆性开裂问题,也克服了陶瓷复合材料因韧性差而易发生剥落失效的缺陷,实现耐磨性与韧性的最优匹配。
22、3、多重互锁,结合强度极高:通过“机械自锁(燕尾/梯形截面)+ 界面强化(侧壁纹路、盲孔)+ 三维锚固(背面凹槽)+ 冶金结合(微熔界面)”的四重结合机制,确保了耐磨增强块与基体之间形成异常牢固的连接,在极端冲击和磨损工况下有效防止脱落。
23、4、应力优化,可靠性高:多层燕尾/梯形设计可将界面剪切应力有效转化为压应力;各尖角处采用大圆角过渡,避免了应力集中,显著降低了耐磨块崩角和界面开裂的风险。
24、5.工艺成熟,易于推广:本发明制备工艺简单可控,浇注温度、热处理参数容错性高,适配板锤、磨辊等多种规格耐磨部件的生产;无需改造大型专用设备,依托现有铸造生产线即可实现量产,成品合格率高,产业化推广价值显著。
1.一种镶嵌式钢结硬质合金复合耐磨部件,包括韧性基体(1)与复合于韧性基体工作表面的耐磨增强块(2),其特征在于:所述韧性基体为球墨铸铁;所述耐磨增强块为钢结硬质合金预制块;所述耐磨增强块通过镶嵌铸造工艺被包覆嵌合在所述韧性基体的磨损工作层区域;
2.根据权利要求1所述镶嵌式钢结硬质合金复合耐磨部件,其特征在于:所述耐磨增强块设有数个且在韧性基体的磨损工作层区域呈矩形阵列或环形阵列均匀排布,且相邻两个耐磨增强块的间距为8~10mm。
3.根据权利要求1所述镶嵌式钢结硬质合金复合耐磨部件,其特征在于:所述钢结硬质合金预制块的硬质相为碳化钛或碳化钨,粘结金属为合金钢材,采用粉末冶金烧结工艺一体成型。
4.根据权利要求1所述镶嵌式钢结硬质合金复合耐磨部件,其特征在于:所述韧性基体采用qt500-7或qt600-3型号球墨铸铁。
5.一种如权利要求1-4任一项所述镶嵌式钢结硬质合金复合耐磨部件的制备方法,其特征在于,具体包括以下步骤:
6.根据权利要求5所述镶嵌式钢结硬质合金复合耐磨部件的制备方法,其特征在于:步骤s2中,钢结硬质合金预制块采用螺栓固定或型砂型撑固定两种方式完成型腔定位。
7.根据权利要求5所述镶嵌式钢结硬质合金复合耐磨部件的制备方法,其特征在于:步骤s3中镶嵌浇注成型步骤中采用底注式或侧注式的开放式浇注系统。
8.根据权利要求5所述镶嵌式钢结硬质合金复合耐磨部件的制备方法,其特征在于:步骤s4中,所述去应力退火处理参数为:将铸件加热至550℃~600℃,保温2~4h,随炉冷却至200℃以下后出炉。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com