
一种高性能复合丝及其制备方法与流程
本发明涉及复合丝线,尤其涉及一种高性能复合丝及其制备方法。
背景技术:
1、目前,高密度聚乙烯(hdpe)单丝已广泛应用于渔网、绳索、安全防护网等领域,为提升聚乙烯单丝的综合性能,现有技术中已有通过添加多种助剂或共混改性聚合物进行改性的方案。
2、例如,公告号为cn105696109a的发明专利,公开的一种高密度聚乙烯单丝,以高密度聚乙烯颗粒为主体原料,添加聚丙烯、聚氨酯、催化剂、乙烯、光稳定剂和染色剂等组分,通过物理共混后熔融纺丝制得;该发明,提供的原料按照一定的百分比进行配比之后,所提供的高密度聚乙烯单丝具有良好的质量,且轻度更好、耐腐蚀性能增强,在使用范围上更加广泛。
3、然而,上述现有技术方案存在以下明显缺陷:
4、其一,单层结构的单丝在同一材料体系内需同时满足强度、耐磨性、耐候性、耐腐蚀性等多种性能要求,各性能指标之间存在相互制约;例如,为提升强度需提高结晶度和取向度,但过高的结晶度会导致韧性下降;为改善耐候性需添加光稳定剂等助剂,但助剂的引入可能破坏基体连续性进而影响力学性能,单一材料体系无法在不同功能需求之间实现合理分工与协同优化;
5、其二,单层单丝的结构特点决定了其表层与内部具有相同的材料组成和性能。在户外长期使用过程中,表层直接承受紫外线辐照、化学腐蚀和机械磨损,而内部则主要承担载荷传递和力学支撑功能;
6、故而提出一种高性能复合丝及其制备方法来解决上述问题。
技术实现思路
1、(一)发明目的
2、为解决背景技术中存在的技术问题,本发明提出一种高性能复合丝及其制备方法,具备高强度、高耐磨、耐腐蚀、可染色与层间结合稳定的综合性能协同提升,拓宽了产品的应用范围等优点,解决了单层单丝效果较为单一,且产品的应用范围存在局限性的问题。
3、(二)技术方案
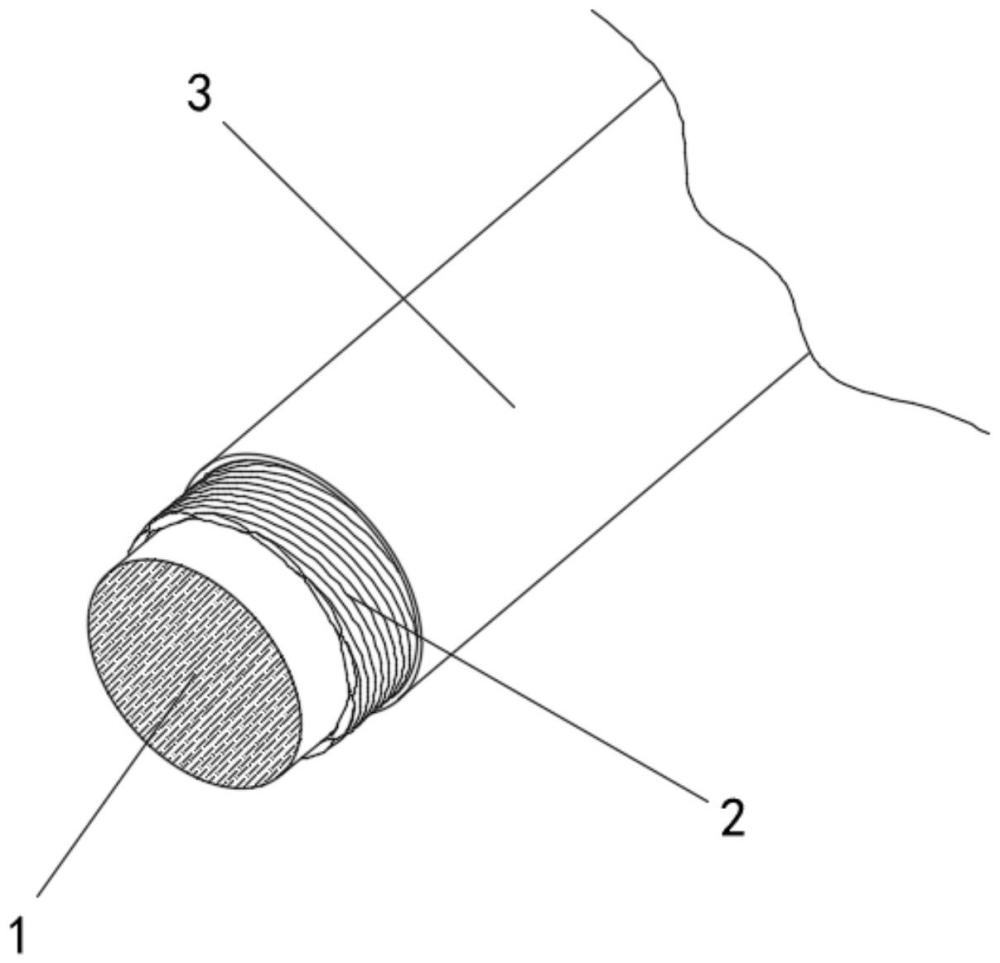
4、本发明提供了一种高性能复合丝,包括:芯层、中间层和皮层;
5、所述中间层包裹于芯层的外表面上,所述皮层包裹于中间层的外表面上;
6、所述芯层为高密度聚乙烯(hdpe)层,所述中间层为马来酸酐接枝聚乙烯(pe-g-mah)层,所述皮层为聚酰胺层。
7、优选的,所述中间层的马来酸酐接枝聚乙烯中,马来酸酐的接枝率为0.5%~3.0%,所述皮层的聚酰胺为聚酰胺6。
8、优选的,所述芯层与所述中间层的厚度比为1~3:0.5~1,所述皮层的厚度为所述复合丝总直径的5%~20%。。
9、优选的,所述芯层的高密度聚乙烯的熔融指数为0.6~1.5g/10min,密度为0.945~0.965g/cm³。。
10、一种高性能复合丝的制备方法,包括以下步骤:
11、s1、原料干燥:将用于形成所述皮层的聚酰胺6切片在真空条件下进行干燥,将用于形成所述芯层的高密度聚乙烯切片和用于形成所述中间层的马来酸酐接枝聚乙烯切片分别进行干燥;干燥后各切片含水率控制在0.05%以下;
12、s2、三层共挤熔融纺丝:将干燥后的所述皮层原料、中间层原料和芯层原料分别送入三台独立的螺杆挤出机中进行熔融塑化,熔融后的三种物料进入三层共挤复合纺丝箱体,经计量泵精确计量后,通过三层同心皮芯型喷丝板挤出,形成具有皮层、中间层、芯层三层结构的初生复合丝;
13、s3、冷却成型:将所述初生复合丝经侧吹风冷却装置进行冷却固化成型,使丝条表面温度降至40~60℃,随后经集束上油装置对丝束进行集束和上油处理;
14、s4、多级热牵伸:将冷却后的复合丝依次进行两级或三级热牵伸,各级牵伸倍率递增,总牵伸倍数为3.5~4.5倍,牵伸温度为60~80℃;
15、s5、热定型:将牵伸后的复合丝在热辊定型装置上进行热定型处理,消除纤维内应力,稳定三层结构形态;
16、s6、卷绕成型:将热定型后的复合丝经卷绕装置卷绕成筒,卷绕过程中控制卷绕张力恒定,得到三层高性能复合丝成品。
17、优选的,所述聚酰胺6切片的干燥温度为90~105℃,干燥时间为4~16小时;所述高密度聚乙烯切片的干燥温度为70~80℃,干燥时间为4~8小时;所述马来酸酐接枝聚乙烯切片的干燥温度为70~80℃,干燥时间为4~8小时。
18、优选的,步骤s2中,所述聚酰胺6的熔融挤出温度为255~265℃,所述马来酸酐接枝聚乙烯的熔融挤出温度为200~240℃,所述高密度聚乙烯的熔融挤出温度为180~220℃;所述纺丝箱体的温度为240~280℃。
19、优选的,步骤s3中,所述侧吹风冷却的风速为0.45~1.5m/s,风温为12~30℃;所述上油处理采用油轮上油或喷嘴上油方式,上油率为0.5%~2.0%。
20、优选的,步骤s4中,所述两级热牵伸的第一级牵伸倍率为1.5~2.5倍、牵伸温度为60~70℃,第二级牵伸倍率为1.8~2.5倍、牵伸温度为70~80℃。
21、优选的,步骤s5中,所述热定型的温度为100~115℃,定型时间为0.5~3秒;步骤s6中,所述卷绕装置的卷绕速度为800~1200m/min,卷绕张力控制在0.5~2.0cn/dtex。
22、与现有技术相比,本发明的上述技术方案具有如下有益的技术效果:
23、1、该高性能复合丝及其制备方法,由于芯层采用高密度聚乙烯,赋予复合丝优异的力学强度和尺寸稳定性,承担主要的载荷传递功能;而皮层采用聚酰胺(pa6),赋予复合丝优异的耐磨性、耐腐蚀性和染色性,满足复杂服役环境下表层性能需求;芯层与皮层功能互补,克服了单层单丝在同一材料体系内各项性能指标相互制约的技术缺陷。
24、2、该高性能复合丝及其制备方法,通过设置马来酸酐接枝聚乙烯中间层,有效解决了非极性hdpe芯层与极性pa6皮层之间的结合问题,pe-g-mah分子链中的聚乙烯主链与hdpe芯层具有良好的相容性,能够与芯层分子链发生共结晶或分子链缠结;其接枝的马来酸酐基团具有高反应活性,能够与pa6的端氨基发生化学反应形成共价键连接,从而实现皮层与芯层的牢固结合,避免了多层复合丝在使用过程中发生层间剥离。
25、3、该高性能复合丝及其制备方法,皮层pa6赋予产品优异的耐磨性和耐腐蚀性,芯层hdpe保证了产品的高强度和尺寸稳定性,中间层pe-g-mah确保了层间结合强度,三者协同作用使复合丝兼具高强度、高耐磨、耐腐蚀、可染色等综合性能,应用范围更加广泛;而皮层pa6具有良好的染色性能,可通过常规酸性染料或分散染料进行染色,解决了聚乙烯单丝染色困难的技术问题,使复合丝能够满足更多样化的应用需求。
26、4、该高性能复合丝及其制备方法,通过三层共挤熔融纺丝工艺实现了一次成型,三层结构在喷丝板出口处同时挤出复合,层间结合界面清晰、连续、无缺陷,无需额外的粘合或后处理工序,生产效率高、成本低;同时,各层挤出温度的分区独立控制,解决了hdpe、pe-g-mah和pa6三种材料熔点差异大、加工温度窗口不匹配的技术难题,保证了各层材料均处于最佳熔融状态,确保了复合丝的成型质量和性能稳定性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com