
一种基于陶瓷假捻工艺的超高弹涤纶变形丝及其制造方法与流程
本发明属于合成纤维制造,具体涉及一种基于陶瓷假捻工艺的超高弹涤纶变形丝及其制造方法。
背景技术:
1、涤纶即聚对苯二甲酸乙二醇酯纤维,因其强度高、耐化学腐蚀性好、尺寸稳定性优异、价格低廉等特点,是目前全球产量最大、应用最广泛的合成纤维品种。然而,常规涤纶长丝如全拉伸丝、预取向丝等的弹性性能较差,拉伸后的回弹率通常低于30%,难以满足对弹性有较高要求的应用场景。为改善涤纶纤维的弹性性能,工业上普遍采用假捻变形工艺,将涤纶预取向丝加工成涤纶变形丝,即低弹丝或高弹丝,通过假捻作用使纤维产生三维卷曲结构,从而赋予纤维一定的弹性延伸和回复能力。
2、经过多年的发展,涤纶假捻变形工艺已经较为成熟,形成了标准化的生产流程,产品在针织、机织等领域得到了广泛应用。然而,随着消费者对纺织品穿着舒适性和功能性要求的不断提高,市场对弹性更高、回复性更好的涤纶变形丝的需求日益增长,特别是在高端运动服饰、塑身内衣、弹性牛仔布等领域,希望涤纶变形丝能够达到接近氨纶的弹性水平,同时避免氨纶耐氯性差、耐老化性能不足、染整工艺复杂等问题。
3、现有技术中,提升涤纶变形丝弹性的方法主要包括原料改性和结构设计两个方向。原料改性方面,通常采用聚对苯二甲酸乙二醇酯与其他弹性组分如聚对苯二甲酸丙二醇酯等进行共聚或共混,或者采用多组分复合纺丝技术制备偏心结构、皮芯结构的复合纤维,利用不同组分的收缩性能差异形成卷曲。然而,这类方法往往需要使用价格较高的共聚单体或特殊的复合纺丝设备,导致原料成本和生产成本大幅上升,同时弹性提升的幅度有限,难以实现卷曲收缩率超过45%的超高弹性,并且过多的弹性组分会在一定程度上降低涤纶纤维原有的高强度和尺寸稳定性优势。
4、在假捻设备和工艺方面,假捻器作为假捻变形工艺的核心部件,其摩擦盘的性能直接影响假捻效果和产品质量。目前常用的摩擦盘主要包括全陶瓷盘和聚氨酯盘两大类。全陶瓷盘硬度高、耐磨性好、使用寿命长,但摩擦系数较大,在高速假捻过程中对丝条表面的摩擦损伤较大,容易产生毛丝和断头,并且高速摩擦产生的静电积聚严重,影响生产的稳定性;聚氨酯盘摩擦系数较低,对丝条损伤小,加工出的丝条蓬松度好,但耐磨性较差,使用寿命短,需要频繁停机更换,不仅增加了生产成本,而且长时间运行后盘片表面磨损加剧,会导致丝条张力波动,造成产品质量不均、染色差异等问题。为解决这一矛盾,现有技术中也出现了陶瓷盘与聚氨酯盘组合使用的方案,但这种折衷方案并未从根本上解决盘片材料本身的性能矛盾,对弹性性能的提升效果也不明显。
5、此外,热箱作为假捻变形工艺中的另一关键部件,其加热方式和温度控制对纤维的卷曲结构形成具有重要影响。传统的接触式热箱中丝条与热轨道直接接触,加热效率较高,但容易出现丝条与热轨道粘连、局部过热等问题,并且温度分布不均匀,影响纤维结构的均一性。非接触式热箱虽然避免了丝条与热箱的直接接触,但存在热效率较低、温度场分布不均等问题,通常只能在较低温度下运行,难以使纤维充分塑化形成深度稳定的卷曲结构,限制了纤维弹性的进一步提升。在高于600m/min的高速加工条件下,上述问题表现得更为突出,摩擦盘磨损加速,产生大量白粉,导致丝束张力不稳定、网络节点不均匀,最终造成产品的一致性和染色均匀性下降,严重影响生产效率和产品品质。
6、综上所述,目前的涤纶假捻变形技术在追求超高弹性时面临多重瓶颈,尤其是弹性性能提升与生产稳定性、生产成本之间存在难以调和的矛盾。
技术实现思路
1、针对现有技术存在的不足,本发明提供一种基于陶瓷假捻工艺的超高弹涤纶变形丝及其制造方法。
2、本发明的目的是要在实现涤纶变形丝超高弹性的同时,解决高速加工过程中摩擦部件磨损与丝条损伤的固有矛盾,提高生产稳定性和产品质量,降低生产成本。
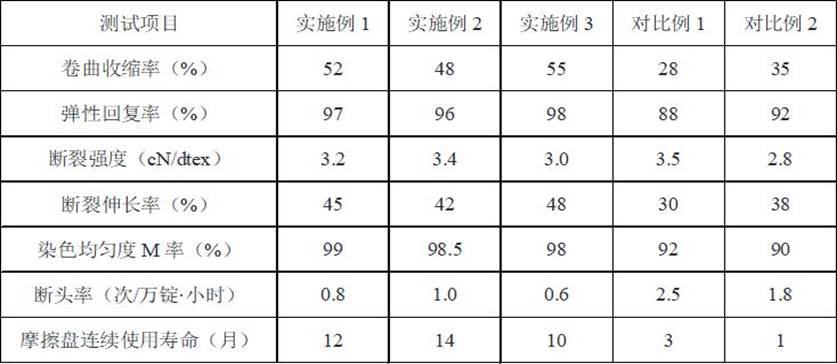
3、本发明第一方面提供一种基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,包括以下步骤:将涤纶预取向丝原丝依次经过第一罗拉牵引、第一热箱加热变形、冷却、假捻器假捻、第二罗拉牵引、网络处理、第二热箱加热定型、第三罗拉牵引、上油和卷绕成型,得到涤纶变形丝;所述假捻器采用特种陶瓷摩擦盘,所述特种陶瓷摩擦盘以氧化铝为基体,添加有固体润滑剂和高硬度纳米增强相,经热压烧结成型,所述特种陶瓷摩擦盘的摩擦系数为0.08~0.15,表面维氏硬度为1800~2300hv,表面粗糙度ra≤0.1μm,rz≤0.8μm。
4、作为上述制造方法的进一步改进方案,所述第一热箱采用非接触式双半圆开闭合结构,热箱内壁形成360°均匀辐射温度场,第一热箱的温度为220~250℃;所述第二热箱采用非接触式结构,温度为180~200℃;所述第二罗拉与第一罗拉之间的超喂率为8%~15%,假捻器的d/y比为1.4~1.8,拉伸比为1.55~1.95。
5、作为上述制造方法的进一步改进方案,所述固体润滑剂选自二硫化钼、六方氮化硼、石墨烯中的一种或多种,所述高硬度纳米增强相选自碳化硅晶须、二硼化钛中的一种或多种。
6、作为上述制造方法的进一步改进方案,所述特种陶瓷摩擦盘中固体润滑剂的质量分数为5%~10%,高硬度纳米增强相的质量分数为4%~6%。
7、作为上述制造方法的进一步改进方案,所述特种陶瓷摩擦盘的摩擦系数为0.09~0.12,表面维氏硬度为1900~2200hv。
8、作为上述制造方法的进一步改进方案,第一热箱的温度为230~245℃,第二热箱的温度为185~195℃。
9、作为上述制造方法的进一步改进方案,所述第二罗拉与第一罗拉之间的超喂率为10%~13%,假捻器的d/y比为1.6~1.7,拉伸比为1.60~1.75。
10、作为上述制造方法的进一步改进方案,所述冷却采用滚珠滚动摩擦式冷却板,冷却温度为70~90℃。
11、作为上述制造方法的进一步改进方案,所述上油采用抗静电油剂,上油率为0.6%~1.0%,加工速度为600~700m/min。
12、本发明第二方面提供一种根据上述制造方法制得的基于陶瓷假捻工艺的超高弹涤纶变形丝,其卷曲收缩率为45%~55%,弹性回复率为95%~98%,断裂强度为3.0~3.5cn/dtex,断裂伸长率为40%~50%,染色均匀度m率≥98%。
13、有益效果
14、与现有技术相比,本发明提供的基于陶瓷假捻工艺的超高弹涤纶变形丝及其制造方法,通过特种低摩擦高耐磨陶瓷摩擦盘、非接触式均匀辐射高温热箱以及特定工艺参数的协同配合,在保持涤纶纤维原有优良力学性能的同时,显著提高了纤维的卷曲收缩率和弹性回复率,实现了接近氨纶的超高弹性效果。同时,该技术方案有效降低了假捻过程中对丝条的表面损伤,减少了毛丝和断头现象,大幅延长了摩擦盘的使用寿命,提高了生产过程的稳定性和产品染色均匀性,降低了生产成本,适用于高端运动服饰、贴身内衣、弹性面料、医用纺织品等多个领域。
1.一种基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,包括以下步骤:将涤纶预取向丝原丝依次经过第一罗拉牵引、第一热箱加热变形、冷却、假捻器假捻、第二罗拉牵引、网络处理、第二热箱加热定型、第三罗拉牵引、上油和卷绕成型,得到涤纶变形丝;
2.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述第一热箱采用非接触式双半圆开闭合结构,热箱内壁形成360°均匀辐射温度场,第一热箱的温度为220~250℃;所述第二热箱采用非接触式结构,温度为180~200℃;所述第二罗拉与第一罗拉之间的超喂率为8%~15%,假捻器的d/y比为1.4~1.8,拉伸比为1.55~1.95。
3.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述固体润滑剂选自二硫化钼、六方氮化硼、石墨烯中的一种或多种,所述高硬度纳米增强相选自碳化硅晶须、二硼化钛中的一种或多种。
4.根据权利要求3所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述特种陶瓷摩擦盘中固体润滑剂的质量分数为5%~10%,高硬度纳米增强相的质量分数为4%~6%。
5.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述特种陶瓷摩擦盘的摩擦系数为0.09~0.12,表面维氏硬度为1900~2200hv。
6.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,第一热箱的温度为230~245℃,第二热箱的温度为185~195℃。
7.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述第二罗拉与第一罗拉之间的超喂率为10%~13%,假捻器的d/y比为1.6~1.7,拉伸比为1.60~1.75。
8.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述冷却采用滚珠滚动摩擦式冷却板,冷却温度为70~90℃。
9.根据权利要求1所述的基于陶瓷假捻工艺的超高弹涤纶变形丝的制造方法,其特征在于,所述上油采用抗静电油剂,上油率为0.6%~1.0%,加工速度为600~700m/min。
10.一种超高弹涤纶变形丝,其特征在于,所述涤纶变形丝根据权利要求1-9任一项所述制造方法制得。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com