
一种基于铜/镍/银多芯集束复合材料制备连续纳米银纤维的方法
本发明涉及金属纳米银丝制备,具体涉及一种基于铜/镍/银多芯集束复合材料制备连续纳米银纤维的方法。
背景技术:
1、纳米银丝(也称银纳米线)因其具有银优良的导电性,以及由于纳米级别的尺寸效应而具有的优异的透光性、耐曲挠性等性能,在能源、催化、生物、电子等诸多领域有着广泛的应用。
2、目前,纳米银线多采用化学还原法、多元醇法、模板法、电沉积法和静电纺丝复合法制备,前述方法虽然能够获得纳米尺度银线或含银纤维,但通常存在纤维长度有限、尺寸分布不均、批次稳定性不足、表面残留有机物较多、后处理易团聚或断裂等问题,所得纳米银线多为离散短线状结构,限制了其应用。
技术实现思路
1、为了克服上述问题,本发明提供了一种基于铜/镍/银多芯集束复合材料制备连续纳米银纤维的方法。
2、为实现上述技术目的,本发明采用如下技术方案:
3、本发明的第一个方面,提供了一种基于铜/镍/银多芯集束复合材料制备连续纳米银纤维的方法,包括如下步骤:
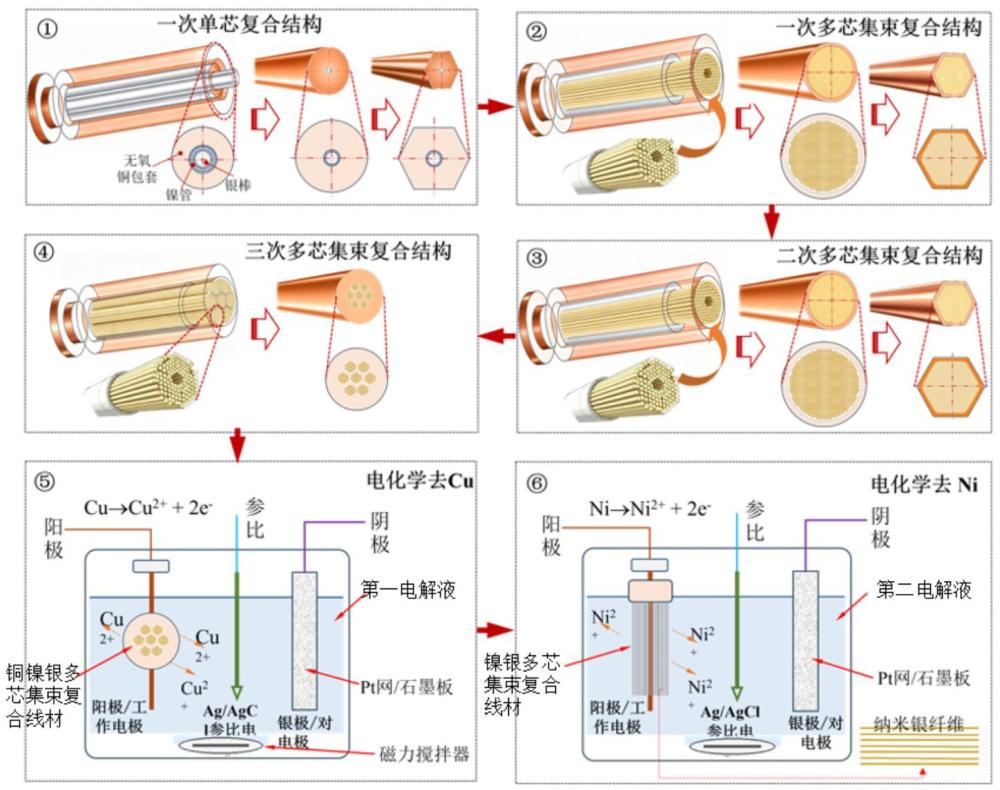
4、将挤压态ag棒插入中空退火态ni管内部,获得ag棒/ni管复合坯,将其置于第一退火态铜包套中,获得ag棒/ni管/铜包套复合坯,经第一次真空电子束封装,获得铜/镍/银单芯复合包套;将铜/镍/银单芯复合包套进行均匀预热处理,随后依次进行第一次热挤压变形、第一次冷拉拔变形、第一次中间退火和第一次圆模拉拔和六方模拉拔定形,获得铜/镍/银单芯复合六方线材;
5、将铜/镍/银单芯复合六方线材进行多芯集束组装,随后置于第二退火态铜包套中,经第二次真空电子束封装,获得一次集束铜/镍/银复合包套;将一次集束铜/镍/银复合包套进行均匀预热处理,随后依次进行第二次热挤压变形、第二次冷拉拔变形、第二次中间退火和第二次圆模拉拔和六方模拉拔定形,获得一次集束铜/镍/银多芯复合六方线材;
6、将一次集束铜/镍/银多芯复合六方线材进行多芯集束组装,随后置于第三退火态铜包套中,经第三次真空电子束封装,获得二次集束铜/镍/银复合包套;将二次集束铜/镍/银复合包套进行均匀预热处理,随后依次进行第三次热挤压变形、第三次冷拉拔变形、第三次中间退火和圆模定形拉拔或第三次六方模拉拔定形,获得二次集束铜/镍/银多芯复合棒材或二次集束铜/镍/银多芯复合六方线材;
7、将二次集束铜/镍/银多芯复合棒材或二次集束铜/镍/银多芯复合六方线材进行多芯集束组装,随后置于第四退火态铜包套中,经第四次真空电子束封装,获得三次集束铜/镍/银复合包套;将三次集束铜/镍/银复合包套进行均匀预热处理,随后依次进行第四次热挤压变形、冷拉拔变形和分阶段中间退火,获得铜/镍/银多芯集束复合线材;
8、采用电化学腐蚀的方式腐蚀掉铜/镍/银多芯集束复合线材中外层铜以及中间层镍,获得连续纳米银纤维。
9、在一种或多种实施方式中,挤压态ag棒的直径为10~20 mm。
10、在一种或多种实施方式中,中空退火态ni管为无缝纯ni管,壁厚为3~5 mm。
11、在一种或多种实施方式中,第一退火态铜包套的内径为40~65 mm,外径为60~100mm。
12、在一种或多种实施方式中,将铜/镍/银单芯复合包套进行均匀预热处理时,温度为550~650°c,时间为3~5 h。
13、在一种或多种实施方式中,第一次热挤压变形时,温度为550~650°c,挤压比为7~11,挤压速度为20~60mm/s。
14、在一种或多种实施方式中,第一次冷拉拔变形的道次变形率为12%~15%。
15、在一种或多种实施方式中,第一次中间退火的温度为350~450°c,时间为1~3 h。
16、在一种或多种实施方式中,第一次圆模拉拔和六方模拉拔定形时,圆模拉拔的道次变形率为12%~15%。
17、六方模拉拔定形的道次变形率为8%~12%。
18、在一种或多种实施方式中,铜/镍/银单芯复合六方线材的对边距为2.4 mm~3.6mm。
19、通过控制ag棒、中空ni管和cu包套的同轴复合尺寸,使ag芯丝、ni中间层和cu基体形成稳定连续的三层金属复合结构;通过较高温度的单芯热挤压保证ni管充分参与塑性变形,避免ni层开裂、ag芯偏心和界面弱结合,为后续多芯集束复合提供尺寸一致、结构完整的六方芯丝单元。
20、在一种或多种实施方式中,将铜/镍/银单芯复合六方线材进行多芯集束组装时,集束芯丝数为583~919芯。
21、在一种或多种实施方式中,第二退火态铜包套内径为80 mm~100 mm,外径为120mm~150 mm。
22、在一种或多种实施方式中,将一次集束铜/镍/银复合包套进行均匀预热处理时,温度为550~620°c,时间为3~5 h。
23、在一种或多种实施方式中,第二次热挤压变形时,温度为550~620°c,挤压比为7~11,挤压速度为20~60 mm/s。
24、在一种或多种实施方式中,第二次冷拉拔变形的道次变形率为12%~15%。
25、在一种或多种实施方式中,第二次中间退火的温度为350~450°c,时间为2~3 h。
26、在一种或多种实施方式中,第二次圆模拉拔和六方模拉拔定形时,圆模拉拔的道次变形率为12%~15%。
27、六方模拉拔定形的道次变形率为8%~12%。
28、在一种或多种实施方式中,一次集束铜/镍/银多芯复合六方线材的对边距为2.4mm~3.6 mm。
29、通过采用高密度芯丝数六方密排结构,同时,在单次装芯数量不超过1000根的条件下提高芯丝填充率和截面均匀性;通过控制一次集束阶段的预热、挤压和拉拔退火参数,使cu/ni/ag复合芯丝均匀减径并保持ag芯丝及ni中间层连续性,同时获得可再次集束的规则六方线材单元。
30、在一种或多种实施方式中,将一次集束铜/镍/银多芯复合六方线材进行多芯集束组装,集束芯丝数为583~919芯。
31、在一种或多种实施方式中,第三退火态铜包套内径为80 mm~100 mm,外径为120mm~150 mm。
32、在一种或多种实施方式中,将二次集束铜/镍/银复合包套进行均匀预热处理时,温度为550~620°c,时间为3~5 h。
33、在一种或多种实施方式中,第三次热挤压变形时,温度为550~620°c,挤压比为7~11,挤压速度为20~60 mm/s。
34、在一种或多种实施方式中,第三次冷拉拔变形的道次变形率为12%~15%。
35、在一种或多种实施方式中,第三次中间退火的温度为350~450°c,时间为1~2 h。
36、在一种或多种实施方式中,圆模定形拉拔的道次变形率为12%~15%。
37、在一种或多种实施方式中,第三次六方模拉拔定形的道次变形率为8%~12%。
38、在一种或多种实施方式中,二次集束铜/镍/银多芯复合棒材的直径为20 mm~32mm;
39、或,二次集束铜/镍/银多芯复合六方线材的对边距为8 mm~20 mm。
40、采用高密度芯丝数进行二次集束组装,使ag芯丝数量和空间分散密度进一步提高,并使ag芯丝由微米尺度继续向亚微米尺度细化;该阶段不再要求将线材拉拔至更细小的尺寸,提高末级装配和后续挤压变形稳定性。
41、在一种或多种实施方式中,将二次集束铜/镍/银多芯复合棒材或二次集束铜/镍/银多芯复合六方线材进行多芯集束组装时,集束芯丝数为7~61芯。
42、在一种或多种实施方式中,第四退火态铜包套内径为80 mm~100 mm,外径为120mm~150 mm。
43、在一种或多种实施方式中,将三次集束铜/镍/银复合包套进行均匀预热处理时,温度为520~600°c,时间为2.5~4 h。
44、在一种或多种实施方式中,第四次热挤压变形时,温度为520~580°c,挤压比为7~11,挤压速度为20~60 mm/s。
45、在一种或多种实施方式中,冷拉拔变形和分阶段中间退火的过程包括:
46、进行第四次冷拉拔变形,道次变形率为8%~12%,累计变形率为60%~70%;在350~400℃下退火1~1.5 h;
47、进行第五次冷拉拔变形,道次变形率为6%~10%,累计变形率为60%~70%;在350~400℃下退火0.5~1 h;
48、进行第六次冷拉拔变形,道次变形率为4%~8%,拉拔至铜/镍/银多芯集束复合线材直径为3~5 mm时,在350~400℃下退火0.25~0.5 h。
49、在一种或多种实施方式中,铜/镍/银多芯集束复合线材直径为3~5 mm。
50、通过采用低密度芯丝数进行多芯集束,进一步提高总变形比保证ag芯丝的连续性和变形均匀性,极大地避免因芯丝细化、界面增多引起的内部高水平残余应力。同时,通过随着线材直径减小逐步降低挤压温度、道次变形率和退火强度,降低ag纳米芯丝局部颈缩、ni层开裂和界面剪切失稳风险,保证最终ag芯丝连续性。
51、在一种或多种实施方式中,采用电化学腐蚀的方式腐蚀掉铜/镍/银多芯集束复合线材中外层铜以及中间层镍,获得连续纳米银纤维的方法包括:
52、以铜/镍/银多芯集束复合线材为阳极,以pt网或石墨板作为阴极,在第一电解液中腐蚀掉外层铜,随后在第二电解液中腐蚀掉中间层镍,获得连续纳米银纤维;
53、其中,第一电解液和第二电解液均为na2so4和h2so4混合溶液;第一电解液中,na2so4和h2so4的浓度分别为14.2~71.0 g/l、0.49~4.90 g/l,电流密度为5~30 ma/cm2;接近去cu终点时,电流密度降低至2~5 ma/cm2。
54、第二电解液中,na2so4和h2so4的浓度分别为7.1~28.4 g/l、0.10~1.96 g/l,电流密度为1~5 ma/cm2,优选为1~3 ma/cm2。
55、在一种或多种实施方式中,连续纳米银纤维的直径为30~50 nm,长径比大于1000,优选大于10000。
56、通过先去cu、后去ni的分步腐蚀路线,将cu/ag直接复合结构中“cu和ag同时暴露并同步腐蚀”的不可控过程,转化为“去cu时ni保护ag、去ni时低电流释放ag”的可控过程,既提高cu基体去除效率,又显著降低ag纳米纤维的腐蚀损失和断裂风险,从而保证最终纳米ag纤维的连续性、长度保持率和结构完整性。
57、本发明的有益效果在于:
58、本发明采用中心ag棒/中间ni管/外层cu包套的单芯复合结构设计,结合真空电子束封装、热挤压、多道次冷拉拔、六方模拉拔定形、两次高密度多芯集束复合和末级低密度多芯集束复合工艺,将ag芯丝连续细化至约30~50nm;随后通过先去cu、后去ni的分步选择性腐蚀工艺,使ni中间层在去cu过程中保护ag芯丝,并在后续低电流密度电化学腐蚀过程中被去除,最终获得连续纳米ag纤维,显著提高纳米ag纤维的长度保持率和结构完整性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com