
一种盾构机真空吸盘密封条材料及其制备方法与流程
本技术涉及真空吸盘高分子材料的,尤其是涉及一种盾构机真空吸盘密封条材料及其制备方法。
背景技术:
1、目前盾构机真空吸盘密封条在盾构机的操作中扮演着至关重要的角色,具体作用如下:
2、1、防止泥水、沙石等杂物进入盾构机内部:盾构机吸盘密封条能够阻止外界的泥水和沙石等杂物侵入盾构机内部,从而保护盾构机内部的设备不受损害,确保其正常运行。
3、2、阻止隧道内部气体泄漏:密封条有助于维持隧道内施工环境的稳定,防止气体泄漏,这对于保障施工安全和工程质量至关重要。
4、3、在盾构机推进过程中起到润滑和减摩的作用:这降低了盾构机推进时的阻力,提高了推进效率。
5、4、确保管片与盾构机之间的紧密贴合:在盾构机进行管片安装时,密封条确保了管片与盾构机之间的良好连接,提升了隧道施工的整体质量和稳定性
6、综上所述,盾构机真空吸盘密封条对于盾构机的正常运作和隧道施工的质量都有着不可忽视的影响;但在现有技术中常规密封条应用于盾构机时,普遍存在耐久性差,使用周期短、需要更换的频率高。
技术实现思路
1、本技术的目的在于提供一种盾构机真空吸盘密封条材料及其制备方法,以解决在现有技术中常规密封条应用于盾构机时,普遍存在耐久性差,使用周期短、需要更换的频率高的问题。
2、一方面,本技术提供的一种盾构机真空吸盘密封条材料采用如下的技术方案:
3、一种盾构机真空吸盘密封条材料,包括以下原料:
4、三元乙丙橡胶、n550炭黑、煅烧高岭土、增塑剂、氧化锌、硬脂酸、防护剂、硫化剂、发泡剂、吸湿剂、芳香族树脂、聚乙二醇peg4000 ;
5、所述盾构机真空吸盘密封条材料采用以下重量份的原料制成:
6、三元乙丙橡胶135份、n550炭黑60-80份、煅烧高岭土20-35份、增塑剂75-95份、氧化锌8-15份、硬脂酸1-2份、防护剂2份、硫化剂8-13份、发泡剂6-7份、吸湿剂4份、芳香族树脂 2份以及聚乙二醇peg4000 3份。
7、进一步地,所述三元乙丙橡胶由keltan 9950c和充油含量100%的三元乙丙橡胶keltan4869c按7:5比例混合复合制得。
8、进一步地,所述发泡剂包括以下重量份的原料:偶氮二甲酰胺发泡3份和4,4'-氧代双苯磺酰发泡剂3份。
9、进一步地,所述发泡剂的制备方法为:
10、先取20%的三元乙丙橡胶投入反应釜中,然后升温至70℃后保持温度并搅拌10分钟,接着投入4,4'-氧代双苯磺酰发泡剂40%,然后在8分钟内升温至95℃,再保持温度反应10分钟,之后投入偶氮二甲酰胺发泡剂40%,保持温度并搅拌10分钟,然后继续保持温度反应15分钟,搅拌15分钟,最后经过挤出、过滤、切片、造粒以及冷却至室温,制备得到所需的发泡剂。
11、进一步地,所述硫化剂包括以下重量份的原料:硫黄s 1.6份、硫化促进剂bz 1.6份、硫化促进剂etu 1.8份、硫化促进剂m 1.5份、硫化促进剂无味dcp 1.5份。
12、进一步地,
13、所述防护剂包括以下重量份的原料:防老剂mb 1份、防老剂和445 1份。
14、进一步地,所述增塑剂为p500石蜡油;所述吸湿剂为氧化钙。
15、另一方面,本技术提供的一种盾构机真空吸盘密封条材料的制备方法采用如下的技术方案:
16、一种盾构机真空吸盘密封条材料的制备方法,包括以下步骤:
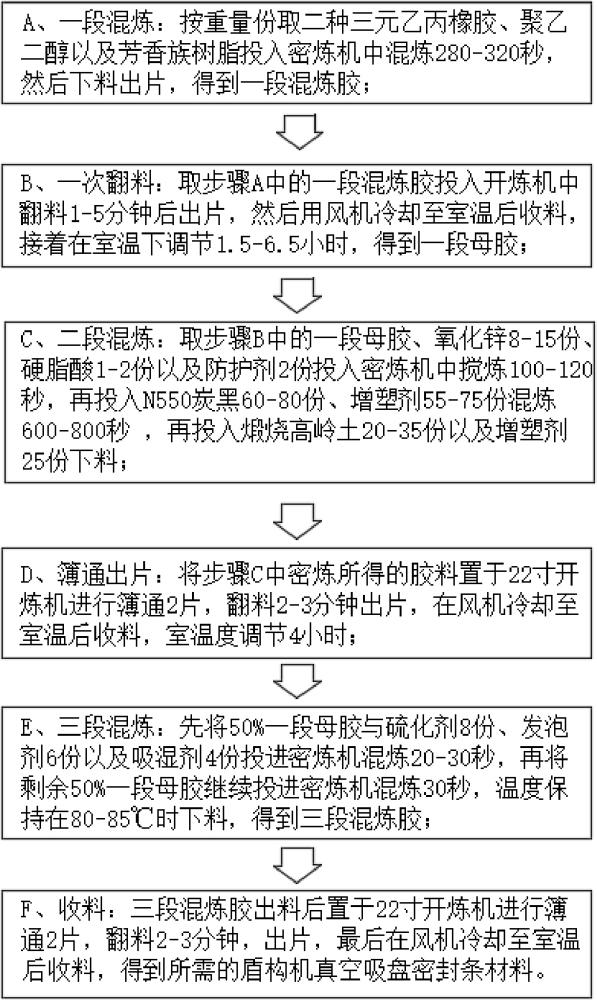
17、a、一段混炼:按重量份取二种三元乙丙橡胶、聚乙二醇以及芳香族树脂投入密炼机中混炼280-320秒,然后下料出片,得到一段混炼胶;
18、b、一次翻料:取步骤a中的一段混炼胶投入开炼机中翻料1-5分钟后出片,然后用风机冷却至室温后收料,接着在室温下调节1.5-6.5小时,得到一段母胶;
19、c、二段混炼:取步骤b中的一段母胶、氧化锌8-15份、硬脂酸1-2份以及防护剂2份投入密炼机中搅炼100-120秒,再投入n550炭黑60-80份、增塑剂55-75份混炼600-800秒 ,再投入煅烧高岭土20-35份以及增塑剂25份下料;
20、d、簿通出片:将步骤c中密炼所得的胶料置于22寸开炼机进行簿通2片,翻料2-3分钟出片,在风机冷却至室温后收料,室温度调节4小时;
21、e、三段混炼:先将50%一段母胶与硫化剂8份、发泡剂6份以及吸湿剂4份投进密炼机混炼20-30秒,再将剩余50%一段母胶继续投进密炼机混炼30秒,温度保持在80-85℃时下料,得到三段混炼胶;
22、f、收料:三段混炼胶出料后置于22寸开炼机进行簿通2片,翻料2-3分钟,出片,最后在风机冷却至室温后收料,得到所需的盾构机真空吸盘密封条材料。
23、进一步地,包括以下步骤:
24、a、软化:按重量份取二种三元乙丙橡胶切割成胶块,然后与聚乙二醇一起投入反应釜中,接着通入氮气,再升温至74-80℃并保持29-41分钟,期间不断搅拌,最后降温至室温后出料,得到软化胶;
25、b、塑炼和一段混炼:取步骤a中得到的软化胶投入密炼机中塑炼140-170秒,得到塑炼胶,然后投入芳香族树脂与塑炼胶一起混炼280-320秒,接着下料出片,得到一段混炼胶;
26、c、一次翻料:取步骤b中的一段混炼胶投入开炼机中翻料1-5分钟后出片,然后用风机冷却至室温后收料,接着在室温下调节1.5-6.5小时,得到一段母胶;
27、d、二段混炼:取步骤c中的一段母胶、氧化锌8-15份、硬脂酸1-2份和防护剂2份投入密炼机中搅炼100-120秒,再投入n550炭黑60-80份、增塑剂55-75份混炼600-800秒 ,再投入煅烧高岭土20-35份和增塑剂25份下料;
28、e、簿通出片:将步骤d中密炼所得的胶料置于22寸开炼机进行簿通2片,翻料2-3分钟出片,在风机冷却至室温后收料,室温度调节4小时;
29、f、三段混炼:先将50%一段母胶与硫化剂8份、发泡剂6份以及吸湿剂4份投进密炼机混炼20-30秒,再将剩余50%一段母胶继续投进密炼机混炼30秒,温度保持在80-85℃时下料,得到三段混炼胶;
30、g、收料:三段混炼胶出料后置于22寸开炼机进行簿通2片,翻料2-3分钟,出片,最后在风机冷却至室温后收料,得到所需的盾构机真空吸盘密封条材料。
31、进一步地,还包括以下使用硫化工艺步骤:
32、(1)将三段混炼胶停放后,在∮90挤出微波热空气线上挤出,螺杆温度为45℃,机筒ⅰ温度为45℃,机筒ⅱ为温度50℃,机筒ⅲ温度为55℃,挤出机头温度为60℃。
33、(2)硫化温度:挤出烘箱一段温度为150-170℃,二段温度为150-170℃、微波功率为6km,三段温度为215-235℃,四段温度为245-265℃,挤出速度为1.5-2.5米/分钟。
34、与现有技术相比,本技术的有益效果在于:
35、本技术的制备方法对混炼机塑炼和混炼的时间进行了控制,分三次混炼,这样配合各原料加入次序的控制,簿通出片,可以使各原料能够得到充分混匀,利于后续挤出硫化,通过硫化工艺的控制,从而获得具有优良的具有良好弹性、可压缩性强、压缩永久变形好、耐磨抗撕强、耐候性、耐热老化性、耐臭氧性、抗紫外线辐射和耐久性的盾构机真空吸盘密封条,从而提高密封条在盾构机里使用的稳定可靠与耐久性,并且该制备方法稳定可控、易于操作,适于规模化生产,可用于工程机械盾构机使用。
36、同时,在本技术中采用阿朗新科公司生产的keltan 9950c和充油含量100%三元乙丙橡胶keltan4869c按7:5比例、并用来保证力学机械性和改善加工性能。其中,keltan4869c(充油epdm)能显著降低混合物的门尼粘度,改善挤出加工性能,而采用7:5 比例(接近1.4:1)意味着充油橡胶占比约 42% (5/12),能够平衡加工流动性和物理性能;同时,keltan 9950c(纯epdm)提供较高强度,粘度过高不利更好发泡,而充油epdm会稀释填料(如炭黑),可能导致强度下降。采用7:5比例可部分保留强度,同时避免过硬,利于挤出发泡,同时充油epdm改善柔韧性。
37、另外,本技术通过在制备过程中增加软化预处理步骤,再加入芳香族树脂进行复合接枝,提高了产品抗撕裂、耐磨和在复杂环境使用的耐久性。
38、此外,在本技术中采用偶氮二甲酰胺发泡剂3份和4,4'-氧代双苯磺酰发泡剂4份合理的比例并与三元乙丙橡胶进行预分散复合,在后加工中保证了发泡剂在加工过程中分散均匀,得到发泡均匀的产品,提高产品的可压缩性强,改善产品的耐久性。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com