
一种高比强度的PVC-U管材和制备方法与流程
本技术涉及pvc材料,特别是涉及一种高比强度的pvc-u管材和制备方法。
背景技术:
1、硬聚氯乙烯(pvc-u)是一种不添加增塑剂的 pvc材料,具有硬度高、刚性强、耐腐蚀性强,造价成本较低和健康安全的特点,广泛应用于供水管材领域。
2、在国内pvc-u管材市场,“米重成本”已成为行业普遍采用的定价基准。在此市场机制驱动下,密度控制能力已不仅是工艺水平的体现,更成为企业核心竞争力的关键指标。在严格遵循国家标准、确保管材机械性能、化学稳定性及卫生安全等关键指标达标的前提下,通过材料配方优化与生产工艺创新实现密度的有效降低,构筑坚实的成本与效率优势壁垒具有显著的战略价值。
3、另一方面,pvc-u管材过大的自重会引发持续形变,超出胶粘接层的承载极限,最终导致密封失效。典型失效模式包括三类:
4、(1)剪切撕裂渗漏:水平铺设时,高密度管材自重产生持续向下的剪切力,使溶剂型胶粘承插接口界面产生微裂纹,在水压作用下扩展成渗漏通道;对于胶圈承插接口安装后重力集中作用于承插接口处,长期拉伸会导致橡胶密封圈与管壁之间的间隙逐步扩大,在水压冲击下极易快速发生泄漏。该问题在垂直或大高差敷设场景中尤为突出,因持续的轴向载荷使密封圈产生不可逆压缩变形甚至位移,破坏原有的密封界面完整性,进而显著降低接口的耐压与密封可靠性。
5、(2)剥离脱胶渗漏:垂直安装中,自重对下端口形成持续拉力,一旦超过胶水的剥离强度,粘接层即与管壁分离。该问题在海南填海区等软土地基尤为突出——地基沉降进一步放大接口拉应力,加速失效;
6、(3)应力疲劳渗漏:在启停频繁的输送系统中,自重应力与流体压力交变叠加,加速胶层疲劳老化。普通pvc专用胶粘层通常在3年左右因蠕变导致粘接强度下降约30%,最终引发渗漏。
7、综上,科学控制pvc-u管材密度,是在保障性能安全前提下实现降本增效、提升产品可靠性的关键技术路径,亦是企业践行高质量发展、响应绿色制造趋势的重要体现。
8、比强度指材料极限强度与表观密度的比值(计算公式为:比强度 = 材料极限强度÷ 材料表观密度),是衡量轻量化材料性能的核心指标。高比强度pvc-u管材在多个应用场景中展现出独特优势:(1)轻量化输水系统:在市政排水、建筑雨水排放等领域,同等原料用量下可生产更长管道。在确保环刚度≥8 kn/m²的前提下,不仅降低运输与安装成本,还在高温高湿环境中有效减轻金属支架负载,提升系统整体稳定性。(2)耐腐蚀化工与农业场景:适用于海洋养殖排污、农田输酸灌溉等工况。在维持抗张强度不变的基础上,若密度降低可显著缓解因自重过大导致的接口长期应力变形,有效预防渗漏,延长使用寿命。
9、在保证材料强度的基础上,降低材料密度是提高比强度的有效途径。目前,降低塑料制品密度的方法如下:
10、(1)在塑料制品加工过程中,加入低沸点的烃类物质,使其在加工过程中产生气孔。但因上述物质往往是易燃物质,而极具危险性,不适用于工业化生产。
11、(2)在塑料制品加工过程中,加入发泡剂。这种方法由于受发泡剂的吸、放热特性、固体发泡剂的粒径、发泡的温度范围尤其是塑料的熔体强度等诸多因素的影响,要想生产出质量稳定,发泡均匀的塑料制品,工艺控制极为困难。
12、(3)在塑料制品加工过程中,通过特殊设备加入经压缩至临界状态的惰性气体。用该方法须使用极其昂贵的专用加工设备,对于通用型塑料加工企业,采用该方法的可能性微乎其微;
13、(4)在塑料制品加工过程中,加入包有低沸点烃类的聚合物微球,通过加工过程受热使上述微球膨胀,进而降低制品的密度。该方法在高档聚烯烃加工中有少量应用。由于上述聚合物微球生产过程极其复杂,价格昂贵,且很难与pvc等粉树脂混合均匀,易造成膨胀不均匀,进而严重影响产品质量;
14、(5)在塑料制品配方中加入空心的改性填料,如中空玻璃微珠,用来降低制品的密度,这是一种前景极为看好的降低塑料制品密度的方法。例如,专利cn102850697 a提供了一种聚氯乙烯排水管,其利用空心玻璃微珠改性硬质聚氯乙烯,在保证产品刚性基础上有效提高产品的韧性,同时也利用空心结构来有效消音,大大降低产品密度,降低产品重量并能降低产品成本。但是该材料密度只能下降到1.46-1.58g/cm3,且材料刚性与强度还有待进一步改进。
技术实现思路
1、本发明的目的是克服现有技术的缺陷和不足,提供一种介孔二氧化硅改性木棉纤维的制备方法,其制品具有极高的中空度和形变能力,能够降低pvc材料的密度,同时改善pvc材料的韧性和机械强度。
2、本发明的另一目的是提供一种介孔二氧化硅改性木棉纤维。
3、本发明的另一目的是提供一种介孔二氧化硅改性木棉纤维在制备轻质pvc-u管材中的应用。
4、本发明的另一目的是提供一种pvc-u管材,能降低材料密度,提高材料的韧性、刚性与强度。
5、本发明的另一目的是提供一种上述pvc-u管材的制备方法。
6、本发明上述目的通过以下技术方案实现:
7、本发明保护一种介孔二氧化硅改性木棉纤维的制备方法,包括以下步骤:
8、s1,取木棉纤维,加入naclo2和乙酸在70-80℃条件下处理3-5h,得到预处理的木棉纤维;
9、s2,将所述预处理的木棉纤维分散于水溶剂中,加入乙酸和naio4,持续搅拌下在黑暗环境中放置6-8天后,分离后得到一次氧化木棉纤维;
10、s3,向所述氧化木棉纤维加入naclo2和乙酸并混合均匀,在70 - 80℃条件下处理8-15min,得到二次氧化木棉纤维;
11、s4,将所述二次氧化木棉纤维浸入羧基修饰树枝状大孔径介孔二氧化硅分散溶液中,在75-85℃条件下处理2.5-4h,得到所述介孔二氧化硅改性木棉纤维。
12、在其中一些实施方式中,步骤s1中,所述naclo2与所述木棉纤维的质量比为(3-5):10,所述乙酸与所述木棉纤维的体积质量比为0.05-0.1ml/g。
13、在其中一些实施方式中,步骤s2中,所述naclo2与所述预处理的木棉纤维的质量比为(36-39):10,所述乙酸与所述预处理的木棉纤维的体积质量比为0.65-0.85ml/g。
14、在其中一些实施方式中,步骤s4中,所述羧基修饰树枝状大孔径介孔二氧化硅分散溶液的浓度为8-12mg/ml。
15、本发明保护一种介孔二氧化硅改性木棉纤维,采用所述介孔二氧化硅改性木棉纤维的制备方法制成。
16、本发明保护一种所述介孔二氧化硅改性木棉纤维在制备轻质pvc-u管材中的应用。
17、本发明保护一种pvc-u管材,包括以下质量份计的组分:
18、聚氯乙烯100份,增韧剂3 - 15份,热稳定剂2.5 - 5份,介孔二氧化硅改性木棉纤维 0.5-2份,填料3 - 20份。
19、在其中一些实施方式中,所述介孔二氧化硅改性木棉纤维占所述pvc-u管材的质量百分比为0.5-2wt%。
20、在其中一些实施方式中,所述聚氯乙烯选自sg5 pvc,即标准gb/t 5761-2018中悬浮法通用型聚氯乙烯树脂中分类号为5,黏数为118~107ml/g。
21、在其中一些实施方式中,还包括:润滑剂0.5 - 2.5份,加工助剂0.1 - 2份,颜料0.1 - 8份。
22、本发明保护一种pvc-u管材的制备方法,包括以下步骤:将配方量的原料组分混合均匀后,熔融共混挤出,模具成型,得到所述pvc-u管材。
23、在其中一些实施方式中,所述pvc-u管材的制备方法,还包括以下步骤:将配方量的原料组分混合均匀;将混合后的物料料通过锥形双螺杆挤出机挤出成型,出料后模具成型,得到所述pvc-u管材;
24、其中,所述锥形双螺杆挤出机中分流板与口模之间串联安装有静态混合元件,所述静态混合元件包括交叉叶片,使经所述分流板出料后纤维趋向于轴向排列的含纤维混合料,在静态混合元件的径向偏转力作用下形成纤维轴向与径向交织分布的熔融混合料。
25、具体地,所述将配方量的原料组分混合均匀的步骤:配方量的原料组分以40-70rpm的速率低速搅拌20-40s,然后以110-140rpm 的速率高速搅拌1.5-3min,得到混合料。
26、具体地,所述锥形双螺杆挤出机长径比为32:1~36:1。
27、具体地,所述锥形双螺杆挤出机的加温参数为:加料段:150℃~155℃,塑化段:165℃~170℃,均化段:170℃~175℃,口模段:175℃~180℃。
28、与现有技术相比,本发明的有益效果是:
29、本发明的一种介孔二氧化硅改性木棉纤维,经氧化改性处理后表面具有活性带氧基团,且具有高比表面积的中空结构,同时通过化学键和氢键作用使介孔二氧化硅牢固地附着在中空的木棉纤维表面,介孔二氧化硅与pvc树脂界面结合性能较好。
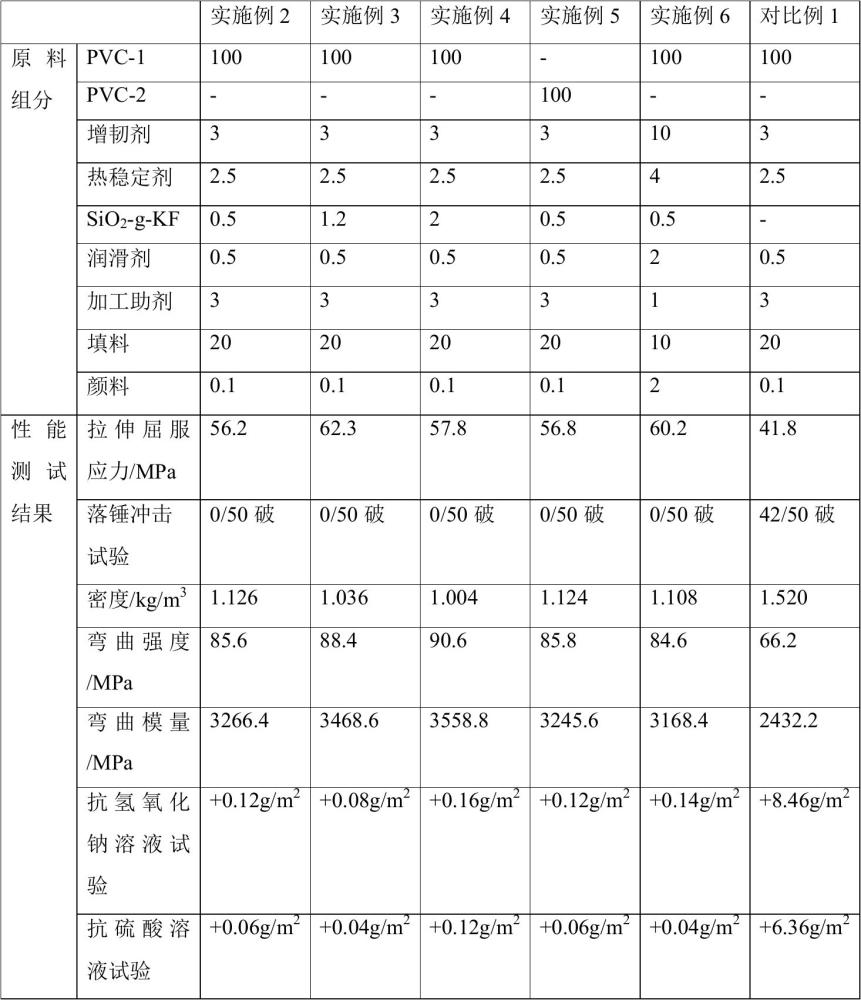
30、本发明的一种pvc-u管材,通过引入介孔二氧化硅改性木棉纤维,降低pvc材料的密度,同时改善pvc材料的韧性和机械强度。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com