
一种高韧航空碳纤维层间增韧改性方法与流程
本发明涉及材料加工,具体而言,涉及一种高韧航空碳纤维层间增韧改性方法。
背景技术:
1、碳纤维增强树脂基复合材料因轻质高强被广泛用于航空航天主承力结构,但其层间仅依靠脆性环氧树脂传递载荷,在冲击或面外载荷下极易发生分层损伤,严重威胁结构安全,分层已成为制约cfrp进一步应用的关键瓶颈,为提升层间韧性,现有技术主要采用树脂基体共混增韧,通过在环氧树脂中添加热塑性树脂或纳米颗粒提升树脂韧性,但增韧效果在层间狭窄区域传递损耗严重,复合材料的层间断裂韧性提升幅度远低于树脂浇注体水平,难以同步提升层间剪切强度。因此我们对此做出改进,提出一种高韧航空碳纤维层间增韧改性方法。
技术实现思路
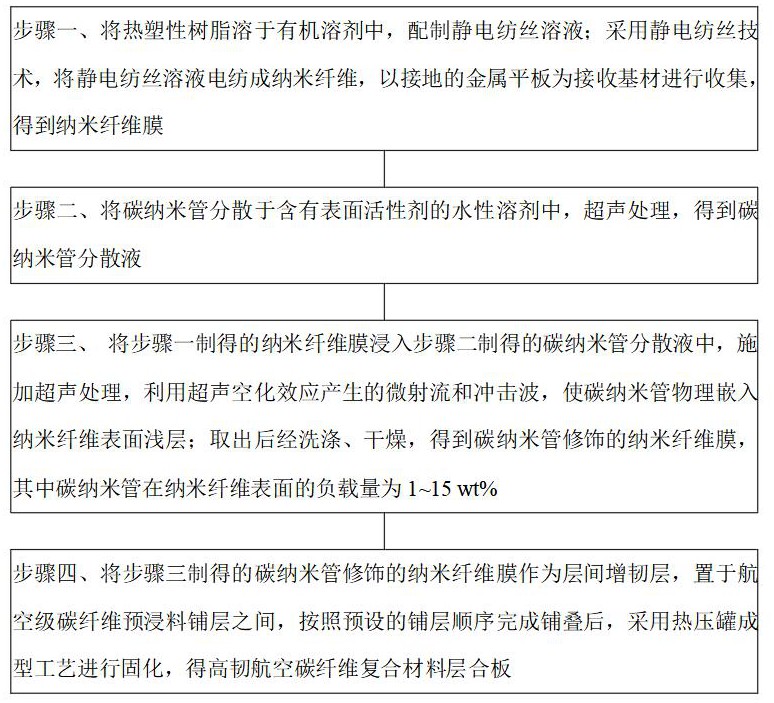
1、本发明提供了高韧航空碳纤维层间增韧改性方法,包括以下步骤:
2、步骤一、将热塑性树脂溶于有机溶剂中,配制质量分数为10%~30%的静电纺丝溶液;采用静电纺丝技术,在电压15~30kv、接收距离10~25cm、推进速度0.5~2.0ml/h的条件下,将静电纺丝溶液电纺成纳米纤维,以接地的金属平板为接收基材进行收集,得到面密度为5~30g/m²的纳米纤维膜;热塑性树脂选自聚醚酰亚胺、聚醚砜、杂萘联苯聚芳醚酮、杂萘联苯聚芳醚腈酮中的至少一种;
3、步骤二、将碳纳米管分散于含有表面活性剂的水性溶剂中,超声处理30~120min,得到浓度为0.1~2.0mg/ml的碳纳米管分散液;碳纳米管为单壁碳纳米管、多壁碳纳米管中的至少一种,其长径比为100~1000;
4、步骤三、将步骤一制得的纳米纤维膜浸入步骤二制得的碳纳米管分散液中,施加超声处理5~60min,超声功率为100~500w,频率为20~80khz,利用超声空化效应产生的微射流和冲击波,使碳纳米管物理嵌入纳米纤维表面浅层;取出后经洗涤、干燥,得到碳纳米管修饰的纳米纤维膜,其中碳纳米管在纳米纤维表面的负载量为1~15wt%;
5、步骤四、将步骤三制得的碳纳米管修饰的纳米纤维膜作为层间增韧层,置于航空级碳纤维预浸料铺层之间,按照预设的铺层顺序完成铺叠后,采用热压罐成型工艺进行固化,得高韧航空碳纤维复合材料层合板。
6、作为本申请优选的技术方案,步骤一中,纳米纤维的直径为100~800nm,纳米纤维膜的孔隙率为60%~90%;热塑性树脂的玻璃化转变温度不低于150℃,且热塑性树脂在碳纤维预浸料所用树脂基体的固化温度下能够发生溶解或溶胀。
7、作为本申请优选的技术方案,步骤二中,表面活性剂选自十二烷基硫酸钠、十二烷基苯磺酸钠、聚乙烯吡咯烷酮、聚乙二醇辛基苯基醚中的至少一种,表面活性剂与碳纳米管的质量比为1:10~10:1。
8、作为本申请优选的技术方案,步骤三中,超声处理采用脉冲超声模式,超声开启时间为1~10s,关闭时间为1~10s,总超声处理时间为5~60min;干燥温度为40~80℃,干燥时间为6~24h。
9、作为本申请优选的技术方案,步骤三中,洗涤采用去离子水恒温冲洗方式,冲洗温度为25~45℃,冲洗时长为3~10min,用于去除纳米纤维膜表面残留的游离碳纳米管与多余表面活性剂。
10、作为本申请优选的技术方案,步骤四中,层间增韧层的铺放方式为:在每两层碳纤维预浸料之间均铺设一层碳纳米管修饰的纳米纤维膜。
11、作为本申请优选的技术方案,步骤四中,热压罐成型工艺的固化条件为:固化温度120~200℃,固化压力0.4~0.8mpa,固化时间1~4h。
12、作为本申请优选的技术方案,碳纳米管修饰的纳米纤维膜中,碳纳米管沿纳米纤维轴向呈定向排列,且碳纳米管部分嵌入纳米纤维表层0~50nm深度。
13、作为本申请优选的技术方案,步骤一中,有机溶剂选自二甲基甲酰胺、二甲基乙酰胺、n-甲基吡咯烷酮、四氢呋喃、二氯甲烷中的至少一种;静电纺丝环境温度为20~40℃,环境湿度为30%~60%。
14、作为本申请优选的技术方案,步骤四中,碳纤维预浸料所用树脂基体为环氧树脂、双马来酰亚胺树脂或氰酸酯树脂。
15、与现有技术相比,本发明的有益效果:
16、1.本申请通过分步静电纺丝与超声辅助锚定技术的组合,在碳纤维预浸料层间构筑了具有热塑性树脂连续相和纳米碳材料的双级结构的增韧层,热塑性纳米纤维通过固化诱导相分离形成均匀的双连续相结构,提供主要的裂纹偏转和塑性变形增韧机制;碳纳米管经超声空化效应锚定于纳米纤维表面,形成跨尺度的桥接网络,在裂纹扩展过程中同时发挥纤维拔出、cnt桥联和界面脱粘等多种能量耗散机制,实现协同增韧;
17、2.本发明通过对静电纺丝工艺参数的精确控制,获得了直径分布均匀、孔隙率适宜的纳米纤维膜,既保证了树脂灌注过程中纤维膜的快速溶解和相分离结构的均匀形成,又避免了过厚纤维膜对层间树脂富集区厚度的过度增加,复合材料层合板的弯曲强度和层间剪切强度同步提升。
1.一种高韧航空碳纤维层间增韧改性方法,其特征在于,包括以下步骤:
2.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤一中,纳米纤维的直径为100~800nm,纳米纤维膜的孔隙率为60%~90%;热塑性树脂的玻璃化转变温度不低于150℃,且热塑性树脂在碳纤维预浸料所用树脂基体的固化温度下能够发生溶解或溶胀。
3.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤二中,表面活性剂选自十二烷基硫酸钠、十二烷基苯磺酸钠、聚乙烯吡咯烷酮、聚乙二醇辛基苯基醚中的至少一种,表面活性剂与碳纳米管的质量比为1:10~10:1。
4.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤三中,超声处理采用脉冲超声模式,超声开启时间为1~10s,关闭时间为1~10s,总超声处理时间为5~60min;干燥温度为40~80℃,干燥时间为6~24h。
5.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤三中,洗涤采用去离子水恒温冲洗方式,冲洗温度为25~45℃,冲洗时长为3~10min,用于去除纳米纤维膜表面残留的游离碳纳米管与多余表面活性剂。
6.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤四中,层间增韧层的铺放方式为:在每两层碳纤维预浸料之间均铺设一层碳纳米管修饰的纳米纤维膜。
7.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤四中,热压罐成型工艺的固化条件为:固化温度120~200℃,固化压力0.4~0.8mpa,固化时间1~4h。
8.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,碳纳米管修饰的纳米纤维膜中,碳纳米管沿纳米纤维轴向呈定向排列,且碳纳米管部分嵌入纳米纤维表层0~50nm深度。
9.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤一中,有机溶剂选自二甲基甲酰胺、二甲基乙酰胺、n-甲基吡咯烷酮、四氢呋喃、二氯甲烷中的至少一种;静电纺丝环境温度为20~40℃,环境湿度为30%~60%。
10.根据权利要求1所述的高韧航空碳纤维层间增韧改性方法,其特征在于,步骤四中,碳纤维预浸料所用树脂基体为环氧树脂、双马来酰亚胺树脂或氰酸酯树脂。
版权声明:本站专利文献数据主要来源于国家知识产权局等公开渠道,由 技术新讯 进行整理汇编。页面设计及数据汇编的著作权归本站所有。全部内容仅供个人学习、科研评估与技术交流参考,严禁用于任何商业用途(包括但不限于直接生产制造、技术转让、倒卖数据等)。
免责条款:专利技术具有时效性,本站不对资料的绝对准确性、完整性和可实施性提供任何明示或暗示的担保。因参考本站内容造成的直接或间接损失,本站不承担相关法律责任。若您认为本站内容有侵权问题,请及时提供权属证明与我们联系,本站将在核实后依法处理。反馈意见:yyfuon@163.com